Notícias

Barril de parafuso duplo cônico: guia completo para especificações, aplicações e seleção


Resposta rápida

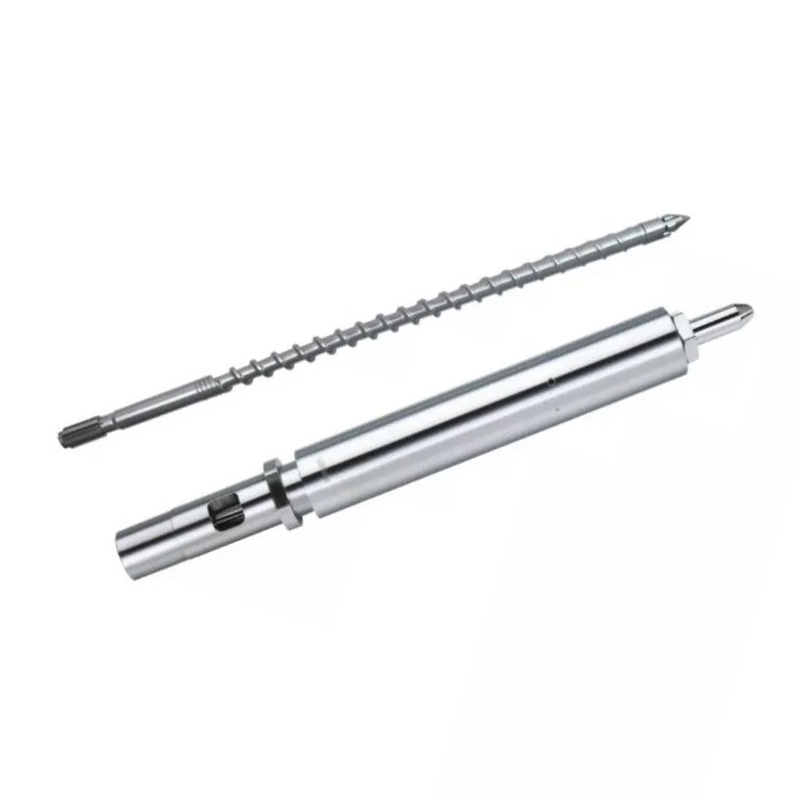
Um cilindro de parafuso duplo cônico é um componente de extrusão cônico de orifício duplo no qual dois parafusos cônicos giram dentro de um cilindro cônico correspondente. A geometria cônica proporciona alimentação forte e alta compressão em um comprimento curto, razão pela qual oparafuso duplo cônico e cilindroé a escolha padrão para extrusão de tubos, perfis, chapas e WPC de PVC.

Se você executar uma linha de PVC ou madeira-plástico, ocano cônico de parafuso duploé uma das peças que decide mais diretamente a produção, a qualidade do fundido e o custo operacional. Escolha o tamanho, o material ou a folga errados e você pagará por isso em desgaste, sucata e tempo de inatividade. Este guia aborda como funciona um cilindro de parafuso cônico, as especificações que importam quando você compra, como ele difere de umbarril de parafuso duplo paralelo, e como selecionar, instalar e manter um — escrito da perspectiva de uma fábrica que usina essas peças todos os dias.

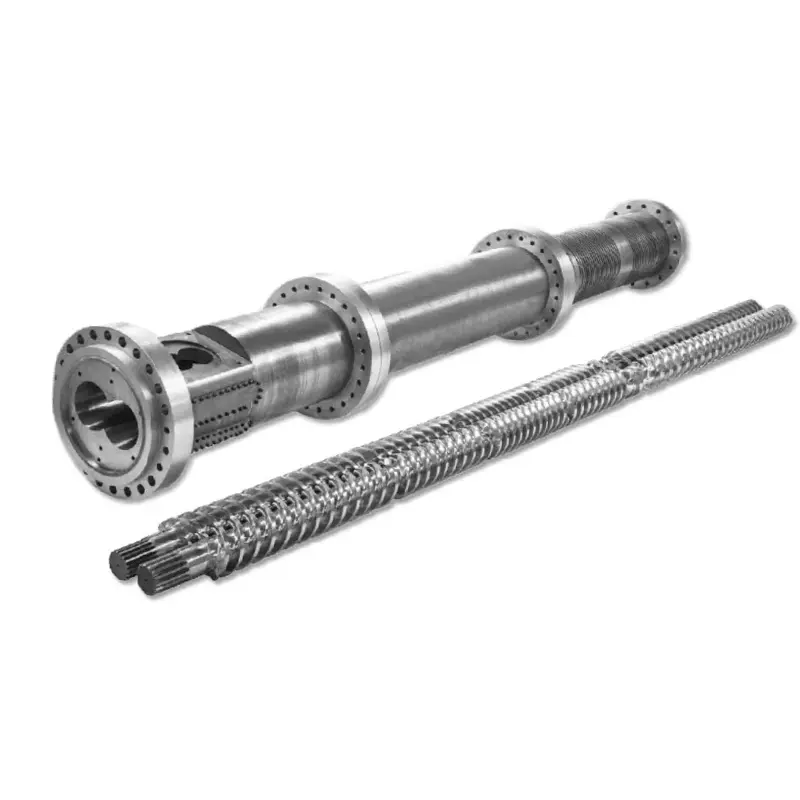
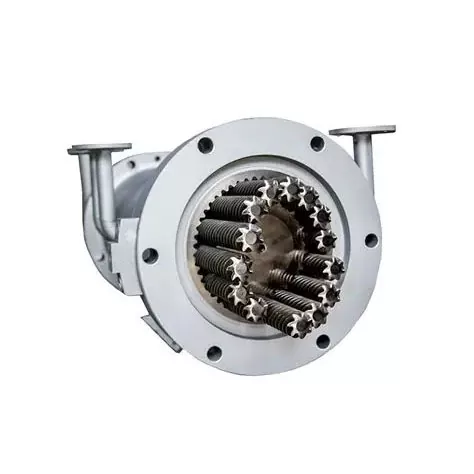
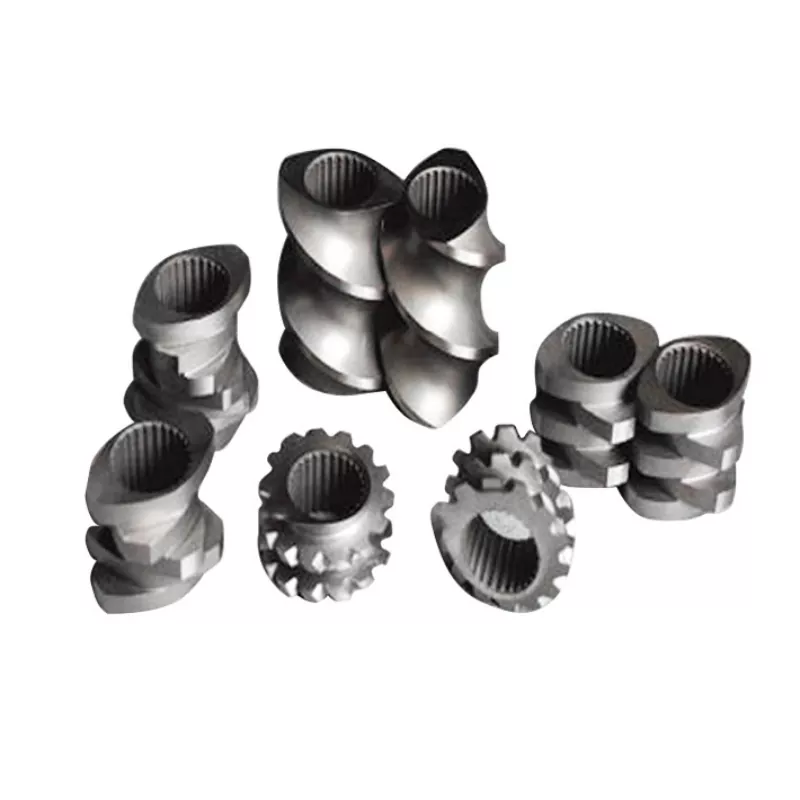
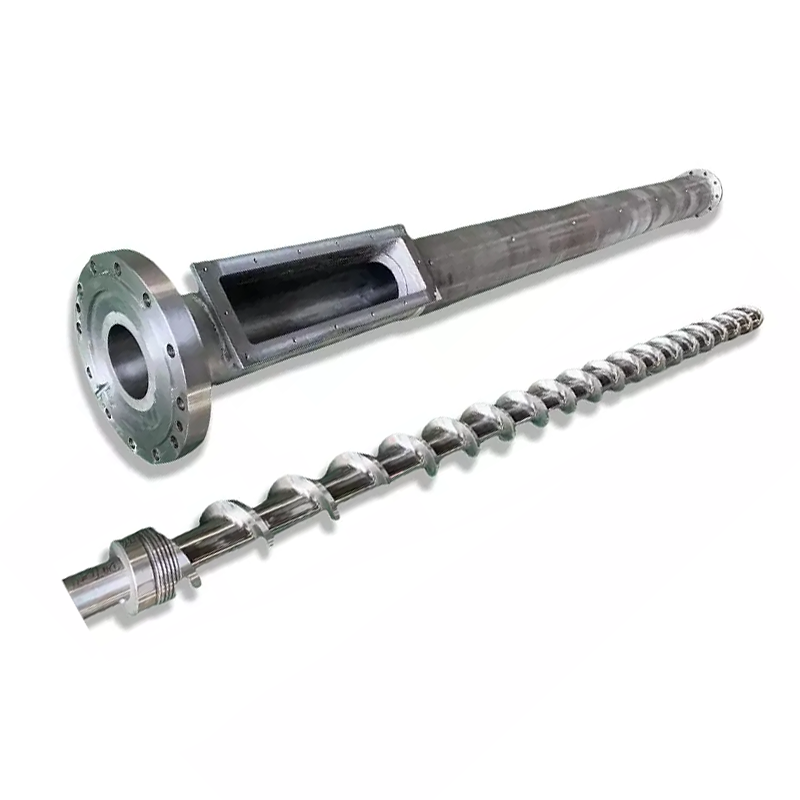
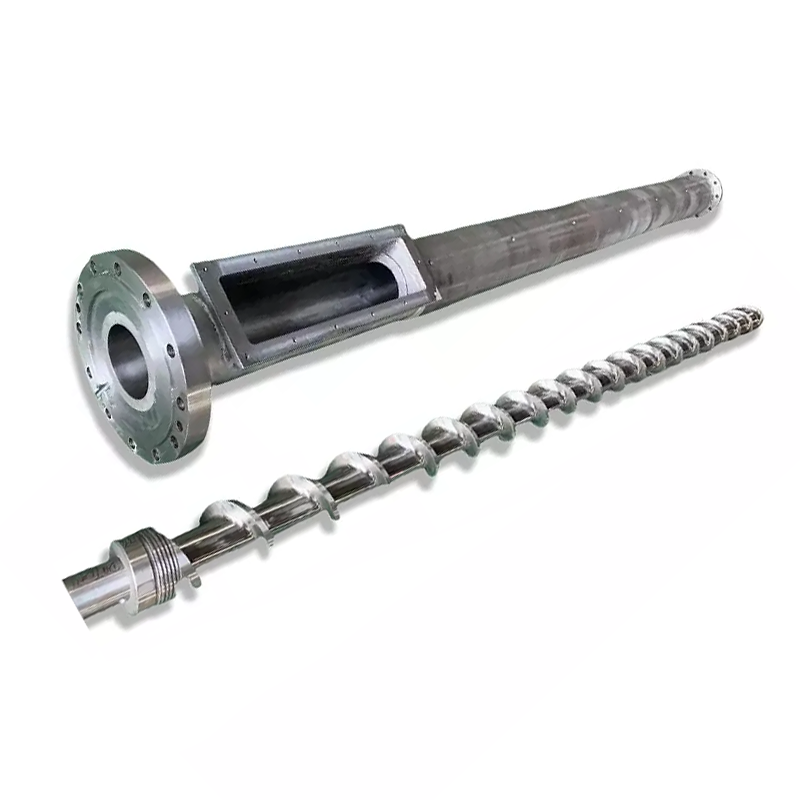
Conical twin screw barrel manufactured by Nanhaiya
Um conjunto cônico de parafuso duplo e cilindro - os furos cônicos proporcionam compressão de comprimento curto, ideal para PVC sensível ao calor.

Como funciona um cano cônico de parafuso duplo

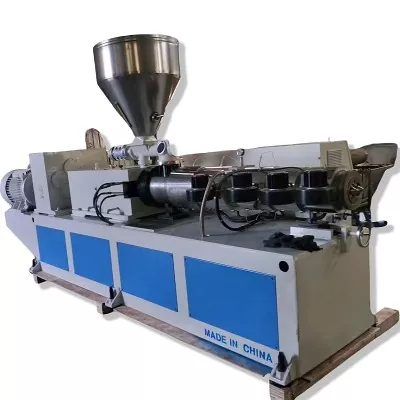
Em umextrusora de parafuso duplo cônico, dois parafusos ficam lado a lado em um leve ângulo, largos na extremidade de alimentação e estreitos na extremidade da matriz. Os furos do cano se estreitam para combinar. À medida que a matéria-prima se move da zona de alimentação de grande diâmetro para a zona de medição de pequeno diâmetro, o volume encolhido comprime-a e plastifica-a enquanto os voos entrelaçados transportam e misturam. Como os dois parafusos giram em sentido contrário e se engrenam totalmente, o parafuso duplo cônico e o cilindro atuam quase como uma bomba de deslocamento positivo - saída constante com cisalhamento baixo e suave, que protege polímeros sensíveis ao calor, como o PVC.

O processo se divide em três etapas:

  1. Alimentação e transporte— o grande diâmetro da extremidade de alimentação proporciona um grande volume de entrada, de modo que misturas de pó e materiais de baixa densidade aparente (como mistura seca de PVC) são puxados de forma confiável, sem formação de pontes.
  2. Compressão e plastificação— o cone reduz o volume do canal ao longo do comprimento, compactando o material, expulsando o ar e derretendo-o através da combinação de calor e trabalho mecânico.
  3. Medição e descarga— a zona de dosagem estreita cria uma pressão estável e empurra um fundido uniforme e homogêneo através da matriz a uma taxa controlada.

O cano faz mais do que abrigar os parafusos. Ele carrega o aquecedor e as zonas de resfriamento que mantêm cada estágio na temperatura certa. Os barris Nanhaiya usam um design de aquecimento e resfriamento de múltiplas zonas – normalmente zonas de alimentação, compressão e homogeneização – com ventilação a vácuo opcional para retirar a umidade e os voláteis do fundido, o que é importante para compostos preenchidos e higroscópicos.

Especificações principais para verificar antes de comprar

Dois barris cônicos podem parecer idênticos e ter um desempenho muito diferente. Estas são as especificações que decidem o ajuste, o rendimento e a vida útil – os números que você deve confirmar em qualquer cotação.

Item de especificação O que isso significa Por que isso importa
Razão de diâmetro O diâmetro da extremidade de alimentação / extremidade da matriz, por ex. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Define a classe da máquina e a banda de saída – deve corresponder exatamente ao modelo da sua extrusora
Relação L/D Comprimento efetivo de processamento versus diâmetro Maior comprimento efetivo = mais tempo de residência para fusão e desgaseificação completas
Grau do material Aço nitretado 38CrMoAlA, W6Mo5Cr4V2, aço em pó HIP ou bimetálico Impulsiona diretamente a vida útil e a resistência à corrosão contra compostos preenchidos/PVC
Tratamento de superfície e dureza Nitretação, cromagem, liga bimetálica ou spray de carboneto de tungstênio Nanhaiya pulveriza uma camada de liga com adição de tungstênio para alcançar62 CDHdentro do barril versus um típico 58 HRC
Profundidade da camada de liga Espessura da camada interna resistente ao desgaste A camada bimetálica de Nanhaiya tem 2,5–3 mm — uma camada mais profunda significa uma janela de serviço utilizável mais longa
Folga parafuso/cano A lacuna entre a ponta do voo e a parede do furo Muito grande = perda de pressão e saída baixa; uma lacuna estreita e precisa mantém a eficiência alta
Tolerância / retidão Precisão de usinagem da peça acabada Nanhaiya mantém canos duplos cônicos em ±0,0005 mm para um ajuste consistente e repetível
Capacidade de produção (kg/h) Taxa de transferência nominal para o tamanho O número final do comprador - combine-o com a velocidade de sua linha e produto
Nota geral da indústria:designações de tamanho cônico como 45/90 ou 65/132 (diâmetro de alimentação/matriz em mm) são comuns em máquinas cônicas do tipo SJZ, portanto, um barril especificado dessa forma pode muitas vezes ser combinado com uma extrusora existente. Sempre confirme com um desenho ou amostra antes de fazer o pedido. Você pode ver tamanhos padrão em nossocano cônico de parafuso duplopágina.

Cilindro de parafuso duplo cônico vs paralelo

A pergunta mais comum que os compradores fazem é se eles precisam de umbarril de parafuso duplo paralelo. Ambos são de parafuso duplo, ambos entrelaçados - mas a geometria se adapta a trabalhos diferentes. Resumindo: o cônico se destaca na extrusão direta de PVC/WPC de tubos, perfis e placas; paralelo é mais forte para composições, masterbatch e formulações com alto teor de enchimento.

Fator Corpo cônico de parafuso duplo Tambor de parafuso duplo paralelo
Comportamento alimentar Grande abertura de alimentação – melhor entrada para pó de baixa densidade aparente Alimentação mais uniforme para rações compostas e pellets
Compressão Alta compressão incorporada na geometria cônica Compressão mais constante ao longo de um diâmetro fixo
Calor / cisalhamento Processamento mais suave e controlado – bom para PVC sensível ao calor Cisalhamento mais alto – melhor para mistura e dispersão intensivas
Uso típico Tubo de PVC, perfil, folha, WPC, telha de resina Masterbatch, composição, alto teor de CaCO₃ e trabalho com enchimento de vidro
Manutenção Desgaste e folga precisam de monitoramento rigoroso no cone Frequentemente mais fácil padronização de geometria e substituição de elementos

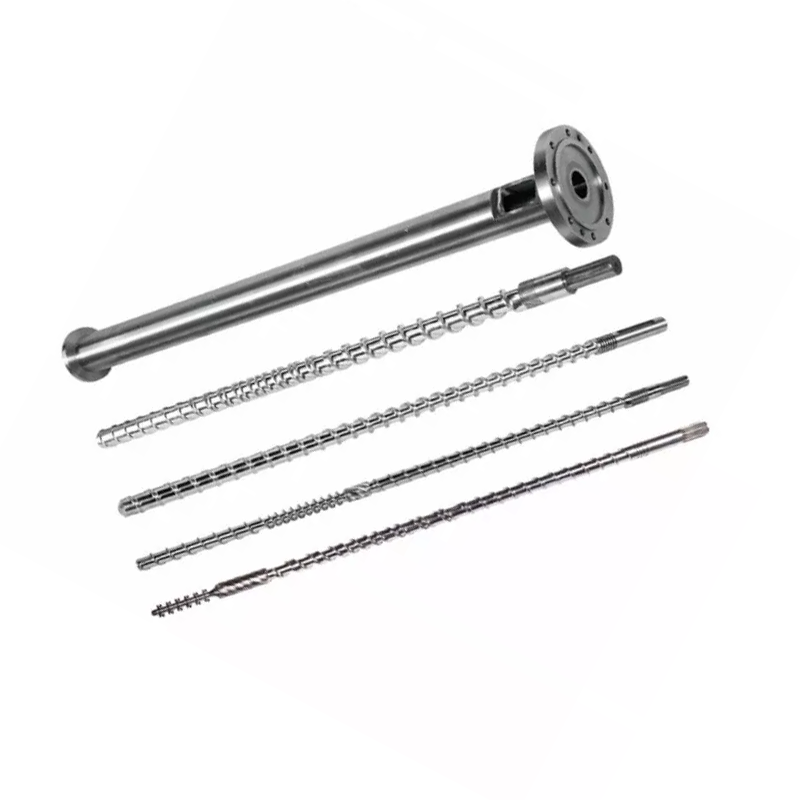
Uma regra prática útil: se o seu produto finaléo extrudado (um tubo ou uma placa diretamente da matriz), um cilindro de parafuso duplo cônico geralmente é a ferramenta certa. Se você estiver produzindo pellets ou dispersando um pacote de aditivos exigentes, procure um cilindro de parafuso duplo paralelo – especialmente o tipo contra-rotativo para cargas muito altas de carbonato. Não tem certeza de qual combina com sua linha? Nossoparafuso único, faixas cônicas e paralelas são todas mostradas nopágina de produtos.

Aplicações comuns

Por combinar alimentação forte, alta compressão e cisalhamento suave, o parafuso duplo cônico e o cilindro são o carro-chefe da extrusão de PVC rígido e madeira-plástico. Ele tem melhor desempenho para:

  • Tubo de PVC— tubos de abastecimento de água, drenagem e condutas em PVC seco.
  • Perfil de PVC— perfis de janelas e portas, bordas e acabamentos.
  • Placa e folha de PVC— placa de espuma, placa de mármore e placa de espuma livre (veja nossoCorpo de parafuso duplo cônico em placa de PVC).
  • WPC (composto madeira-plástico)— decks, painéis de parede e perfis de compostos preenchidos com fibra de madeira.
  • Produtos à base de PE e telhas de resina— incluindo telhas onduladas de resina e perfis preenchidos com PE.
  • Pelotização de PVC— transformar a mistura seca de PVC em grânulos para utilização a jusante.
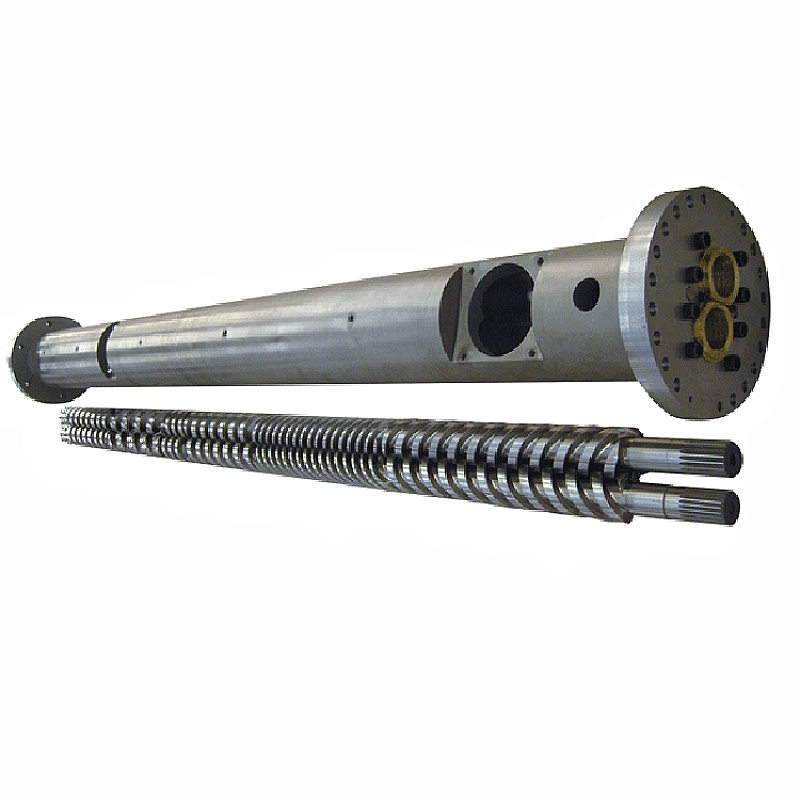
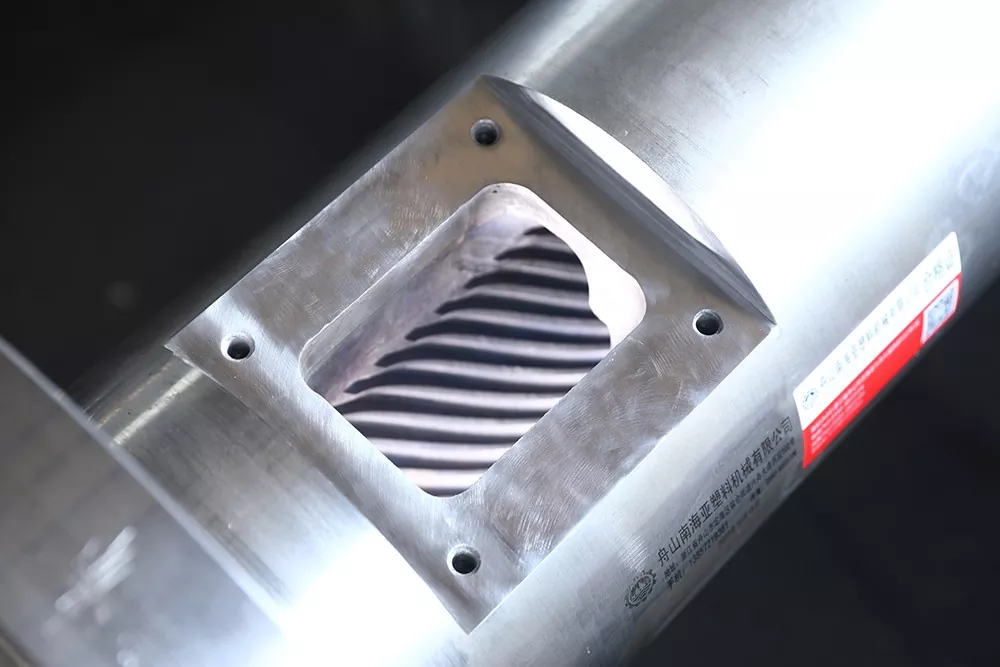
PVC board conical twin screw barrel for foam and marble sheet extrusion
Corpo cônico de rosca dupla configurado para extrusão de placas de PVC e folhas de espuma.

Como escolher o cano de parafuso duplo cônico certo

A seleção se resume a três questões: qual material você está utilizando, qual resultado você precisa e quão abrasiva é sua formulação? Use a matriz abaixo como ponto de partida e confirme o tamanho exato em relação à sua máquina.

Seu material/necessidade Configuração sugerida Escolha de superfície/material
Tubo e perfil de PVC rígido Geometria cônica padrão dimensionada para sua extrusora (por exemplo, 55/110, 65/132) 38CrMoAlA nitretado para PVC limpo e com baixo teor de enchimento
Enchimento de PVC + alto CaCO₃ Cônico com zona de desgaste reforçada ou escalonado para rotação contrária paralela Camada bimetálica/carboneto de tungstênio (62 HRC) para abrasão
Compostos WPC / fibra de madeira Cônico com forte ventilação e proteção contra desgaste Bimetálico – fibra de madeira + cargas são altamente abrasivas
Placa / folha de espuma de PVC Cônico ajustado para temperatura de fusão controlada e pressão estável Nitretado ou bimetálico dependendo do nível de enchimento
Alto rendimento na mesma área ocupada Relação de diâmetro maior e/ou comprimento efetivo maior Combine a dureza com as horas de funcionamento e a carga de enchimento

Qualquer que seja a resposta, o passo mais importante é combinar o cano com a sua máquina existente. As peças cônicas são efetivamente personalizadas para a extrusora em que são executadas, portanto, um desenho - ou uma amostra com as principais dimensões (diâmetro da alimentação/matriz, distância central, comprimento total e detalhes do flange) - nos permite citar uma substituição de ajuste exato em vez de uma peça "suficientemente próxima". Se você precisar da linha inteira em vez do componente, também construímosmáquinas extrusoras completas.

Noções básicas de instalação e fiação

Um cano de precisão só funciona se for instalado de forma quadrada, limpo e aquecido corretamente. As etapas abaixo são uma visão geral – sempre siga o manual do fabricante da sua máquina e os procedimentos de bloqueio.

  1. Desligue e bloqueie.Isole a unidade e todos os aquecedores antes de remover o cilindro antigo. Confirme a energia zero antes de começar.
  2. Limpe as faces correspondentes.Remova o selante antigo, o carbono e as rebarbas dos flanges e das faces de localização para que o novo cilindro assente sem distorção.
  3. Monte e alinhe.Encaixe o cilindro cônico na caixa de engrenagens/caixa de alimentação, verificando a concentricidade e se os parafusos giram livremente com a mão antes de aplicar energia.
  4. Conecte as zonas de aquecimento.Reconecte os aquecedores de banda e o resfriamento por zona (alimentação → compressão → medição) e emparelhe cada termopar ao canal do controlador correto para que nenhuma zona tenha fiação cruzada.
  5. Defina um perfil de imersão.Leve o cano até a temperatura lentamente e deixe-o de molho para que o aço e o derretimento se equalizem antes de iniciar os parafusos - iniciar o frio corre o risco de causar danos por torque.
Dica da zona do aquecedor:mantenha a zona de alimentação mais fria e aumente a temperatura em direção à matriz. Zonas irregulares ou mal mapeadas são uma das causas mais comuns de oscilações e listras pretas – vale a pena verificar novamente após qualquer troca de barril.

Solução de problemas e desgaste

A maioria dos problemas do barril cônico se anunciam como produção instável, superaquecimento ou produto degradado. Use esta tabela para passar rapidamente do sintoma à causa provável a ser corrigida.

Sintoma Causa provável Consertar
Flutuação de saída/aumento Inconsistência de alimentação, voos desgastados ou variação de temperatura Verifique a alimentação, verifique a temperatura da zona, meça a folga do parafuso/barril
Superaquecimento Desequilíbrio do aquecedor, excesso de atrito ou resfriamento bloqueado Inspecione cada zona e circuito de refrigeração; remapear termopares
Plastificação deficiente Configuração errada do parafuso ou furo do cano desgastado Verifique a configuração; verifique se há maior folga contra desgaste
Linhas/riscas pretas Pontos mortos contendo material degradado ou furo perfurado Purgue e limpe completamente; inspecionar o furo e a superfície do parafuso
Desgaste excessivo/rápido Enchimento abrasivo, má manutenção ou dureza abaixo das especificações Atualize para um barril bimetálico / carboneto de tungstênio; apertar a manutenção

O desgaste é normal – o objetivo é torná-lo lento e previsível. Cargas abrasivas (CaCO₃, fibra de madeira, vidro) atacam o furo e se espalham mais rapidamente, e é exatamente por isso que uma camada interna mais profunda e mais dura se paga. Uma superfície com adição de tungstênio de 62 HRC simplesmente dura mais contra esses compostos do que um acabamento padrão de 58 HRC, aumentando o intervalo entre as reconstruções.

Lista de verificação de manutenção

Verificações curtas e regulares evitam falhas dispendiosas. Inclua isso em sua rotina:

Intervalo Verificar Ação
Cada turno Temperaturas e amperes da zona Leituras de registros; investigar qualquer desvio da linha de base
Semanalmente Qualidade de fusão e acabamento superficial Fique atento a novas estrias, géis ou alterações na produção
Mensal Purga e verificação visual do furo/parafuso Limpe pontos mortos; procure por pontuação ou descoloração
Trimestral Folga parafuso/cano Meça a lacuna; compare com as especificações para rastrear a taxa de desgaste
Conforme necessário Integridade do aquecedor e do termopar Substitua bandas/sensores com falha antes que eles causem mau funcionamento do produto

Perguntas frequentes

O que é um cano cônico de parafuso duplo?

É um componente de extrusão cônico de furo duplo no qual dois parafusos cônicos giram dentro de um cilindro cônico correspondente. O cone comprime e plastifica o material em um comprimento curto, tornando o corpo do parafuso cônico ideal para extrusão de tubos de PVC, perfis, chapas e WPC.

Para quais materiais é melhor usado?

PVC rígido (tubos, perfis, painéis e chapas), compósito madeira-plástico, perfis à base de PE e telhas resinosas, além de pelotização de PVC. Ele lida especialmente bem com pós de mistura seca de baixa densidade aparente graças à sua grande ingestão final de alimentação.

Como é diferente de um cilindro de parafuso duplo paralelo?

Um cilindro cônico afunila e cria alta compressão com cisalhamento suave, adequando-se à extrusão direta de PVC/WPC. UMbarril de parafuso duplo paralelomantém um diâmetro constante e maior cisalhamento, o que é adequado para composições, masterbatch e formulações com alto teor de carga.

Qual é a folga típica entre o parafuso e o cilindro?

A folga é a pequena folga entre a ponta da hélice e a parede do furo. É ajustado de forma firme e precisa em uma peça nova; à medida que se abre devido ao desgaste, saída e queda de pressão. Medir periodicamente é a maneira mais clara de monitorar o desgaste do cano.

Como instalo um cano cônico de parafuso duplo?

Desligue e trave, limpe as faces correspondentes, monte e alinhe de forma que os parafusos girem livremente, conecte cada zona do aquecedor e termopar corretamente e, em seguida, leve o cilindro até a temperatura lentamente e mergulhe-o antes de iniciar os parafusos.

O que causa desgaste em cilindros cônicos de rosca dupla?

Principalmente cargas abrasivas, como carbonato de cálcio, fibra de madeira e vidro, agravadas pela corrosão do processamento de PVC, má manutenção e dureza subespecificada. Uma camada bimetálica mais profunda ou de carboneto de tungstênio resiste muito melhor a todos os três.

Com que frequência o cano deve ser inspecionado ou substituído?

Faça verificações visuais e de purga mensalmente e meça a folga trimestralmente. O tempo de substituição depende da carga de enchimento e das horas de funcionamento – acompanhe a tendência de desgaste em vez de esperar por uma falha e reconstrua ou substitua assim que a folga ultrapassar as especificações.

Como escolho o tamanho certo para minha linha de extrusão?

Combine a proporção do diâmetro e o comprimento com o modelo da sua extrusora e a produção desejada e, em seguida, escolha um tratamento de superfície com base na abrasividade da sua formulação. Envie um desenho ou amostra com as principais dimensões para que o cano tenha um ajuste exato, não uma aproximação.

Precisa de um cilindro de parafuso duplo cônico compatível com sua máquina?

Envie-nos seu desenho - ou uma amostra com as principais dimensões - e nossos engenheiros especificarão um parafuso duplo cônico de ajuste exato e um cilindro com a dureza certa para o seu material. Com nitretação interna, processamento bimetálico e de carboneto de tungstênio, construímos peças que atingem 62 HRC dentro do furo para longa vida útil.

Obtenha uma cotação em 12 horas →
Máquinas para plásticos Nanhaiya (Zhoushan) · Mais de 500 clientes globais ·solteiro, gêmeo cônico & gêmeo paralelobarris de parafuso
Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar