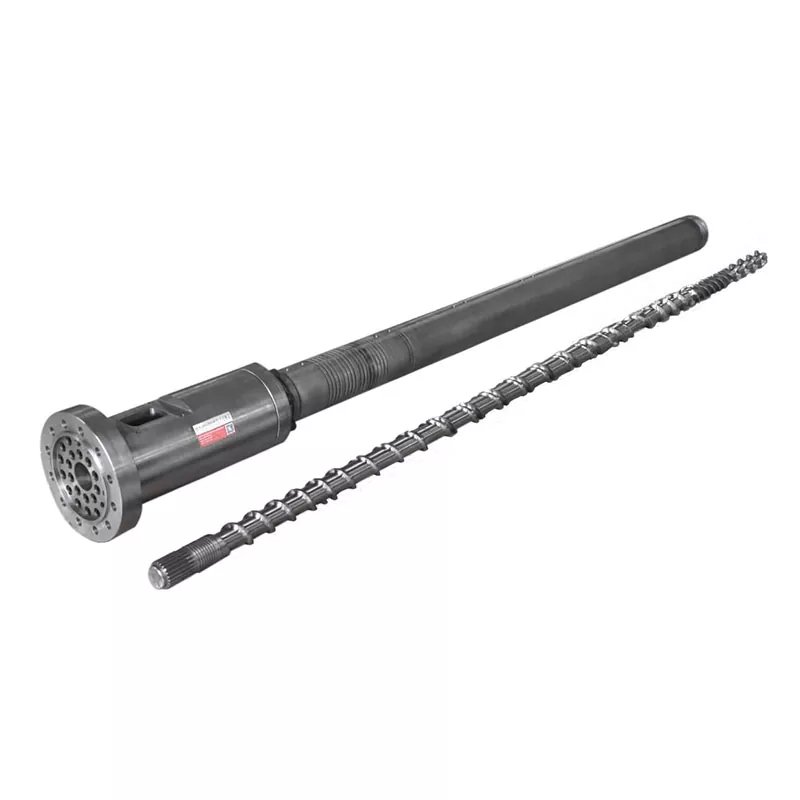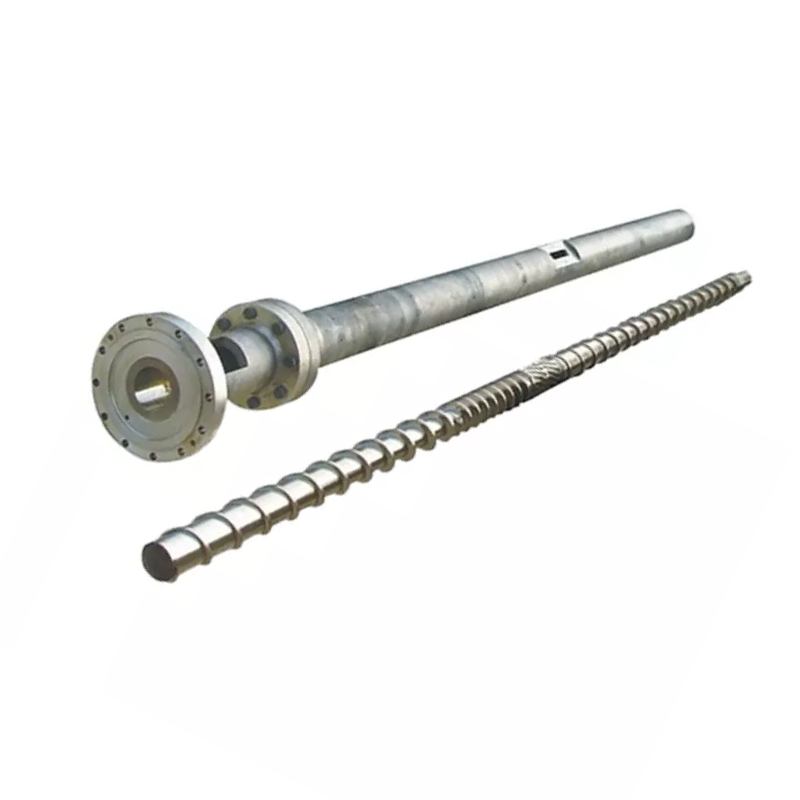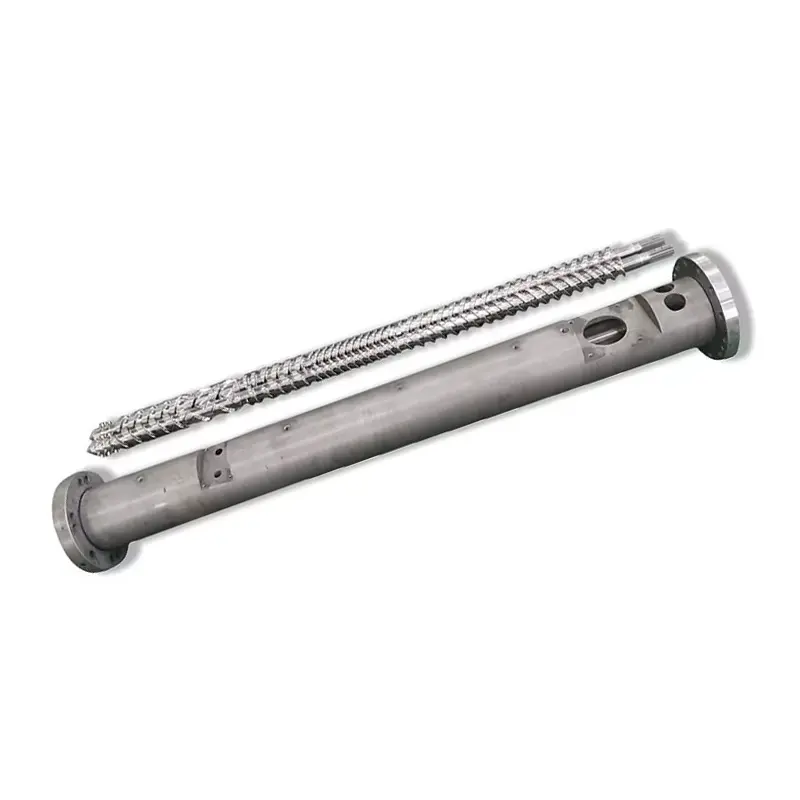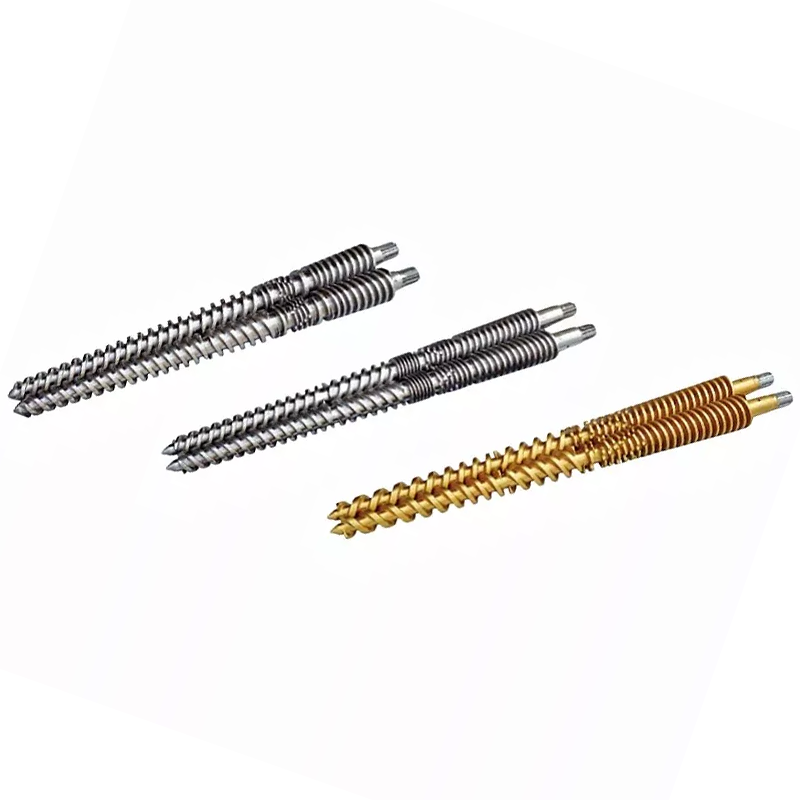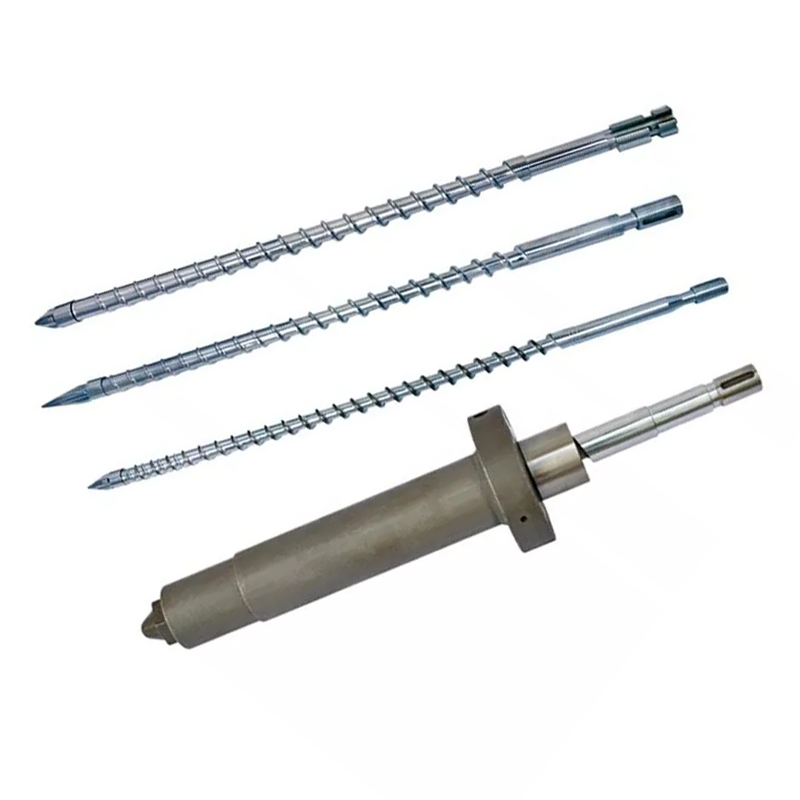
Relação L/D do parafuso de injeçãoé o comprimento de trabalho dividido pelo diâmetro do parafuso, e a maioria dos parafusos de injeção funcionam de 18:1 a 25:1. Aqui está o que nenhuma folha de especificações lhe diz: você não pode alterar L/D em uma máquina que já possui. O comprimento é fixado pelo cano. O que você pode mudar édiâmetro do parafuso, e em um cano fixo essa escolha move L/D, capacidade de tiro e pressão de injeção juntos, em direções opostas. Um parafuso menor proporciona um L/D mais alto, um disparo menor e mais pressão. Combine esse comércio com sua resina e sua peça, e a maioria das perguntas de L/D serão respondidas sozinhas.
O que significa a relação L/D em um parafuso de injeção
L/D é o comprimento útil do parafuso (L) dividido pelo seu diâmetro externo (D). Um parafuso 22 vezes mais longo do que largo tem um L/D de 22:1.
A proporção aumenta com o tamanho. Um parafuso de 40 mm em 22:1 tem um comprimento de trabalho de 880 mm. Um parafuso de 80 mm na proporção 22:1 tem 1.760 mm de comprimento. Mesma proporção, máquinas muito diferentes.
O que a proporção realmente descreve équanta pista o parafuso tem para fazer seu trabalho. A alimentação, o derretimento e a medição acontecem ao longo desse comprimento. Mais comprimento significa mais capacidade de fusão e mais mistura. Menos comprimento significa menos de ambos e menos tempo para o material ficar quente.
A maioria dos parafusos de injeção atinge entre 18:1 e 25:1, sendo 20:1 a 22:1 o ponto comum em máquinas de uso geral. O guia de pilares cobre o quadro completo em nossoguia de cilindro de parafuso de moldagem por injeção.
Por que a injeção L/D é mais curta que a extrusão L/D
As extrusoras geralmente funcionam de 25:1 a 33:1. Os parafusos de injeção ficam mais curtos e o motivo é o ciclo, não a tradição.
Um parafuso extrusor gira continuamente. O material entra por uma extremidade, passa e sai pela outra. Nada espera.
Um parafuso de injeção funciona em rajadas. Ele gira para plastificar um tiro, retrai e depois para. Ele injeta e o molde esfria. Durante tudo isso, o derretimento que já está no barril fica parado e permanece quente.
Essa espera é toda a diferença. Um cilindro mais longo retém mais massa fundida e, em uma máquina de injeção, mais massa fundida significa mais material esperando por mais ciclos. Para uma resina sensível ao calor, comprimento extra não significa capacidade extra. É uma história térmica extra.
Portanto, o projeto de injeção equilibra a capacidade de fusão em relação ao tempo de residência, enquanto a extrusão basicamente apenas compra a capacidade de fusão.
A coisa que ninguém lhe diz: você não pode mudar L/D
Artigos sobre L/D falam como se você pudesse escolher um número. Em uma máquina que você já possui, você não possui.
L é fixado pelo cano.O cano é um vaso de pressão usinado aparafusado na estrutura da máquina, com suas zonas de aquecimento, garganta de alimentação e montagem construídas em torno de um comprimento. Ninguém faz um barril mais longo.
Portanto, a única variável que resta em L/D é D, o diâmetro do parafuso. Mude o diâmetro e a proporção muda com ele, porque o comprimento acima da linha nunca se move.
É por isso que os fabricantes de máquinas listam dois ou três diâmetros de parafuso para a mesma máquina. Eles não estão oferecendo três tamanhos de dose. Eles estão oferecendo três pontos em uma curva de compensação, e o tamanho da tacada é apenas uma das coisas que se movem.
Diâmetro do parafuso: a alavanca que move tudo
Num barril fixo, uma escolha move quatro coisas ao mesmo tempo. Entenda esta tabela e você entenderá a injeção L/D.
| Se você escolher um... | Diâmetro do parafuso menor | Maior diâmetro do parafuso |
|---|---|---|
| Relação L/D | Mais alto(mesmo L, menor D) | Mais baixo(mesmo L, maior D) |
| Capacidade de tiro | Menor(menos volume por mm de curso) | Maior |
| Pressão de injeção disponível | Mais alto(mesma força em uma área menor) | Mais baixo |
| Capacidade de fusão por dose | Melhorar(mais L/D por menos material) | Menos generoso |
| Tempo de residência para uma determinada peça | Mais curto(o tiro usa mais um cano menor) | Mais longo |
| Se adequa | Peças pequenas de precisão, paredes finas, resinas de alta viscosidade e sensíveis ao calor | Grandes doses, resinas commodities, seções espessas |
Leia novamente a linha de pressão, porque ela decide mais empregos do que as pessoas esperam. O acionamento hidráulico ou elétrico da máquina fornece uma força fixa na parte traseira do parafuso. A pressão é a força dividida pela área. Um parafuso menor tem menos área de face, portanto a mesma força produz maior pressão de fusão.
É por isso que o trabalho de parede fina e de alta viscosidade muitas vezes acaba no parafuso pequeno: ele pode empurrar o material fundido para uma cavidade apertada que um parafuso grande não consegue preencher. O L/D mais alto que vem com ele é um bônus, não uma coincidência.
E leia a linha de residência também. É aquele que decide silenciosamente se o seu PC fica amarelo.

Como L/D afeta o tamanho da foto
Estritamente, L/D não define o tamanho da foto. Diâmetro e curso: o volume do disparo é a área da seção transversal do parafuso multiplicada pela distância que ele percorre.
Mas em uma máquina real você não pode separá-los, porque o mesmo diâmetro que define seu tiro também define seu L/D. Escolha o parafuso pequeno para uma peça pequena de precisão e você terá escolhido um L/D mais alto ao mesmo tempo.
A consequência prática é feliz. O parafuso que fornece o pequeno disparo também proporciona maior comprimento de fusão por grama de material e maior pressão de injeção. Essas três propriedades atendem aos mesmos empregos, e é por isso que o comércio funciona de forma limpa na maioria das vezes.
O que deixa de ser feliz é quando você força uma peça no parafuso errado. Execute um tiro muito pequeno em um parafuso de grande diâmetro e você obterá o pior de ambos: um L/D baixo, um volume de cano enorme em relação ao seu tiro e material que passa pelo calor por muito tempo.
Tempo de residência: o assassino da qualidade que você pode calcular
O tempo de residência é quanto tempo um determinado pedaço de polímero permanece quente dentro do barril antes de ser injetado. É o número mais subestimado em moldagem por injeção e você pode estimá-lo em trinta segundos.
Tempo de residência ≈ (capacidade de tiro do cano ÷ tamanho do tiro) × tempo de ciclo
Ambas as capacidades nas mesmas unidades. Tire a capacidade de tiro da classificação da máquina.
Trabalhe um exemplo. Uma máquina com capacidade de injeção de 200 g, operando uma peça de 20 g em um ciclo de 30 segundos. A proporção é 10, então o fundido passa por cerca de dez ciclos. O tempo de residência é de cerca de 300 segundos ou cinco minutos.
Cinco minutos à temperatura de fusão é muito tempo para PC, POM, PET ou PVC. Nada em suas configurações está errado. A peça é simplesmente pequena demais para o barril e o material cozinha enquanto espera sua vez.
Agora mova esse trabalho para um parafuso menor. A capacidade da dose cai para, digamos, 80 g. A mesma peça de 20 g agora usa um quarto do barril, o fundido passa por quatro ciclos em vez de dez, e o tempo de residência cai para aproximadamente dois minutos.
Você não alterou nenhum ponto de ajuste. Você alterou o diâmetro do parafuso e o problema de degradação foi junto.
A faixa de capacidade de tiro de 20–80%
A orientação comumente citada na indústria é manter seu tiro em algum lugar entre 20% e 80% da capacidade nominal de tiro da máquina. Confirme a pulseira no manual da sua máquina, mas a lógica por trás dela se aplica a todos os lugares.
Abaixo da banda, o tempo de residência é longo. O material passa muitas vezes pelo calor e as resinas sensíveis ao calor se degradam. Esta é a falha que a fórmula acima detecta.
Acima da banda, duas coisas quebram. Não há cano suficiente para segurar uma almofada adequada, então o empacotamento fica inconsistente tiro a tiro. E o parafuso tem menos tempo e comprimento para derreter um barril quase cheio de material, então a qualidade do derretimento é prejudicada exatamente quando você está pedindo o máximo.
Pouse no meio da faixa e a máquina terá espaço para trabalhar. Se a sua peça ficar fora dela, a correção correta é um diâmetro de parafuso diferente ou uma máquina diferente, e não um conjunto heróico de configurações de processo.
Como L/D afeta a qualidade do fundido
Comprimento é capacidade de fusão e capacidade de fusão é qualidade.
Mais L/D proporciona uma fusão mais completa.Os pellets sólidos têm que viajar ainda mais contra a parede quente do barril, de modo que menos deles sobrevivem enquanto não derretem. Manchas duras e inclusões em forma de lente na peça são falhas de fusão, e o comprimento as combate.
Mais L/D proporciona uma fusão mais homogênea.A temperatura se equilibra, a cor e o enchimento são distribuídos melhor e o fundido que chega ao anel de verificação é mais consistente de dose para dose. Isso aparece como uma janela de processo mais ampla.
Mais L/D também fornece mais histórico térmico.O mesmo comprimento que derrete completamente também retém o material por mais tempo e, para PVC, PC, POM e PET, isso é um custo, não um benefício.
Portanto, a qualidade do fundido não é uma questão de quanto mais, melhor. É um equilíbrio: comprimento suficiente para derreter completamente, não tanto volume de barril a ponto de o material esperar muito para ser utilizado. Quando a capacidade de fusão é sua restrição específica, um parafuso de barreira a eleva sem adicionar um milímetro de barril.
Escolhendo L/D e Diâmetro por Resina e Peça
Junte as negociações e a escolha recai sobre a resina e a peça.
| Sua situação | Incline-se para | Por que |
|---|---|---|
| Peças de precisão pequenas e de paredes finas | Parafuso menor, maior L/D | Maior pressão de injeção preenche seções finas; bom ponto de fusão por grama; residência curta |
| Resina sensível ao calor (PC, POM, PET, PVC) | Parafuso menor para o tiro; extremidade mais curta da banda L/D | O tempo de residência é o inimigo. Mantenha o tiro grande em relação à capacidade do cano |
| Resina de engenharia de alta viscosidade | Parafuso menor, maior L/D | Precisa de pressão para preencher e comprimento para derreter completamente |
| Grandes doses, resina comercial (PE, PP, PS) | Parafuso maior, L/D inferior | Leads de capacidade; essas resinas toleram o comprimento de fusão reduzido |
| Peças com paredes espessas, ciclos lentos | Parafuso maior, observe a residência | Ciclos longos multiplicam o tempo de residência. Recalcular antes de confirmar |
| Composto com enchimento de vidro ou abrasivo | Diâmetro por peça; mudar osuperfície | L/D segue a parte. A resposta ao desgaste é um furo bimetálico, não um comprimento diferente |
| Não derrete em alto rendimento | Mesmo diâmetro; parafuso de barreira | Você precisa de capacidade de fusão, não de comprimento do barril. O barril não está mudando de qualquer maneira |
Observe as duas últimas linhas. Dois dos problemas mais comuns que os moldadores nos trazem não são problemas de L/D, e comprar um diâmetro de parafuso diferente para resolvê-los é um desperdício de dinheiro.
Erros comuns de L/D em moldagem por injeção
- Copiando uma extrusão L/D.Um número 30:1 de uma mesa extrusora aplicado a um parafuso de injeção ignora o problema do tempo de residência que define a moldagem por injeção. As duas máquinas realizam trabalhos diferentes.
- Presumir que mais tempo é melhor.Mais comprimento é mais derretidoemais história térmica. Na resina sensível ao calor, a segunda vence e o material se degrada.
- Ignorando a relação tiro/capacidade.O problema de qualidade mais comum que vemos atribuído à geometria é uma pequena peça cozinhando em um grande barril. Ninguém verifica, porque não está em nenhuma tela de configurações.
- Acreditar que L/D pode ser alterado em uma máquina existente.Não pode. O cano define L. Apenas o diâmetro é seu para escolher.
- Culpando L/D por um problema de derretimento.Se os não derretidos aparecerem apenas em alto rendimento, sua capacidade de fusão é curta, não seu barril. Um parafuso de barreira fixa isso no mesmo cano.
- Culpando L/D por um problema de desgaste.A queda na saída na mesma velocidade da rosca é uma folga desgastada, não uma geometria. Meça antes de redesenhar qualquer coisa.

Como encomendar o parafuso certo
Um fabricante de parafusos projeta com base no que você lhes diz. Envie-os e a recomendação de diâmetro e geometria segue.
- Marca, modelo e diâmetro atual do parafuso da máquina.Uma foto da placa de identificação cobre a maior parte e nos informa o comprimento do cano em que você está trabalhando.
- Capacidade nominal de tiro da máquina,se você souber, e o peso real da peça.
- Tempo de ciclo.Com os dois números acima, o tempo de residência pode ser calculado para você.
- Conteúdo de resina, grau e carga.Isto impulsiona o perfil de compressão e o tratamento de superfície tanto quanto o diâmetro.
- O defeito que você quer que desapareça.Pontos amarelados na residência. Ponto de não fusão na capacidade de fusão. Tiros curtos apontam para pressão ou para o anel de verificação. Cada um tem uma resposta diferente.
- Um desenho ou seu parafuso gasto.Qualquer um nos permite construir em sua máquina. Uma peça desgastada é medida em equipamento CMM até ±0,01 mm e a geometria é reconstruída.
Por que trabalhar com Nanhaiya
Envie-nos o peso da peça, o tempo de ciclo e o modelo da máquina, e executaremos a aritmética do tempo de residência antes de fazermos qualquer cotação. Às vezes, a resposta é um diâmetro de parafuso diferente. Às vezes é um parafuso de barreira no cano que você já possui. Ocasionalmente, seu trabalho pertence a uma máquina diferente, e nós diremos isso.
Quando um novo parafuso é a resposta, Nanhaiya construiuparafusos de moldagem por injeçãoe barris por mais de vinte anos, em 38CrMoAlA, 42CrMo, SKD-61 e aço inoxidável, nitretado ou bimetálico com uma camada de liga contendo tungstênio de 2,5–3 mm em até 62 HRC onde a alimentação exigir.
Construímos de acordo com seu desenho, modelo de máquina ou amostra desgastada, comsubstituiçõescompatível com as principais marcas de máquinas, pedido mínimo de um conjunto e orçamento em até 12 horas.
Combatendo amarelecimento, não derretido ou tiros curtos? Envie o modelo da sua máquina, peso da peça, tempo de ciclo e resina. Diremos se é L/D, diâmetro, capacidade de fusão ou desgaste e faremos um orçamento em 12 horas.
Obtenha uma recomendação de parafusoPerguntas frequentes
Qual é a relação L/D típica para um parafuso de moldagem por injeção?
A maioria dos parafusos de injeção funciona entre 18:1 e 25:1, sendo 20:1 a 22:1 o ponto comum em máquinas de uso geral. As resinas sensíveis ao calor favorecem a extremidade mais curta porque o material passa menos tempo quente. Plásticos de engenharia que precisam de fusão completa favorecem a extremidade mais longa.
Posso alterar a relação L/D na minha máquina de moldagem por injeção?
Não diretamente. O comprimento é fixado pelo cano, que é usinado na máquina. O que você pode alterar é o diâmetro do parafuso e, como L permanece o mesmo, um diâmetro menor resulta automaticamente em um L/D maior. Essa única escolha também altera a capacidade de injeção e a pressão de injeção disponível.
A relação L/D afeta o tamanho da foto?
Indiretamente e inseparavelmente. O volume do disparo vem do diâmetro e do curso da rosca, não do L/D. Mas em um cano fixo, o diâmetro que define seu tiro também define seu L/D. Escolha um parafuso menor para um disparo menor e você obterá um L/D mais alto e uma pressão de injeção mais alta ao mesmo tempo.
Como calculo o tempo de residência na moldagem por injeção?
Divida a capacidade nominal de tiro da máquina pelo tamanho real do tiro e multiplique pelo tempo de ciclo. Uma máquina de 200 g operando uma peça de 20 g em um ciclo de 30 segundos fornece aproximadamente 300 segundos, ou cinco minutos, de residência. É muito tempo para manter PC, POM, PET ou PVC na temperatura de fusão.
Por que o L/D de injeção é mais curto que o L/D de extrusão?
Porque um parafuso de injeção funciona em rajadas. Ele plastifica uma dose e depois para enquanto a máquina injeta e o molde esfria, e o derretimento no barril permanece quente o tempo todo. Uma extrusora funciona continuamente e nada espera. O comprimento extra do cilindro em uma máquina de injeção é um histórico térmico extra, não apenas uma capacidade de fusão extra, de modo que os parafusos de injeção permanecem mais curtos.
Que porcentagem da capacidade do cano meu tiro deve usar?
A orientação comumente citada é de aproximadamente 20% a 80% da capacidade nominal de tiro, e o manual da sua máquina é a autoridade. Abaixo dessa faixa, o tempo de residência é longo e o material sensível ao calor se degrada. Acima dele não há espaço para uma almofada adequada e menos tempo para derreter um barril quase cheio.
Um L/D mais alto é melhor para moldagem por injeção?
Não automaticamente. Mais comprimento proporciona uma fusão mais completa e mais uniforme, o que melhora a qualidade. Ele também mantém mais material quente por mais tempo, o que degrada as resinas sensíveis ao calor. O L/D certo derrete seu material completamente sem retê-lo por mais tempo do que o necessário.
Minhas peças estão amareladas. Isso é um problema de L/D?
Geralmente é um problema de tempo de residência, que é um problema entre o tamanho do tiro e a capacidade do cano. Execute primeiro o cálculo da residência. Se uma peça pequena estiver cozinhando em um barril grande, nenhum ajuste de temperatura e nenhuma geometria do parafuso irão consertá-la. Um diâmetro de parafuso menor ou uma máquina menor também servirão.