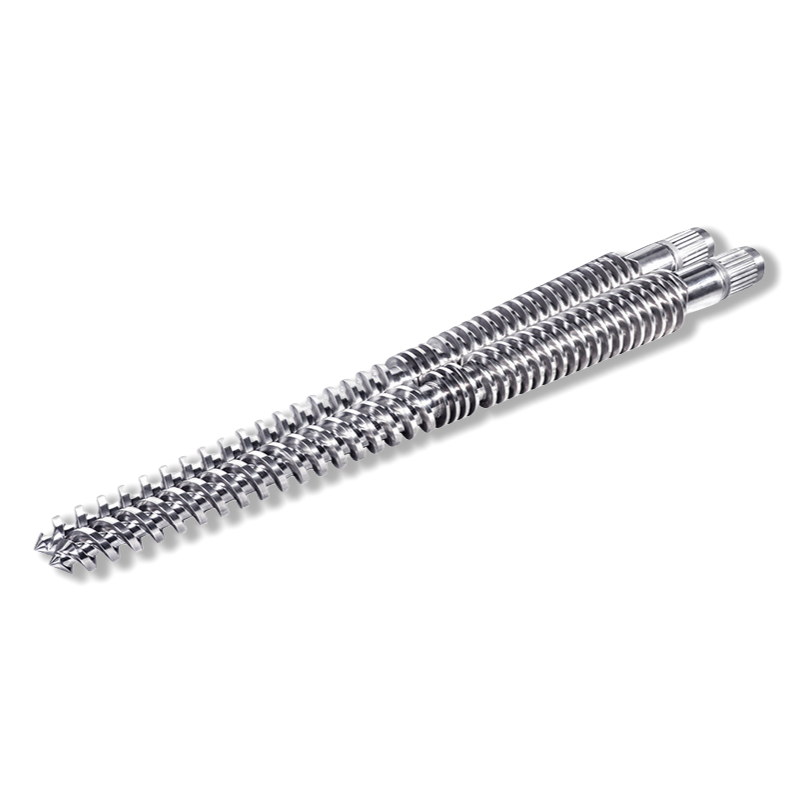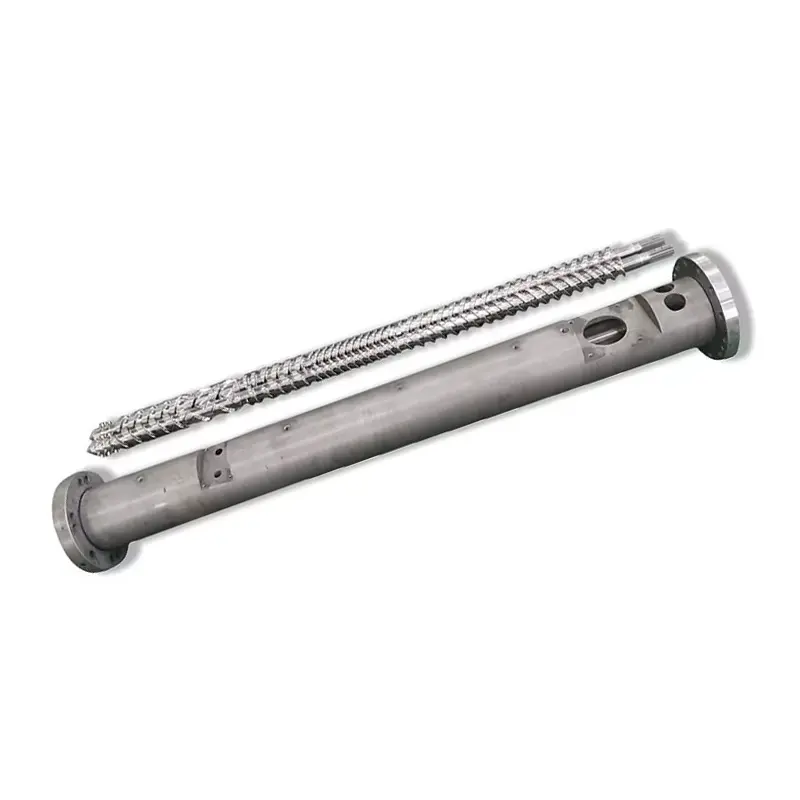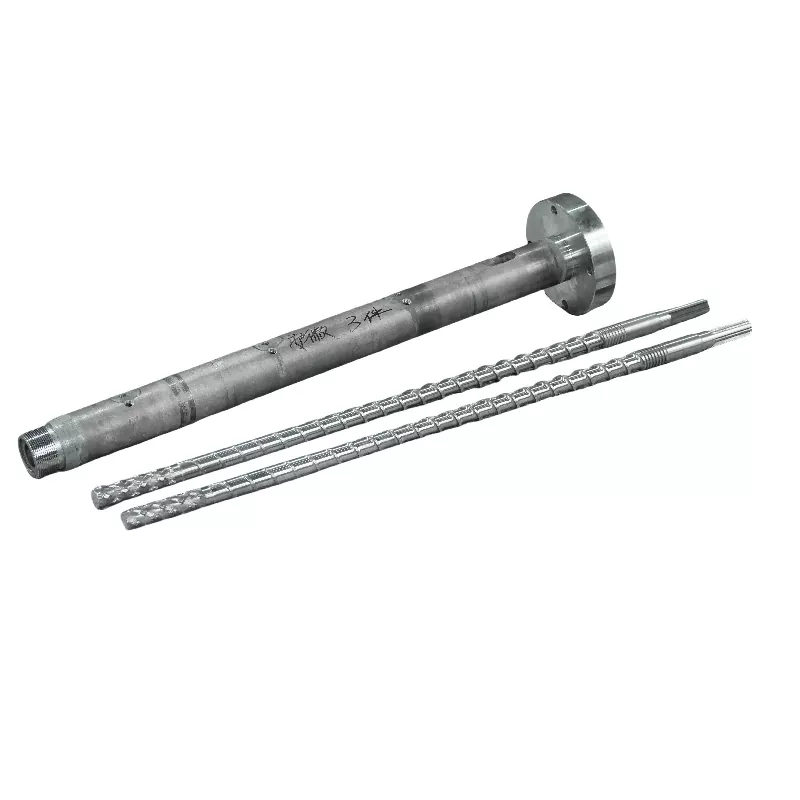

O que o barril de parafuso realmente faz
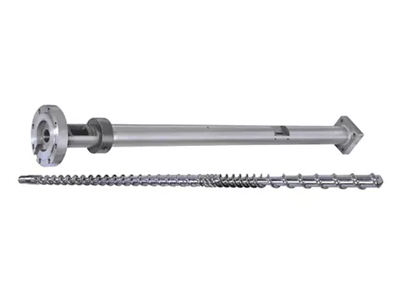
O parafuso e o cilindro funcionam como um par. Aqui está a sequência de cada ciclo:
- Alimentação— Os pellets de plástico caem da tremonha para a zona de alimentação.
- Fusão— O parafuso giratório gera calor de cisalhamento. Combinados com aquecedores de barril, os pellets derretem e comprimem.
- Medição— O fundido torna-se uniforme em temperatura e pressão antes da injeção.
- Injeção— O parafuso avança como um êmbolo, empurrando o plástico derretido para dentro do molde.
Cada variável de projeto – geometria, proporções de zona, tratamento de superfície – afeta o desempenho dessas quatro etapas. Uma incompatibilidade em qualquer um deles aparece como um problema de produção.
Decisão 1: Relação L/D
A relação L/D (comprimento do parafuso dividido pelo seu diâmetro) é o número mais importante na folha de especificações. Ele controla o tempo de residência, a qualidade da mistura e a distribuição de calor.A maioria das aplicações de moldagem por injeção de uso geral usa 20:1.
| Resina | L/D recomendado |
|---|---|
| PP, PE, PS (padrão) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensível ao calor) | 16:1 – 20:1 |
| BICHO DE ESTIMAÇÃO | 20:1 – 22:1 |
| Náilon (PA) | 18:1 – 20:1 |
| Materiais reforçados com GF | 20:1 – 24:1 |
Decisão 2: Taxa de Compressão
A taxa de compressão (CR) mede o quanto o canal do parafuso se estreita da zona de alimentação para a zona de medição. Um CR mais alto comprime o fundido de forma mais agressiva – bom para resinas amorfas que amolecem gradualmente. Lower CR é mais suave, que é o que você precisa para materiais sensíveis ao calor ou cheios de fibra.
| Resina | Taxa de compressão |
|---|---|
| ABS, PC, PMMA (amorfo) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semicristalino) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| BICHO DE ESTIMAÇÃO | 2,3 – 2,6:1 |
| Reforçado com GF (≥15%) | 2,0 – 2,5:1 |
Decisão 3: Proporções da Zona
Um parafuso de injeção padrão se divide em três zonas. A proporção de cada zona é tão importante quanto o L/D total.
- Zona de Alimentação (L1):Canais profundos que aceitam pellets sólidos provenientes da tremonha. Mais longo = mais capacidade de rendimento.
- Zona de Compressão (L2):A profundidade do canal diminui progressivamente. A maior parte do derretimento acontece aqui.
- Zona de Medição (L3):Canais rasos e consistentes. Garante temperatura e pressão de fusão uniformes antes da injeção.
| Resina | Alimentação (L1) | Compressão (L2) | Medição (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| BICHO DE ESTIMAÇÃO | 40% | 40% | 20% |
| Náilon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Decisão 4: Material do cano do parafuso
38CrMoALA – A linha de base padrão
Os parafusos para moldagem por injeção da Nanhaiya são fabricados a partir deAço de liga 38CrMoALA, tratado termicamente e temperado. Este material base lida bem com termoplásticos padrão como PE, PP, PS e ABS, com uma vida útil de aproximadamente10.000–20.000 horasem condições normais de operação.
Nitretação
A nitretação a gás a 500–560°C forma uma camada nitretada0,5–0,8 mm de espessuracom uma dureza de950–1050 HV (~62 HRC). Isso melhora a resistência ao desgaste em 30–40% em comparação com o aço não tratado. Padrão para a maioria das aplicações de moldagem por injeção que utilizam materiais não preenchidos ou levemente preenchidos.

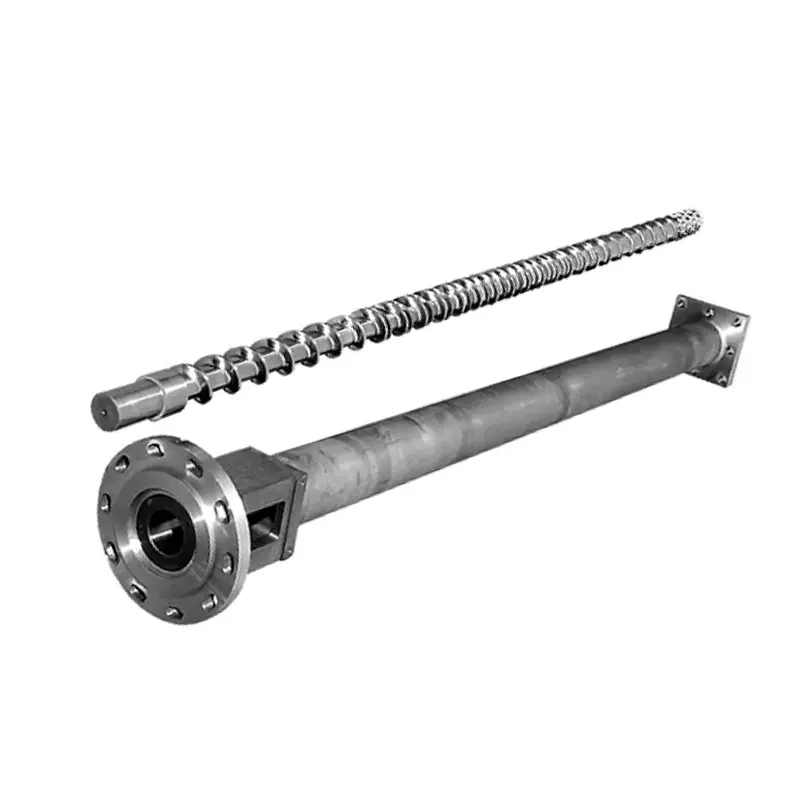
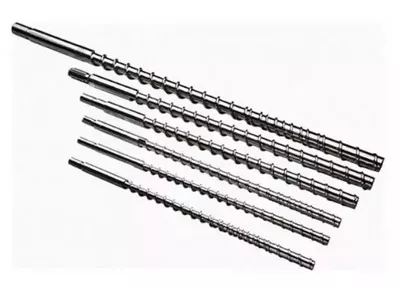
Parafuso de moldagem por injeção mutante (abrupto) Nanhaiya — adequado para resinas cristalinas como PP, PE e Nylon.
Bimetálico — Para Aplicações Abrasivas
Os barris bimetálicos têm um revestimento de alta liga resistente ao desgaste metalurgicamente ligado ao furo do cano. O processo bimetálico de Nanhaiya atinge umdureza do furo interno de 62 HRCatravés de soldagem por spray de liga dura ao redor das áreas de alto desgaste do interior do cano.
| Aplicativo | Material do parafuso | Tratamento de Barril |
|---|---|---|
| PE, PP, PS (não preenchido) | 38CrMoALA nitretado | Nitretado padrão |
| ABS, PC, Nylon (não preenchido) | 38CrMoALA nitretado | Nitretado padrão |
| PA + GF ≤30% | 38CrMoALA, temperado + revenido | Nitretado ou bimetálico |
| Conteúdo GF 15–50% | Bordas de voo bimetálicas / TC | Bimetálico |
| PVC/resinas corrosivas | Liga resistente à corrosão | Bimetálico (grau CR) |
| Cheio de fibra de carbono | Carboneto de tungstênio | Furo pulverizado com TC |
Decisão 5: Diâmetro do parafuso e tamanho do tiro
Sua tacada real deve ficar entre35% e 70%da capacidade máxima de disparo da rosca. Abaixo de 35%, o material permanece no barril por muito tempo e corre o risco de degradação. Acima de 70%, o parafuso não consegue se recuperar com rapidez suficiente dentro do ciclo.
Abaixo estão as configurações comuns disponíveis na Nanhaiya:
| Quantidade de injeção (g) | Parafuso Ø × Comprimento (mm) | Ø do cano × comprimento (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

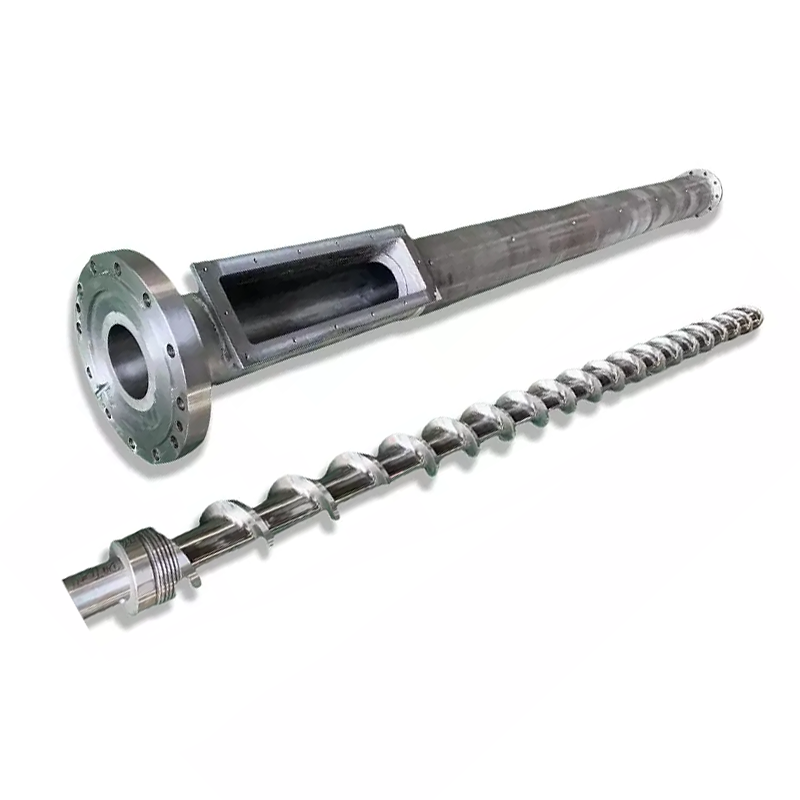
Parafuso de moldagem por injeção gradual Nanhaiya - melhor para resinas amorfas como ABS, PC e PMMA.
Sinais de alerta que seu parafuso atual está errado para o trabalho
- Manchas pretas ou marcas de queimadura— Material degradado devido ao tempo de residência excessivo ou a um ponto quente. Verifique as zonas de temperatura do cano e a folga dos parafusos.
- Peso de tiro inconsistente— Muitas vezes, uma válvula de retenção desgastada ou uma folga excessiva entre o parafuso e o cilindro, permitindo o refluxo.
- Marcas espalhadas na superfície— Umidade ou gás no fundido. Pode indicar uma pré-secagem inadequada ou uma geometria do parafuso que não está ventilando adequadamente.
- Recuperação lenta/tempo de ciclo longo— A capacidade de plastificação é insuficiente. O diâmetro do parafuso provavelmente precisa aumentar.
- Alto desperdício em mudanças de cor— Má mistura na zona de dosagem. Um Maddock ou elemento de mistura de barreira adicionado ao parafuso geralmente resolve isso.
O que dizer ao seu fabricante ao solicitar um orçamento
- Marca e modelo da máquina— ou diâmetro do furo e dimensões do flange para máquinas não padronizadas
- Resina(s) primária(s)— inclua o tipo de enchimento e a porcentagem, se aplicável
- Faixa de tamanho da foto— mínimo e máximo em gramas
- Tempo de ciclo alvo
- Problemas atuais que você está tentando resolver- se houver
Obtenha uma recomendação técnica de Nanhaiya
Respondemos em até 12 horas. Nossa equipe de engenharia pode especificar a geometria correta do parafuso, o tipo de material e as dimensões para sua máquina e resina – antes de você fazer um orçamento.