Um temporizador de recuperação lento pode indicar um problema de alimentação, uma alteração no processo ou hardware desgastado. O diagnóstico útil informa qual deles e se está realmente custando tempo de ciclo.
Se a recuperação do parafuso de moldagem por injeção demorar muito, primeiro confirme se isso atrasa o ciclo. Em seguida, verifique a continuidade da alimentação, a velocidade real da rosca, a contrapressão e a temperatura em relação a uma operação de referência estável. Inspecione a geometria e o desgaste quando essas verificações não explicarem a perda. Substitua os componentes somente após identificar a função limitadora.

Primeiro, estabeleça se a recuperação está no caminho crítico do ciclo
A recuperação da rosca é o estágio de plastificação e dosagem: a rosca gira, prepara o próximo disparo e retrai à medida que o derretimento se acumula à sua frente. É diferente da injeção, quando o parafuso se move para frente para dar o tiro. Verifique a definição do temporizador do seu controlador, especialmente se inclui atraso ou descompressão.
A recuperação muitas vezes se sobrepõe a parte da sequência de resfriamento. Seu efeito no tempo total do ciclo depende, portanto, de quando a recuperação começa e qual ação da máquina deve aguardar até que ela termine. Leia o rastreamento de sequência em vez de assumir que cada segundo removido da recuperação remove um segundo do ciclo.
| Duração da recuperação | Espere além da janela | O que a mudança significa |
|---|---|---|
| 12 segundos | 2 segundos | A recuperação está atrasando a próxima ação. |
| 9 segundos | 0 segundos | A melhoria de recuperação de 3 segundos elimina 2 segundos de espera. |
| 7 segundos | 0 segundos | Outros 2 segundos de recuperação não trazem mais redução do ciclo neste exemplo. |
Nossa primeira pergunta é se a máquina está aguardando a fusão ou simplesmente reportando um número que você gostaria de reduzir. Se a recuperação já se enquadrar confortavelmente dentro da janela disponível, nos concentraríamos na consistência e na qualidade do fundido antes de recomendar uma rosca de maior rendimento.
Para uma explicação mais ampla da montagem, consulte nossoguia de cilindro de parafuso de moldagem por injeção. Aqui, o objectivo é mais restrito: estabelecer porque é que a recuperação mudou e que acção a evidência apoia.
Uma mudança repentina e um declínio gradual necessitam de diferentes pontos de partida
Salve uma referência antes de ajustar a máquina. Compare o mesmo grau de resina, taxa de moagem, configuração de granalha, molde e condição de temperatura. Registre os ciclos individuais, bem como a média; uma recuperação ocasional muito lenta pode perturbar a produção mesmo quando a média parece aceitável.
| Padrão observado | Verifique primeiro | Evidências que valem a pena registrar |
|---|---|---|
| Aumento repentino após uma mudança de material ou receita | Forma de alimentação, moagem, condição de secagem e configurações transferidas | Lote de material, proporção de mistura, condição de partícula e registros de processo antes/depois |
| Ciclos lentos intermitentes com ciclos normais entre eles | Interrupção de alimentação, ponte e variação de velocidade real | Rastreamento de recuperação, atividade do carregador e RPM real para os mesmos ciclos |
| A recuperação piora gradualmente sob um direito estável | Verifique as condições de operação e, em seguida, inspecione o desgaste | Dados históricos de recuperação e dimensões medidas do parafuso/cano |
| Alta carga e RPM real abaixo do comando | Acionamento da máquina, limite de torque e condição térmica | RPM real versus comandado, tendência de carga e alarmes da máquina |
| O problema começa imediatamente após a substituição de um componente | Identidade, dimensões, geometria e montagem da peça instalada | Revisão de desenho aprovada, componentes instalados e configurações de comissionamento |
Esses padrões decidem a ordem da investigação; nenhuma é prova por si só. Uma falha abrupta com ruído, pontuação ou carga anormal requer atenção imediata do serviço da máquina, mesmo que o tempo inicialmente se assemelhe a um problema de processo.
Confirme que os pellets alcançam o parafuso continuamente
Uma tremonha cheia não indica que a rosca está sendo alimentada. Verifique o carregador, a corrediça de fechamento, o caminho do material e o resfriamento da garganta de alimentação. Procure uma interrupção que coincida com os ciclos lentos antes de trocar a seção de compressão ou solicitar um novo parafuso.
Asahi KaseiOrientação Asaclean sobre ponte alimentação-gargantaexplica como o calor próximo à zona traseira do cano pode amolecer os pellets prematuramente. Os pellets podem aglomerar-se e obstruir a passagem, deixando o parafuso sem material, mesmo que a resina permaneça acima dele.
Confira o que mudou no próprio feed. Uma proporção de moagem diferente, mais finos ou partículas irregulares merecem atenção. A Celanese vincula especificamente a qualidade das partículas moídas às questões de alimentação e recuperação em seuGuia de processamento do Vectra® LCP. Suas recomendações são específicas do material, mas fornecem uma razão concreta para registrar a condição das partículas, em vez de apenas o nome da resina.
Se a recuperação se deteriorar após uma troca de material reciclado, nós a compararíamos com uma alimentação de referência aprovada antes de trocar o hardware. Se o antigo comportamento de recuperação retornar, a investigação do feed ganhou prioridade. Esse resultado dá à fábrica uma orientação muito melhor do que um pedido de “parafuso mais rápido”.
A secagem ainda precisa atender aos requisitos do fornecedor da resina. Não presuma que a umidade é a explicação para todos os problemas de temporização, ou que uma recuperação aceitável prova que a resina está suficientemente seca. A processabilidade e a qualidade final da peça precisam de verificações separadas.
Verifique a velocidade real, a contrapressão e a temperatura de fusão juntas
Leia o RPM real, não apenas o ponto de ajuste
Se o comando não for alterado, mas o parafuso estiver girando mais lentamente, inspecione os limites operacionais da máquina e o comportamento do acionamento. Uma recomendação geométrica não pode resolver uma lacuna inexplicável entre a velocidade solicitada e a entregue. Registre a velocidade real durante o curso de recuperação, especialmente onde a desaceleração começa.
O RPM também precisa que o diâmetro do parafuso signifique muito. Nossogama de parafusos para moldagem por injeçãoinclui diâmetros de 30 a 170 mm. A transferência de uma configuração de velocidade de rotação entre diferentes diâmetros altera a velocidade periférica na superfície do parafuso.
Velocidade periférica, m/s = π × diâmetro, mm × RPM ÷ 60.000
A 100 RPM, um parafuso de 40 mm tem uma velocidade periférica de cerca de 0,209 m/s; um parafuso de 60 mm atinge cerca de 0,314 m/s. Estes são exemplos calculados, configurações não recomendadas ou cálculos diretos da taxa de cisalhamento do fundido.
Use as orientações de processamento do grau de resina real e os limites da máquina para avaliar a velocidade. Aumentar o RPM é útil apenas se a máquina puder fornecê-lo e a massa fundida resultante permanecer aceitável.
Descubra por que a contrapressão está definida onde está
A contrapressão resiste ao recuo do parafuso durante a recuperação e afeta a forma como o material é plastificado. Se foi aumentado para corrigir um problema de mixagem ou medição, reduzi-lo simplesmente para melhorar o cronômetro pode trazer de volta o problema de qualidade. Confirme se a pressão exibida é hidráulica ou plástica específica antes de comparar máquinas.
Uma recomendação universal de contrapressão é particularmente inútil. Para Vectra LCP,Celanese especifica contrapressão mínima, específica de 5-15 bar, e alerta sobre superaquecimento e danos às fibras com pressão excessiva. Essa é uma orientação para o Vectra, não uma configuração para copiar em um processo PP, ABS ou PC.
Verifique o derretimento antes de aceitar a configuração mais rápida
Os pontos de ajuste do barril não descrevem completamente a condição térmica do fundido. Siga um procedimento aprovado de medição de temperatura de fusão, verifique o sistema de aquecimento e sensor e compare a qualidade da peça após uma mudança controlada. Um tempo de recuperação mais curto com descoloração, material não derretido ou consistência mais pobre não é um ajuste bem-sucedido.
Altere uma variável relevante de cada vez e permita que o processo se estabilize. OOrientação para solução de problemas do Vectrausa essa mesma abordagem encenada. Mantenha o teste dentro da janela operacional aprovada para o material que você realmente executa.
Separe uma seção de transporte desgastada de um anel de verificação com vazamento
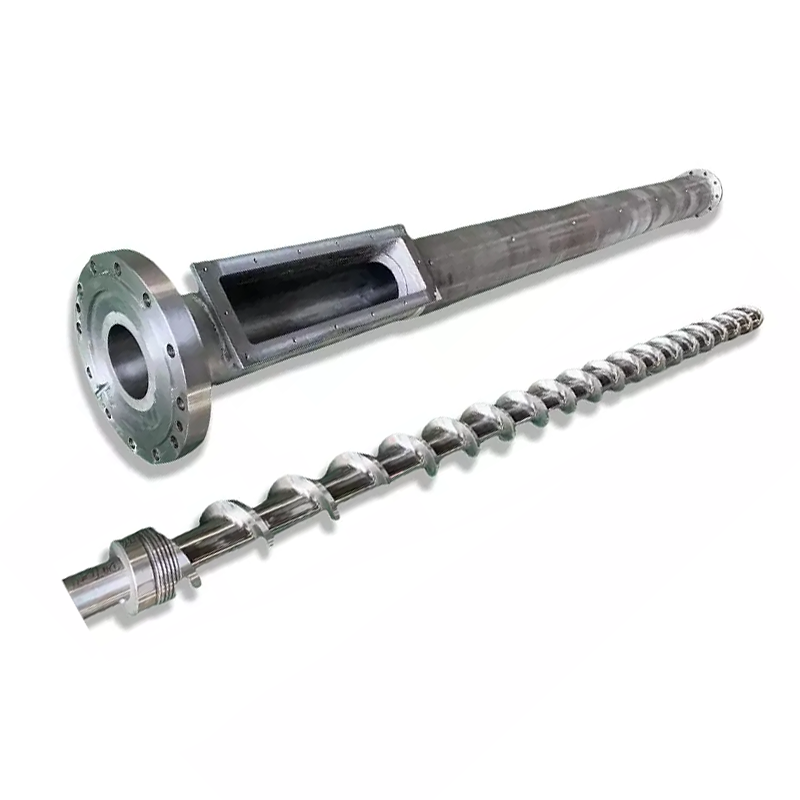
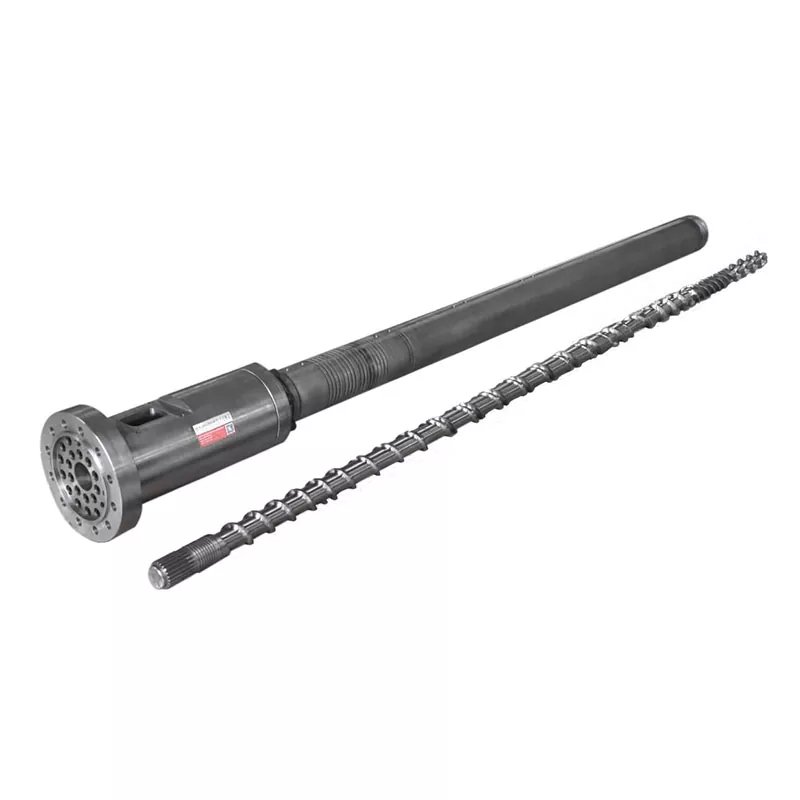
Quando as condições de alimentação e operação são comparáveis, mas a recuperação continua se deteriorando, a condição da rosca e do cilindro merece inspeção. Meça o diâmetro externo do voo e o furo do cano em posições definidas em relação ao desenho ou aos limites de inspeção estabelecidos. Inspecione os danos superficiais, bem como as dimensões.
A montagem frontal do parafuso precisa de um teste diferente. Durante a recuperação, a válvula anti-retorno permite que o fundido avance; durante a injeção, deve vedar contra o fluxo reverso. Uma válvula com vazamento pode afetar a consistência do disparo, mas isso não indica que a seção de plastificação da rosca esteja desgastada.


Se o peso do amortecedor ou do projétil também variar, inclua o teste da válvula anti-retorno do fabricante da máquina na investigação. Nossoguia de seleção de ponta de parafusocobre as dimensões do anel, da sede e do acoplamento com mais detalhes.
Não autorizaríamos uma substituição completa do parafuso e do cilindro apenas com um temporizador lento. Por outro lado, um novo parafuso não deve entrar em um cano desgastado sem verificar o ajuste resultante. Solicite um relatório dimensional que identifique as posições de medição e os limites de desgaste utilizados para atingir a recomendação.
Quando um design de parafuso diferente faz sentido?
Uma revisão do projeto torna-se útil quando a geometria atual não consegue atender à função pretendida dentro de condições operacionais aceitáveis. Isto pode ocorrer após uma troca de resina, uma necessidade de injeção maior ou uma janela de recuperação disponível mais curta. Mantenha-o separado da restauração de um processo anteriormente bem-sucedido que simplesmente se deteriorou.
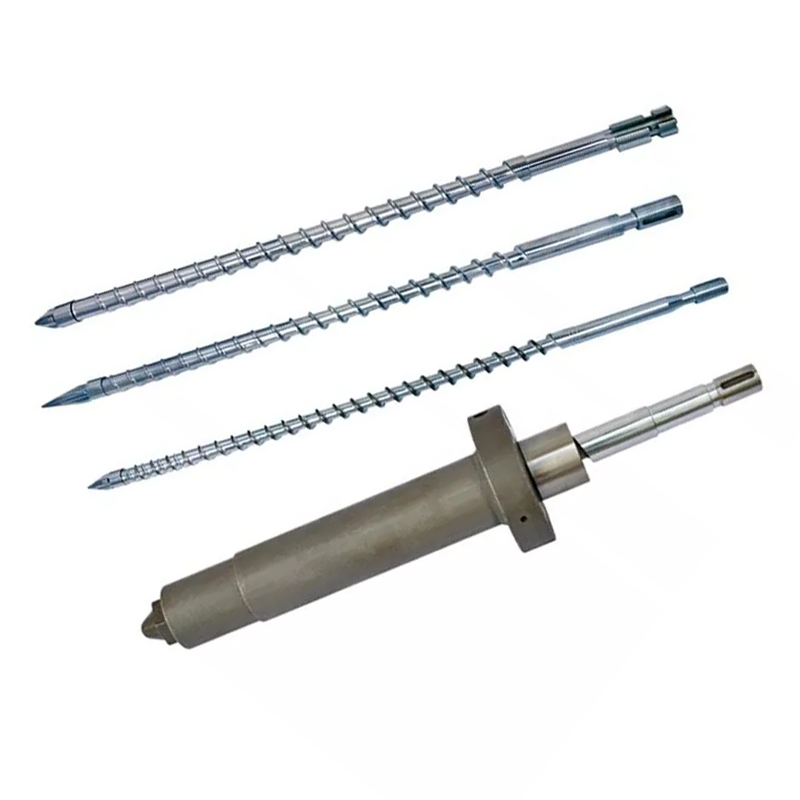
Nossas duas famílias de produtos de parafusos de injeção ilustram uma escolha de projeto relevante:
| Projeto Nanhaiya | Seção de compressão | Como o usaríamos na revisão |
|---|---|---|
| Parafuso de moldagem por injeção gradual | Normalmente 40%-60% do comprimento total do parafuso, aproximadamente 50% na descrição do produto | Uma redução mais longa e gradual na profundidade do canal para tarefas que necessitam de plastificação controlada. Avalie o comportamento exato da resina, do disparo e do comportamento térmico. |
| Parafuso de moldagem por injeção mutante(design de compressão abrupta) | Aproximadamente 5%-15% do comprimento total do parafuso | Uma transição mais curta com uma redução mais acentuada na profundidade do canal. Avalie o dever de fusão e a uniformidade térmica antes de selecioná-los para resolver uma limitação de capacidade. |
Nosso design gradual abrange aplicações incluindo PS, PC e ABS; a família de compressão abrupta inclui aplicações como PE e PP. Essas rotas de produtos ajudam a iniciar a discussão. Eles não substituem o grau de resina e a revisão da máquina, especialmente com cargas, remoídos ou especificações de qualidade exigentes.

O tratamento de superfície trata do desgaste, não do bloqueio da garganta de alimentação
Ambas as famílias de produtos utilizam aço 38CrMoAlA. As especificações detalhadas do produto incluem as seguintes opções de tratamento, que pertencem à discussão de substituição quando a inspeção identifica desgaste:
| Propriedade | Valor detalhado do produto | O que isso significa para a investigação |
|---|---|---|
| Dureza de nitretação | HV900-1100 | Especifique as superfícies tratadas e os requisitos de inspeção. |
| Profundidade de nitretação | 0,5-0,8mm | Identificar o tratamento selecionado; não deduza a vida útil apenas da profundidade. |
| Dureza da liga de níquel-tungstênio | HRC55-62 | Revise a liga com a resina, carga e padrão de desgaste reais. |
| Profundidade da camada de liga | 0,8-2,0 mm | Defina as áreas reforçadas na especificação de componente acordada. |
Nossodetalhes do produto de parafuso gradualdescrever o reforço de áreas vulneráveis com liga de níquel-tungstênio. Do ponto de vista da fábrica, queremos que a proteção proposta corresponda ao desgaste medido. Uma superfície mais cara não repara a alimentação inadequada nem estabelece que a geometria do parafuso se adapta à resina.


Transforme o diagnóstico em uma ação específica
Mantenha a recomendação tão restrita quanto as evidências permitirem. Uma interrupção na alimentação exige uma correção do sistema de alimentação. Um comando de velocidade que a máquina não pode manter exige uma revisão da máquina. O vazamento confirmado da válvula exige uma avaliação da válvula e da interface. O desgaste medido do parafuso ou do cilindro apoia uma substituição de componentes ou uma avaliação de renovação qualificada.
Se a montagem estiver em condições aceitáveis, mas a nova produção exceder sua capacidade prática de plastificação, envie o resumo do projeto. A Nanhaiya fornece design de parafuso personalizado, usinagem e soldagem por spray de liga. Nossoequipamento de produçãoinclui tornos CNC para peças de até 6 metros de comprimento e usinagem de cinco eixos para voos complexos e estruturas de flange.

Envie o registro que explica o problema
- Fabricante e modelo da máquina, diâmetro do parafuso, desenho de montagem e detalhes da ponta do parafuso instalada.
- Grau de resina, carga de enchimento, taxa de moagem e condição das partículas.
- Tempo de recuperação por ciclo, RPM real e comandada, contrapressão com sua base de pressão e registros de carga ou alarme.
- Configuração de tiro, amortecimento, peso da peça e do corredor, registros de temperatura e janela de recuperação disponível.
- Alterações já testadas, seu efeito na qualidade da peça e qualquer relatório de desgaste dimensional.
Para o comissionamento, combine a resina, a granalha, a janela operacional e a qualidade aceitável da peça. Em seguida, compare a repetibilidade da recuperação e o tempo total real do ciclo. Um teste de plastificação isolado mais rápido é insuficiente se o molde de produção ainda aguardar ou se as peças falharem na inspeção.

Precisa de uma proposta de parafuso ou barril para uma limitação de recuperação confirmada?
Envie à Nanhaiya o desenho e o registro operacional, incluindo o que mudou e o que sua linha precisa alcançar. Diga-nos se você está restaurando o serviço original ou se preparando para um material ou requisito de ciclo diferente.
Envie seu desenho e dados de processoVer parafusos para moldagem por injeçãoDiscuta no WhatsApp
Máquinas plásticas Co. de Zhoushan Nanhaiya, Ltd.
E-mail:info@nhyscrew.com
Telefone:+86-13505809643| Móvel:+86-13587082002
Bloco C, No. 2 Seção Oeste, Avenida Xingzhou, Distrito de Dinghai, Cidade de Zhoushan, Província de Zhejiang, China.
Contato Nanhaiya
Perguntas frequentes
Qual é o tempo normal de recuperação do parafuso de moldagem por injeção?
Não existe um número universal. O tempo de recuperação depende da resina, dos requisitos de injeção, da geometria do parafuso, da capacidade da máquina e das configurações operacionais. Compare-o com o tempo disponível na sequência real da máquina e com uma operação de referência estável usando o mesmo material e granalha.
A recuperação mais rápida do parafuso sempre encurta o tempo do ciclo?
Não. Ele encurta o ciclo somente quando a recuperação inacabada atrasa a próxima ação permitida da máquina. Se a recuperação já terminar dentro da janela de sobreposição disponível, torná-la mais rápida poderá deixar o tempo total do ciclo inalterado.
Por que o parafuso gira, mas retrai muito lentamente?
Verifique se a resina está chegando ao parafuso, se a contrapressão mudou e se a velocidade real do parafuso corresponde ao comando. Pontes de alimentação, material reciclado inconsistente, condições de processo e componentes desgastados são possíveis ramificações a serem investigadas. A rotação por si só não prova que o parafuso esteja transportando material suficiente.
Devo aumentar o RPM para corrigir a recuperação lenta?
Somente após verificar alimentação, velocidade real, contrapressão e limites de processamento da resina. Julgue qualquer alteração pela qualidade do fundido, temperatura real do fundido e repetibilidade, bem como pelo tempo de recuperação. Não use mais velocidade para ocultar um problema de alimentação ou desgaste não resolvido.
Um anel de verificação com vazamento prova que todo o parafuso está desgastado?
Não. A vedação do anel de retenção e o transporte do tambor roscado são funções diferentes. Investigue a variação do peso do amortecedor ou do tiro com o teste de válvula do fabricante da máquina e use a inspeção dimensional para estabelecer o desgaste do parafuso e do cano.
O que Nanhaiya precisa para avaliar uma substituição?
Envie o modelo da máquina, diâmetro e desenho do parafuso, grau de resina e enchimento, detalhes de reafiação, registros reais de recuperação, configurações de velocidade e contrapressão do parafuso, registros de temperatura e quaisquer medições de desgaste. Inclua o ciclo necessário e os critérios de qualidade da peça para que a substituição tenha um trabalho definido.
Continue com oguia de seleção de barril de parafuso de moldagem por injeção, ou examine olista de verificação de substituição da ponta do parafuso e do anel de retençãose a evidência apontar para a montagem frontal.