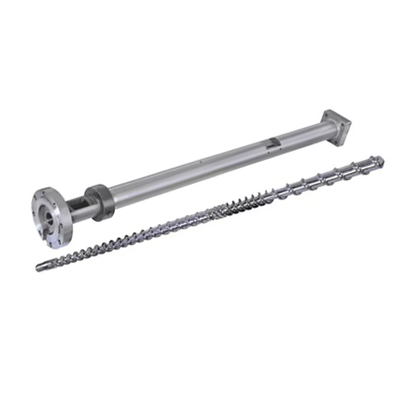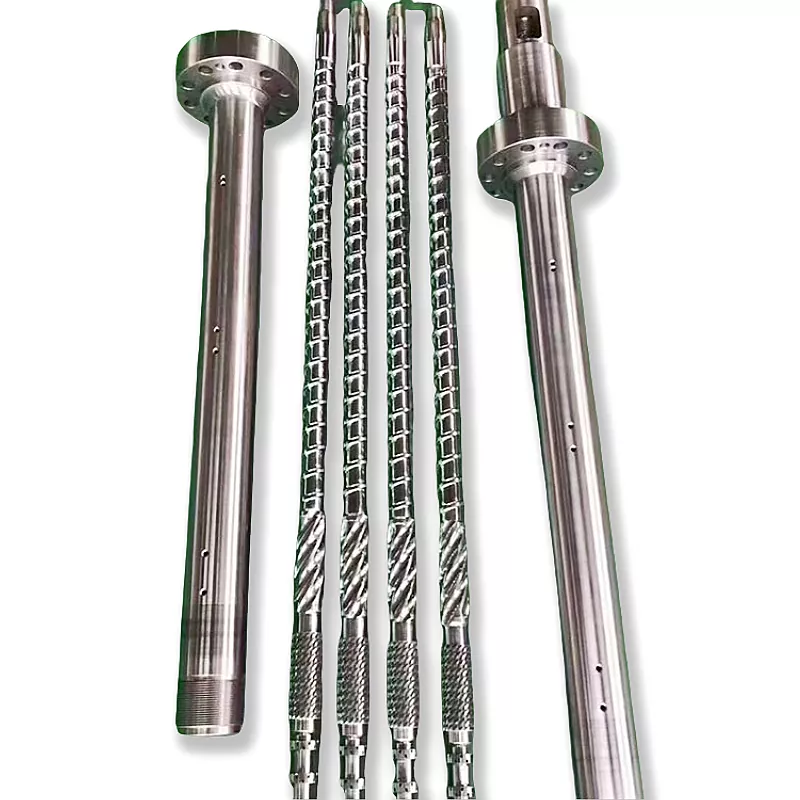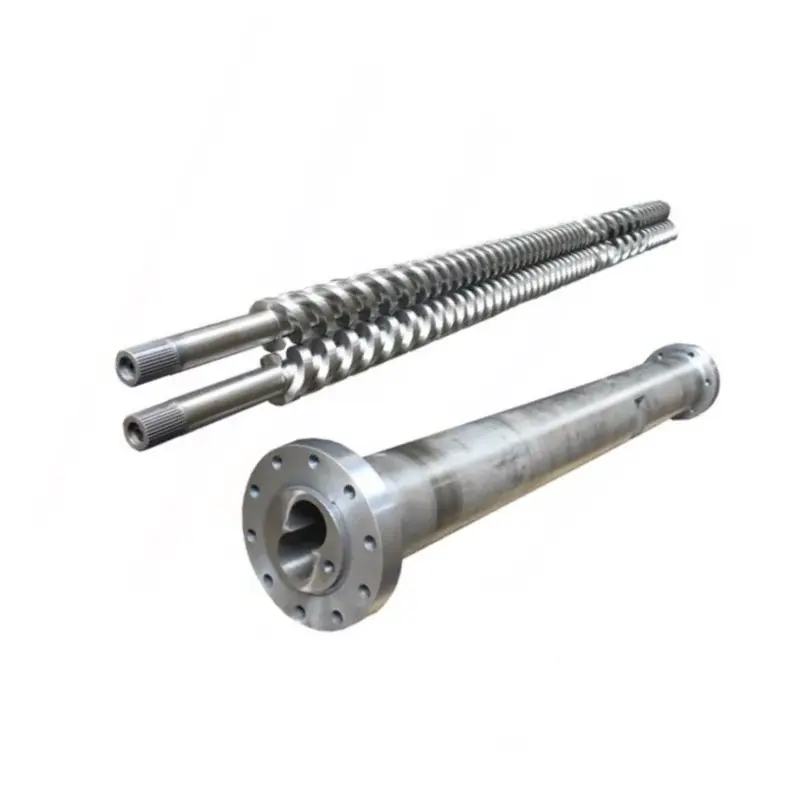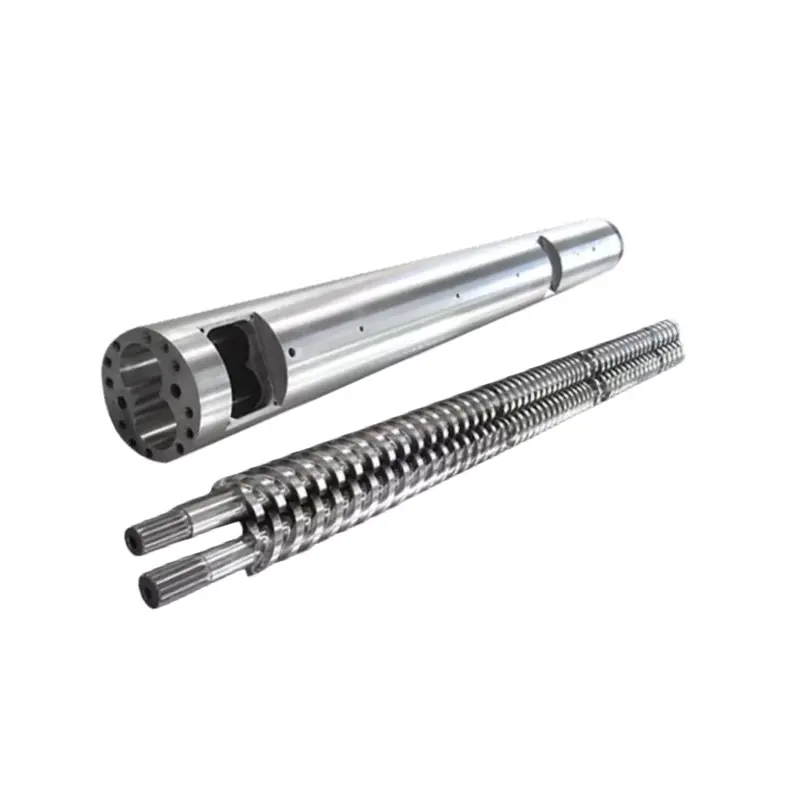
Uma cotação útil começa com a formulação do PVC e a máquina instalada, não com um diâmetro e uma fotografia. Este guia transforma o dever do processo, as peças desgastadas e a meta de aceitação em uma especificação de compra que uma fábrica pode realmente fabricar.
Para PVC com alto teor de enchimento, especifique a receita completa em phr, método de alimentação, produto final, saída necessária, rotação do parafuso, distância central, dimensões da conexão e o mapa de desgaste dos parafusos e dos furos do cilindro. Selecione nitretação, cromagem ou uma camada bimetálica contra o desgaste real. Aprove o desenho e o método de inspeção antes que o preço se torne o fator decisivo.

Defina o trabalho de extrusão antes de discutir o parafuso
“Parafuso duplo paralelo para PVC de alto enchimento” é uma família de produtos, não uma especificação completa. Não nos diz se a linha está produzindo tubo de pressão, tubo de drenagem, perfil, chapa ou placa de espuma. Também omite se a extrusora está preparando o composto ou alimentando diretamente uma matriz de modelagem.
Essas distinções alteram o dever ao longo do barril. Alimentação, fusão, mistura distributiva, desvolatilização e geração de pressão não ocorrem da mesma forma em todas as linhas. O acionamento, a caixa de engrenagens, a matriz a jusante e o equipamento de resfriamento impõem limites que um desenho de parafuso não pode remover.
Nossa visão de fábrica:não aprovaríamos uma alteração de geometria apenas com base na porcentagem de preenchimento. Primeiro perguntamos o que a linha atual faz bem, onde ela se torna instável e que resultado deve melhorar. Se o produto existente for aceitável e a tarefa for substituição, preservar a geometria comprovada pode ser mais seguro do que adicionar um recurso de mistura agressivo sem evidências.
Inicie a investigação escolhendo um objetivo: reproduzir a operação original, corrigir um problema de desgaste medido ou projetar uma nova formulação e resultado. Combinar todos os três em uma solicitação vaga torna impossível comparar as propostas dos fornecedores.



Uma fábrica só pode projetar em torno da formulação que recebe
Para PVC, “30% de enchimento” não é suficientemente preciso. Indique os ingredientes em partes por cem de resina, normalmente escritos como phr, e também forneça a composição da mistura final se o seu sistema de controle interno usar porcentagem em peso. As duas expressões não compartilham o mesmo denominador.
Registre o grau de resina de PVC, carbonato de cálcio ou outro tipo de carga, informações sobre partículas fornecidas pelo produtor da carga, sistema estabilizador, lubrificantes, auxiliares de processamento, modificadores de impacto, pigmentos e conteúdo reciclado. Adicione a densidade aparente e a forma de alimentação da mistura seca real. Se a planta mudar as receitas, liste a faixa operacional em vez de enviar apenas a classe mais fácil.
O resto da linha é importante porque o pó preenchido deve alcançar os parafusos de forma consistente. Num sistema battenfeld-cincinnati publicado, o percurso de dosagem de giz utilizou agitadores para evitar a formação de pontes, monitorização gravimétrica e uma geometria de parafuso adaptada para 30 a 100 partes de giz. Esse exemplo é específico da linha twinEX 93-34, mas a lição de aquisição é ampla: o projeto do alimentador e o projeto da rosca devem ser revisados em conjunto.
Os aditivos também alteram o trabalho de processamento. O trabalho publicado da Arkema sobre uma formulação de piso de PVC altamente preenchido vincula um auxiliar de processamento dedicado com fusão e processamento de fusão consistente em níveis elevados de carbonato de cálcio. É um lembrete útil de que o mesmo enchimento phr pode se comportar de maneira diferente quando o pacote de resina e aditivo muda.

Preparando um novo projeto de PVC com alto teor de enchimento?Envie a receita sob um acordo de confidencialidade, se necessário, além do desenho da linha e do produto alvo. Podemos então discutir o parafuso e o cilindro como parte de uma tarefa de processamento definida.
Enviar formulação e desenhoVeja o produto paralelo de PVCBloqueie a rotação, lateralidade e interface da máquina
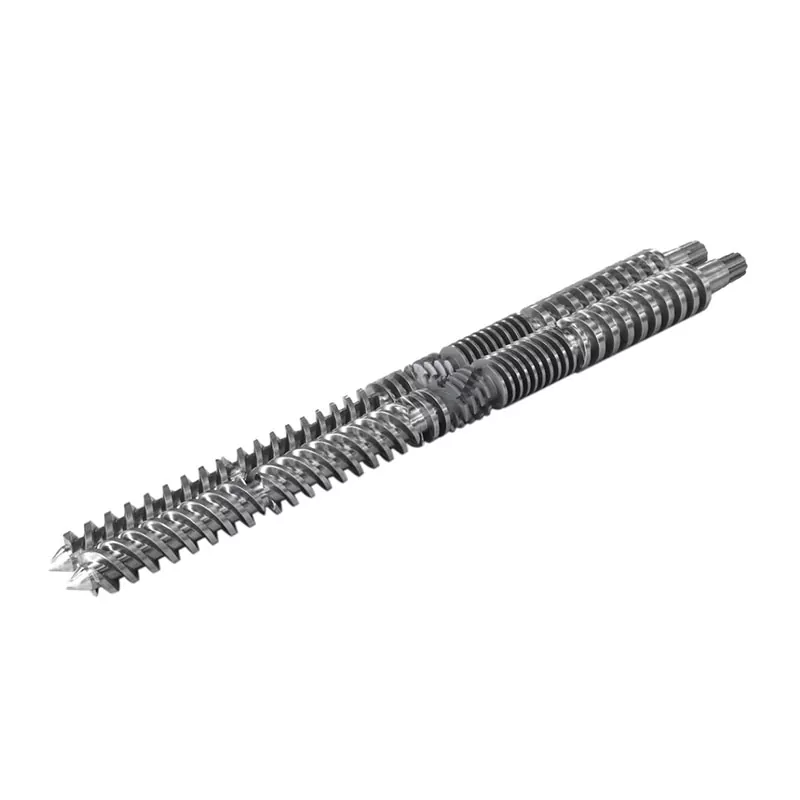
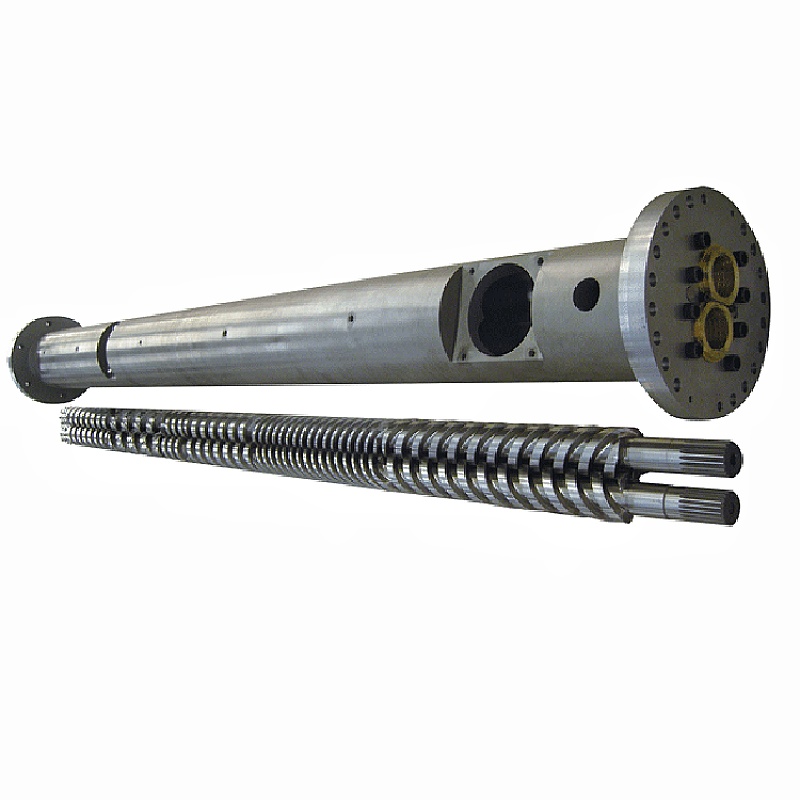
Nanhaiya fornece ambosbarris de parafuso duplo paralelos co-rotativosetambores de parafuso duplo paralelos contra-rotativos. São configurações mecânicas diferentes. Um fornecedor não deve inferir o correto a partir de uma foto do produto de PVC acabado.
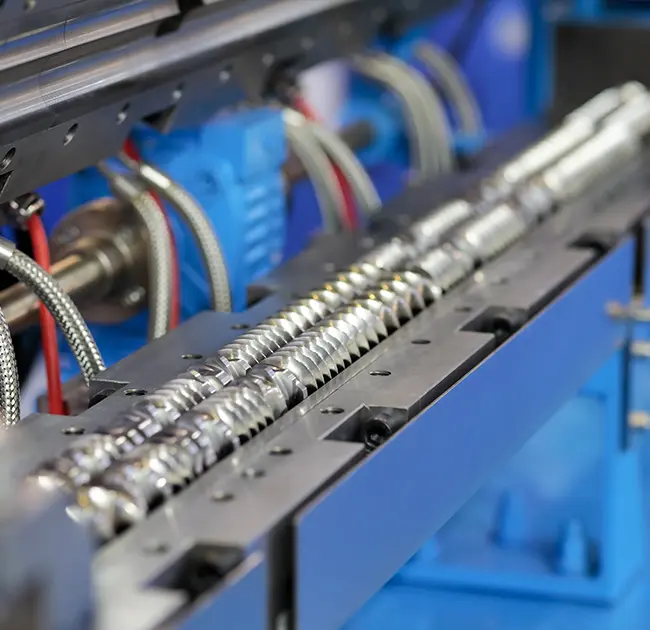
Para uma substituição, identifique a rotação do parafuso com a direção de visualização indicada no desenho. Inclua a lateralidade do parafuso, marcas de fase, distância central, diâmetros externos e de raiz, comprimento de trabalho, conexão do eixo, detalhes de estrias ou chave, faces de impulso e geometria do furo em forma de oito do cano.
Em seguida, defina cada interface: abertura de alimentação, ventilação, zonas de aquecimento e resfriamento, furos do termopar, padrão de parafuso do flange, face da caixa de engrenagens, placa do disjuntor ou conexão da matriz, suportes e envelope geral de instalação. Uma pequena omissão pode impedir que um conjunto bem usinado se encaixe na linha.
| Área | Evidência mínima | Ambigüidade comum a ser removida |
|---|---|---|
| Par de parafusos | Desenho aprovado, identificação esquerda e direita, rotação, lateralidade, faseamento e conexão | Rotação declarada sem dizer qual lado o visualizador enfrenta |
| Furos de barril | Distância central, perfil do furo, dimensões axiais, referências de portas e flanges | Um diâmetro de furo nominal usado para descrever o perfil completo em forma de oito |
| Liberação | Folgas especificadas entre parafuso e cilindro e parafuso com parafuso com condição de teste | Espera-se que o fornecedor reconstrua a folga original das peças desgastadas |
| Interfaces | Desenhos de caixa de engrenagens, alimentação, ventilação, aquecimento, resfriamento e conexão da matriz | Fotografias sem dimensões, referências ou especificações de rosca |
| Controle de montagem | Números de pares, marcas de sincronização, procedimento de instalação e requisitos do fabricante da máquina | Dois parafusos tratados como peças de reposição independentes |
Quando um comprador envia apenas parafusos desgastados, podemos medir o que está presente, mas o desgaste já alterou o terreno, o perfil de vôo e a folga. Preferimos o desenho aprovado, os dados da máquina e as medidas de ambos os componentes. Não chamaremos a geometria desgastada de projeto original simplesmente porque é a única amostra na caixa.


Use a tabela modelo como uma ferramenta de triagem, não como uma promessa
Nossogama de parafusos duplos paraleloslista cinco modelos comuns de 75 a 130 mm. As faixas de produção de PVC publicadas ajudam o comprador a identificar uma plataforma inicial. Eles não substituem a revisão da formulação, do alimentador, da matriz e do acionador.
| Modelo | Diâmetro do parafuso | L/D | Capacidade de saída de PVC | Velocidade do parafuso | Motor de acionamento |
|---|---|---|---|---|---|
| NHY75 | 75mm | 26 a 36 | 220 a 350 kg/h | 45 rpm | 45 kW |
| NHY90 | 90mm | 26 a 36 | 280 a 460 kg/h | 45 rpm | 55 kW |
| NHY110 | 110 milímetros | 26 a 36 | 350 a 650 kg/h | 45 rpm | 75 kW |
| NHY120 | 120 milímetros | 26 a 36 | 500 a 800kg/h | 45 rpm | 110 kW |
| NHY130 | 130 milímetros | 26 a 36 | 680 a 1.000 kg/h | 45 rpm | 132 kW |
Uma receita com alto teor de enchimento pode alterar a alimentação em massa, o comportamento da fusão, a demanda de torque, o desgaste e a pressão da matriz. É por isso que pedimos um registo de produção atual estável, quando existe. Ele fornece uma referência de dimensionamento muito melhor do que apenas a saída desejada.
Para uma extrusora existente, a caixa de engrenagens e a interface do cilindro normalmente decidem o tamanho antes do catálogo. Para uma nova linha, a meta de produção deve estar vinculada a uma receita nomeada e a um padrão de aceitação do produto. Se a cotação listar kg/h sem a formulação e o produto aceitos, o número será difícil de aplicar.
Escolha a proteção contra desgaste no mapa de desgaste
OCilindro de parafuso duplo paralelo em PVC Nanhaiyausa 38CrMoAlA como material de base listado e oferece especificações nitretadas, cromadas e bimetálicas. São construções diferentes. Compará-los apenas pelo maior número de dureza é uma prática de compra inadequada.
| Propriedade | Valor publicado | Coloque isso na ordem |
|---|---|---|
| Material base | 38CrMoAlA | Componente, classe de aço e documento de material necessário |
| Dureza do tratamento térmico | HB260 a 320 | Local de teste, método e registro de aceitação |
| Dureza de nitretação | HV950 a 1000 | Superfície tratada, método de medição e pontos de aceitação |
| Profundidade de nitretação | 0,50 a 0,70mm | Definição de profundidade de caso e método de verificação |
| Fragilidade da nitretação | Grau 1 ou inferior | Método de teste e registro aplicáveis |
| Rugosidade | Ra0,4 | Superfície, direção, corte e instrumento |
| Retidão do parafuso | 0,015mm | Datum, comprimento medido, condição de suporte e método |
| Dureza do chapeamento de cromo | HV 950 ou superior | Área chapeada e local de inspeção |
| Espessura do cromo | 0,05 a 0,10mm | Zonas de desenho e requisitos de espessura final |
| Dureza bimetálica | HRC60 a 65 | Área de liga, identidade de camada e local de teste |
| Profundidade bimetálica | 2,0 a 3,0mm | Zonas protegidas e verificação de profundidade |
HV e HRC são escalas de dureza diferentes, enquanto as profundidades das camadas listadas também diferem bastante. Uma superfície dura e fina e uma camada de liga mais profunda não podem ser classificadas pela leitura de uma célula. A cotação deve identificar o componente, zonas protegidas exatas, dimensões acabadas após tratamento e o documento utilizado para aceitação.
O nome do preenchimento também é insuficiente. A carga, as propriedades das partículas, a aglomeração, a contaminação reciclada e a pressão local influenciam o padrão de desgaste. A orientação de desgaste da Coperion para seus equipamentos de composição destaca a fusão, a mistura abrasiva e o aumento de pressão como zonas fortemente tensionadas. O princípio útil para um pedido de substituição é proteger as zonas identificadas pelo processo e pelas medições.


Não tem certeza se a nitretação ou a proteção bimetálica pertencem à RFQ?Envie fotos e um mapa de medidas dos parafusos e do cano. Incluir grau de enchimento, phr e histórico de produção para que a proposta de superfície tenha um motivo definido.
Pergunte sobre material e tratamentoVeja equipamentos de produção NanhaiyaMeça ambos os parafusos e ambos os furos nas posições nomeadas
Um relatório de desgaste deve mostrar onde cada valor foi obtido. Limpe as peças, deixe-as atingir uma temperatura de inspeção estável, marque a extremidade de alimentação e numere as estações axiais. Meça ambos os parafusos, ambos os lóbulos do cilindro e a relação crítica parafuso a parafuso usando um método acordado.
A abordagem de diagnóstico publicada pela Coperion para seus barris ZSK e STS exige barris limpos e frios e combina medição de diâmetro com inspeção por vídeo em determinados tamanhos. Seu equipamento e método podem ser diferentes, mas a disciplina é sólida: a dimensão e a condição da superfície devem ser registradas juntas.
| Registro | Por que pertence ao relatório | Decisão que apoia |
|---|---|---|
| Mapa da estação axial | Evita que um valor mínimo ou máximo perca sua localização | Reparo local, proteção de zona ou substituição completa |
| Ambos os perfis de parafuso | Mostra desgaste assimétrico e preserva a identidade esquerda/direita | Substitua uma peça, o par ou investigue o alinhamento |
| Ambos os lóbulos do barril | Revela se um novo parafuso ainda funcionaria com folga excessiva do furo | Somente parafusos versus conjunto de parafuso e cilindro combinado |
| Imagens de superfície | Documenta pontuação, corrosão, perda de revestimento e depósitos de material | Separe o desgaste dimensional de um problema de superfície ou de limpeza |
| Tendência operacional | Conecta a condição física com produção, carga, pressão e qualidade do produto | Confirme se o desgaste está causando o problema de produção relatado |
Perda de rendimento, pressão instável, superaquecimento e aparência ruim do produto podem justificar uma inspeção, mas não provam que o parafuso esteja desgastado. Compare a linha atual com uma receita de referência estável. Verifique a alimentação, os aquecedores, os sensores, a ventilação, a restrição da matriz e a condição do acionamento antes de culpar um componente.
Se o cano estiver desgastado, a instalação apenas de parafusos novos pode deixar a folga de trabalho fora da condição pretendida desde o primeiro dia. Preferimos perder um pedido apenas de parafusos do que dizer ao comprador que novas peças podem restaurar uma folga que não medimos.
Compare cotações por escopo, não por rótulo de liga
Coloque todos os fornecedores na mesma planilha de consulta. Se uma cotação incluir cilindro, par de parafusos, tratamento, relatórios de inspeção e proteção de remessa, enquanto outra lista apenas “parafuso duplo bimetálico”, os preços não serão comparáveis.
| Linha de cotação | Definição aceitável | Motivo para devolver o orçamento |
|---|---|---|
| Escopo do componente | Parafuso esquerdo, parafuso direito, cilindro, acessórios e itens excluídos nomeados | “Um conjunto” sem lista de fornecimento |
| Geometria | Revisão do desenho e dimensões críticas listadas | Somente diâmetro e L/D |
| Material | Aço base e zonas de tratamento ou liga identificadas | “Liga Premium” sem classificação ou localização |
| Inspeção | Dimensões, métodos, registros e pontos de aceitação acordados | “Alta precisão” sem critérios mensuráveis |
| Avaliação de desempenho | Receita, alimentação, matriz, janela de saída, limites de máquina e verificações de produto definidas | Promessa de saída sem condição de teste |
| Escopo comercial | Base de preço, embalagem, base de entrega, documentação e limites de serviço listados | Preço unitário baixo com exclusões técnicas não resolvidas |
Peça ao fornecedor para marcar cada desvio do seu desenho em vez de substituir silenciosamente um requisito. Uma melhoria proposta pode ser valiosa, mas deve aparecer como uma revisão com uma razão. Isso protege a compra, a manutenção e o fabricante quando a peça chega à máquina meses depois.


Combine a inspeção e o comissionamento antes da fabricação
O desenho aprovado é o centro da compra. Anexe os requisitos de material, zonas de tratamento de superfície, relatório dimensional, método de verificação de dureza ou camada, identificação de pares e requisitos de embalagem. Defina quais documentos acompanham a remessa.
Para instalação, siga os procedimentos de alinhamento, folga, aquecimento e inicialização do fabricante da extrusora. Não force um par de parafusos que não possa girar conforme exigido pelo procedimento da máquina. Investigue o ajuste, o sincronismo e a montagem antes de aplicar o torque de acionamento.
Um teste de aceitação de produção precisa de uma formulação e condição de alimentação nomeadas. Registre o rendimento real, a velocidade da rosca, a carga do motor ou a indicação de torque, a pressão do cabeçote, o comportamento da temperatura, a condição da ventilação e as verificações do produto acabado. Se o produto for tubo ou perfil, inclua os critérios dimensionais e de aparência que decidem se a saída é vendável.

Envie-nos uma solicitação de cotação de PVC altamente preenchida que podemos projetar
Inclua o modelo da máquina, detalhes de desenho, rotação e faseamento, receita completa em phr, grau de enchimento, conteúdo reciclado, registro operacional atual, objetivo do produto e medições de desgaste. Diga-nos se você precisa de uma substituição fiel ou de uma revisão geométrica documentada.
Envie o pacote de RFQ por e-mailDiscuta no WhatsAppAbra a página de consulta
Máquinas plásticas Co. de Zhoushan Nanhaiya, Ltd.
Produtos:Parafusos duplos paralelos | Barris de parafuso duplo paralelo em PVC | Barris de parafuso paralelos para tubos de PVC
E-mail:info@nhyscrew.com
Telefone:+86-13505809643| Móvel:+86-13587082002
Bloco C, No. 2 Seção Oeste, Avenida Xingzhou, Distrito de Dinghai, Cidade de Zhoushan, Província de Zhejiang, China.
Informações de serviço | Equipamento de produção | Perfil de companhia
Perguntas frequentes
Que informações são necessárias para cotar um cilindro de parafuso duplo paralelo de PVC com alto enchimento?
Envie o fabricante e o modelo da máquina, desenhos existentes, rotação do parafuso, distância central, detalhes da conexão, formulação completa de PVC, carregamento de enchimento em phr, conteúdo reciclado, informações sobre produtos e matrizes, meta de produção, registros operacionais e medições de peças antigas. Indique a falha ou melhoria que você está tentando resolver.
Qual nível de enchimento conta como PVC com alto teor de enchimento?
Não existe um limite de compra universal. Indique cada ingrediente em partes por cem de resina e forneça a composição da mistura final. Não substitua phr por uma descrição vaga, como carbonato de cálcio elevado, porque duas receitas com esse rótulo podem criar diferentes funções de alimentação, fusão e desgaste.
Um parafuso bimetálico é sempre melhor que um parafuso nitretado para PVC preenchido?
Não. A seleção do tratamento depende das características do enchimento, carga, contaminantes, localização do desgaste, geometria e plano de manutenção necessário. As camadas de nitretação, cromagem e bimetálicas diferem na escala de dureza e na profundidade da camada, portanto compare a especificação completa em vez de um número de dureza.
Posso escolher o tamanho do parafuso apenas na tabela de modelos da Nanhaiya?
Use a tabela do modelo como intervalo inicial. O dimensionamento final deve levar em conta a formulação real, o método de alimentação, o produto, a resistência da matriz, os limites de acionamento e a saída de aceitação. Um diâmetro nominal ou capacidade de catálogo não define a capacidade completa do processo.
Posso enviar parafusos desgastados como única referência de fabricação?
Nós não recomendamos isso. Uma amostra desgastada registra tanto a geometria original quanto os danos acumulados em serviço. Forneça o desenho aprovado quando disponível e, em seguida, apoie-o com medições limpas, fotografias e histórico operacional para que a substituição não reproduza o desgaste conforme o projeto.
Posso substituir apenas os parafusos e manter o cano antigo?
Somente após medir ambos os parafusos e ambos os furos do cilindro em posições axiais definidas. Parafusos novos colocados dentro de um cilindro desgastado podem preservar folga excessiva e saída instável. A decisão deve seguir um relatório de desgaste correspondente e os requisitos de montagem do fabricante da máquina.
A Nanhaiya fornece barris de parafuso duplo paralelos co-rotativos e contra-rotativos?
Sim. Nanhaiya lista produtos de cilindro de parafuso duplo paralelo co-rotativos e contra-rotativos. Uma consulta de substituição deve identificar a configuração instalada, o ponto de vista de rotação, a lateralidade, o faseamento e a conexão do inversor, em vez de pedir ao fornecedor que os deduza do nome do material.
Como a saída deve ser aceita após a instalação?
Combine a receita, o método de alimentação, a matriz, a janela de saída, as verificações de qualidade do produto e os limites da máquina antes da fabricação. Durante o comissionamento, registre o rendimento real, a carga, a pressão, o comportamento da temperatura e a qualidade do produto acabado sob as condições acordadas. Os dados do catálogo não devem substituir um teste de aceitação definido.
Para princípios operacionais, continue com nossoguia de extrusora de parafuso duplo paralelo. Para uma comparação mais ampla dos tipos de extrusoras, consulte oguia de seleção de extrusora de rosca dupla.