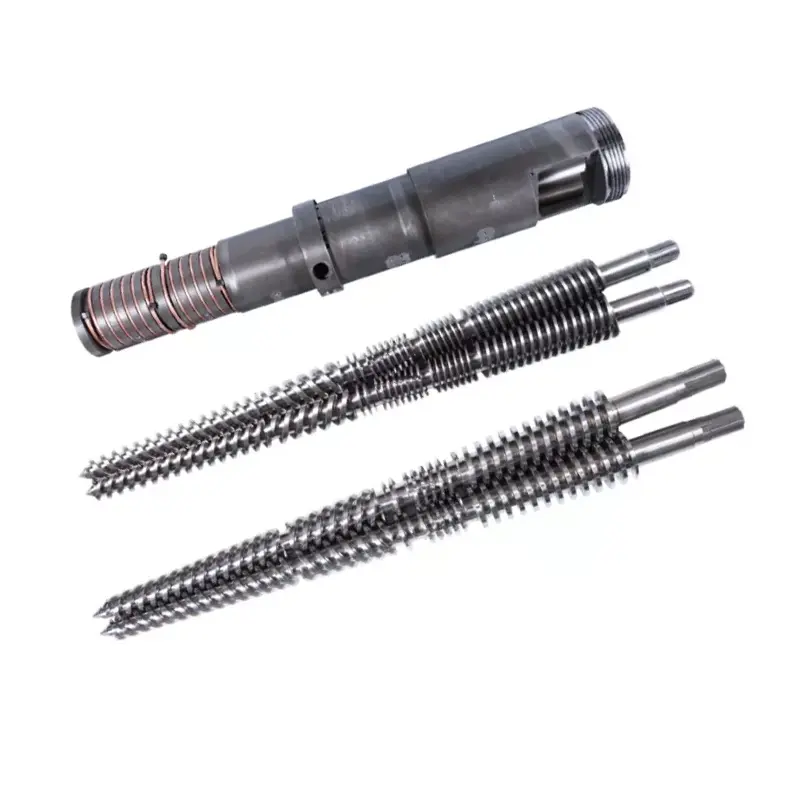
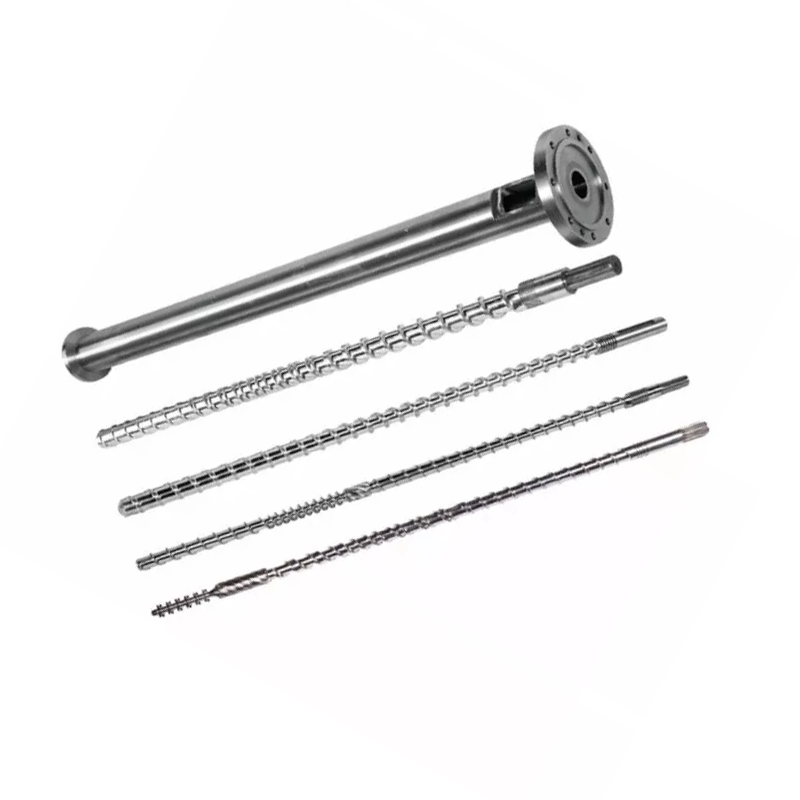
Um conjunto de parafusos duplos possui mais de uma folga de trabalho. Para tomar uma decisão acertada de reparo ou substituição, mapeie cada parafuso, cada lóbulo do cilindro, a relação entrelaçada e as interfaces da máquina sob uma referência controlada.
Meça o desgaste do cilindro e do parafuso duplo paralelo como um sistema correspondente. Registre ambos os parafusos em estações axiais nomeadas, ambos os lóbulos do furo em forma de oito em direções definidas, folga parafuso a parafuso, distância central, faseamento e ajuste axial. Compare o mapa com o desenho aprovado. Os sintomas podem desencadear a inspeção, mas as medições decidem se devem ser substituídos os parafusos, o cilindro ou o conjunto completo.

Um parafuso duplo paralelo não possui uma folga universal
Em um único parafuso convencional, a folga diametral é frequentemente expressa como o diâmetro interno do cilindro menos o diâmetro externo do espaçador do parafuso. A folga radial é metade dessa diferença. Nossoguia de medição de desgaste de parafuso únicoexplica por que as estações axiais e as definições ainda precisam corresponder.
Relação diametral local = dimensão do cilindro correspondente menos o diâmetro externo do parafuso correspondente
Relação radial local = relação diametral local dividida por 2
Esta aritmética não descreve a geometria completa de um conjunto de parafusos duplos entrelaçados.
Um parafuso duplo paralelo adiciona o segundo parafuso, uma região entrelaçada, uma distância central e uma relação angular temporizada. O cano normalmente tem um perfil em forma de oito, em vez de um único furo redondo. O desgaste também pode ser diferente nos lóbulos esquerdo e direito e nas faces opostas das talas.
O arquivo de medição deve, portanto, separar pelo menos cinco relacionamentos:
- O perfil externo de cada parafuso em seu lóbulo de cilindro correspondente.
- Folga parafuso a parafuso através da região entrelaçada.
- Distância central e posição de ambos os lóbulos do cano.
- Fase rotacional, lateralidade e identidade do parafuso esquerdo ou direito.
- Folgas axiais relevantes, faces de encosto, espaçadores e posições finais.
Nossa visão de fábrica:um comprador que solicita “folga de 0,3 mm” sem nomear as superfícies não nos forneceu um requisito executável. Perguntamos se esse número é folga diametral, radial, interflight, lateral, ponta ou axial, onde é medido e em que condição. Adivinhar aqui pode criar contato metálico ou deixar o novo conjunto solto.


Preserve a identidade da montagem antes de puxar os parafusos
As medições perdem valor se os parafusos esquerdo e direito forem misturados ou a referência de fase desaparecer durante a remoção. Antes de afrouxar o conjunto, fotografe a extremidade de acionamento e a extremidade de descarga. Marque a direção de visualização usada para descrever a rotação e, em seguida, rotule os parafusos, eixos, espaçadores e marcas de sincronização.
Registre se a máquina usaparafusos co-rotativosouparafusos contra-rotativos. Registre também se os parafusos são de peça única ou montados a partir de elementos. Não presuma que dois parafusos com dimensões externas semelhantes compartilham o mesmo sentido, ranhura, ordem ou sincronismo.
Use as instruções de remoção do fabricante da máquina e preserve todos os recursos de travamento e temporização. Se o par não puder ser virado de acordo com o procedimento aprovado após a remontagem, pare. Aplicar torque de acionamento para superar uma interferência desconhecida pode transformar um erro de identificação em dano.

Construa um sistema de coordenadas para ambos os parafusos e ambos os lóbulos
Limpe os componentes sem remover evidências de arranhões, perda de revestimento ou corrosão. Deixe as peças atingirem uma temperatura de inspeção estável. Estabeleça um ponto zero em uma extremidade nomeada e marque estações axiais que podem ser repetidas no par de parafusos e no cilindro.
Adicione estações antes e depois das alterações de geometria, aberturas de alimentação e ventilação, regiões de mistura e extremidade de aumento de pressão. Em cada estação, identifique o parafuso esquerdo, o parafuso direito, o lóbulo esquerdo e o lóbulo direito. Registre múltiplas direções angulares quando o método permitir, pois um único diâmetro pode ocultar a ovalização ou o desgaste unilateral.
| Campo | Como identificá-lo | O que isso revela |
|---|---|---|
| Estação axial | Distância de um dado de alimentação ou descarga definido | Onde o desgaste se concentra ao longo da seção do processo |
| Dane-se a identidade | Esquerda ou direita, com o fim da visualização indicado | Desgaste assimétrico do voo e integridade do par |
| Perfil de parafuso | Valor de DE, raiz, ponta ou flanco com método e posição angular | Perda de metal nas superfícies de trabalho |
| Lóbulo de barril | Lobo esquerdo ou direito, direção e plano de medição | Ampliação, ovalização e esmaecimento local |
| Relacionamento entrelaçado | Superfícies nomeadas, posição angular, condição de fase e método | Risco de folga excessiva ou interferência mecânica |
| Condição da superfície | Fotografia numerada vinculada ao mapa da estação | Pontuação, corrosão, perda de revestimento, depósitos e marcas de contato |
| Valor de referência | Desenho aprovado, relatório de peça nova ou linha de base de projeto acordada | Quanto a geometria mudou |
Método de diagnóstico de barril publicado pela Coperionexige que seus barris estejam limpos e frios e, em seguida, usa medição de diâmetro e inspeção de vídeo de alta resolução em determinados tamanhos ZSK e STS. Sua máquina e ferramentas de inspeção podem ser diferentes, mas a abordagem demonstra por que as evidências dimensionais e visuais pertencem ao mesmo relatório.
Não invente a resolução adicionando casas decimais além do instrumento e do método. Registre o instrumento, o status da calibração, a condição do suporte, a temperatura de inspeção e o registro do operador ou de inspeção. Um mapa repetível com incerteza honesta é mais útil do que uma planilha impressionante construída a partir de pontos ambíguos.



Tem um conjunto de parafusos duplos removido pronto para revisão?Envie o desenho de montagem, identificação esquerda e direita, mapa da estação, fotografias e histórico operacional. Podemos discutir o que deve ser preservado e quais áreas precisam de uma medição mais detalhada.
Envie o mapa de desgasteVeja produtos de parafuso duplo paraleloUse o comportamento da linha para escolher locais de inspeção, não para declarar falha
Queda na produção na mesma velocidade da rosca, pressão instável, mudança de carga, má dispersão, material não derretido e defeitos recorrentes do produto podem justificar a inspeção. Eles também podem vir de alimentação, formulação, aquecedores, sensores, ventilação, matriz restrita ou problema de acionamento.
Salve uma linha de base operacional antes de alterar várias configurações de uma só vez. Registre a taxa de alimentação real, velocidade da rosca, indicação de carga ou torque, pressão, configurações de zona, temperatura de fusão medida quando disponível e verificações do produto acabado. Compare a mesma formulação e configuração downstream.
A Japan Steel Works observa que elementos de parafuso duplo desgastados podem reduzir o rendimento e a dispersão e podem contribuir para falhas graves no eixo do parafuso ou na caixa de engrenagens. Esse é um bom motivo para inspecionar antecipadamente, mas o sintoma ainda precisa estar relacionado a uma condição física da sua máquina.
Se uma linha voltar ao normal após a correção da calibração do alimentador ou de uma ventilação bloqueada, não venderemos desgaste como diagnóstico. Se o processo permanecer instável e o mapa de medição mostrar um aumento correspondente da folga local, o caso de substituição será muito mais forte. O objetivo é resolver o problema de produção e não ganhar um pedido do maior conjunto.
| Padrão observado | Verificações de processo antes da condenação | Evidência física a ser buscada |
|---|---|---|
| A produção cai em velocidade inalterada | Precisão de alimentação, densidade aparente, receita e restrição de matrizes | Alargamento do furo local, desgaste do voo e alteração da folga |
| A pressão ou carga torna-se instável | Alimentação, controle de temperatura, ventilação e restrição a jusante | Desgaste irregular à esquerda/direita, depósitos, danos ou marcas de contato |
| Dispersão ou declínio na qualidade do fundido | Lote de material, dosagem de aditivos, configuração de mistura e histórico de temperatura | Desgaste nas superfícies de mistura pretendidas ou elementos instalados incorretamente |
| Ruído metálico ou aumento repentino de torque | Pare no procedimento da máquina e inspecione o acionamento e o alinhamento | Marcas de contato recentes, peças dobradas, erro de fase ou material estranho |
| Desgaste repetido rápido após a substituição | Contaminação de material, alinhamento, montagem, limites operacionais e seleção de superfície | Localização repetida e direção do dano |
Decida o que substituir no relatório correspondente
Uma substituição apenas com parafusos é razoável quando ambos os lóbulos do cilindro permanecem dentro da geometria aprovada, a relação central é correta e a causa do desgaste é compreendida. Uma substituição apenas do cilindro também pode ser justificada quando o par de parafusos permanece aceitável e compatível com a geometria do furo restaurada.
Substitua o conjunto correspondente quando ambos os lados estiverem desgastados, a geometria de referência for incerta ou um novo componente ainda funcionar contra um parceiro danificado. Se o padrão de desgaste apontar para desalinhamento, erro de fase ou material estranho, elimine essa causa antes de instalar novas peças.
| Condição medida | Provável escopo para avaliar | Salvaguarda necessária |
|---|---|---|
| Par de parafusos desgastado; ambos os lóbulos dentro dos limites aprovados | Repare ou substitua os parafusos | Confirme a geometria reconstruída ou nova contra o cano retido |
| Lóbulos do cano desgastados; parafusos dentro dos limites aprovados | Reparo ou substituição qualificada do barril | Verifique a compatibilidade com os parafusos retidos e a distância central |
| Ambos os parafusos e cano desgastados | Substituição correspondente do parafuso e do cilindro | Aprovar um conjunto de desenhos controlados e um plano de inspeção |
| Pontuação localizada ou contato unilateral | Investigação de causa antes da seleção do componente | Verifique alinhamento, rolamentos, eixos, faseamento e contaminação |
| Geometria aceitável, mas dever alterado | Revisão de processo e geometria | Definir o novo material, produção, limites da máquina e aceitação do produto |
Não use um multiplicador de internet genérico como limite de substituição automática. Diâmetro, tipo de parafuso, projeto da máquina, tolerância de material e produto são importantes. O desenho original da construção e os critérios de serviço do fabricante da máquina devem controlar a decisão.
Para sintomas mais amplos e opções de reparo, consulte nossodesgaste do cilindro do parafuso e guia de substituição. Esta página específica para gêmeos adiciona as informações esquerda/direita, lóbulo, centro e fase que uma inspeção convencional de furo único não cobre.
Use o local de desgaste para especificar a superfície
Nanhaiya'sprodutos de parafuso duplo paraleloincluem aplicações de PVC, PE, PP, borracha, plástico, composição e granulação. O imposto sobre materiais varia nessa faixa. Fibra de vidro, carga mineral, pigmento, contaminação reciclada e constituintes corrosivos devem ser indicados por grau e carga.
Nossas páginas de produtos co-rotativos e contra-rotativos listam os mesmos valores de referência principais: 38CrMoAlA, dureza de tratamento térmico de HB260 a 320, dureza de nitretação de HV950 a 1000, profundidade de nitretação de 0,50 a 0,70 mm e fragilidade de nitretação de grau 1 ou inferior. Eles também listam Ra0,4 e retilinidade do parafuso de 0,015 mm.
Os valores de produtos disponíveis também incluem dureza de cromo de HV 950 ou superior em espessura de 0,05 a 0,10 mm e dureza bimetálica de HRC60 a 65 em profundidade de 2,0 a 3,0 mm. HV e HRC utilizam escalas diferentes, portanto o maior número impresso não identifica a melhor opção.
| Encontrando no mapa de desgaste | O que definir na nova especificação | O que não assumir |
|---|---|---|
| As pontas de voo perdem material em uma zona de processo preenchida | Locais de voo protegidos, tratamento ou liga, profundidade da camada e geometria final | Cada zona precisa da mesma atualização |
| Um lóbulo do cano desgasta mais que o outro | Mapa do lóbulo, verificações de alinhamento e centralização, depois proteção do cano | Somente materiais mais duros corrigirão o desalinhamento |
| Pitting ou perda de superfície | Química do material, histórico de limpeza, zona afetada e sistema de superfície compatível | Todo dano superficial é desgaste abrasivo |
| Marcas de contato se repetem em um rosto | Revisão de fases, linearidade, eixo, rolamento e montagem | O perfil do parafuso é a única causa |
| Desgaste uniforme após serviço longo e estável | Geometria original, alteração medida e intervalo de manutenção necessário | Um redesenho é automaticamente necessário |
battenfeld-cincinnati recomenda medição de desgaste uma vez por ano ou após 6.000 horas de operaçãoem suas orientações de serviço para extrusoras simples, gêmeas cônicas, gêmeas paralelas e planetárias. Trate isso como uma referência de planejamento de um fornecedor. As linhas que processam cargas severas ou que mostram uma tendência de desgaste rápido podem precisar de um intervalo diferente.


Transforme o arquivo de inspeção em um pedido de fabricação
O pacote de cotação deverá conter fabricante e modelo da máquina, desenhos aprovados, formulação de material, registro operacional e mapa de desgaste. Identifique se você deseja uma substituição fiel, avaliação de reparo ou alteração de geometria. Se o desempenho precisar melhorar, estabeleça a meta mensurável e as restrições da máquina.
O controle do desenho é tão importante quanto o tamanho nominal. Nanhaiya'spágina de equipamentos de produçãolista precisão de posicionamento de perfuração e fresamento CNC de 0,02 mm, tornos CNC para peças de até 6 metros e usinagem de cinco eixos para voos irregulares e flanges especiais. Essas capacidades ainda precisam de um desenho e plano de inspeção inequívocos.
Questionaremos um desenho quando a folga especificada entrar em conflito com a amostra desgastada ou quando faltarem informações à esquerda e à direita. Isso faz parte da responsabilidade de fabricação. Uma revisão de desenho assinada é mais barata do que descobrir a discordância na instalação.


Precisa de um escopo de substituição antes de solicitar preços?Envie primeiro o relatório da peça antiga e o problema operacional. Podemos ajudar a separar questões de desenho, provas de desgaste e seleção de materiais antes do início da comparação comercial.
Solicite uma revisão de substituiçãoAbra a página de consultaVerifique primeiro o ajuste e depois verifique a produção
A inspeção recebida deve confirmar a identidade da peça, a revisão do desenho, as etiquetas esquerda e direita, os documentos do material, as dimensões especificadas e as superfícies protegidas antes da instalação. Mantenha o registro de remessa e inspeção vinculado à identificação de série ou par do componente usado em sua planta.
Siga os procedimentos de montagem, alinhamento, lubrificação, aquecimento e inicialização do fabricante da extrusora. Confirme a livre movimentação exigida do par apenas pelo método aprovado. Não use o inversor para forçar uma posição apertada inexplicável.
Comissão com o material acordado, arranjo de alimentação e matriz. Registre a saída, velocidade da rosca, indicação de carga ou torque, pressão, comportamento da temperatura, condição de ventilação e qualidade do produto acabado. Compare com a condição de aceitação, não com uma breve rotação sem carga ou com uma resina mais fácil.

Peça a Nanhaiya para revisar seu arquivo de desgaste de parafuso duplo
Envie o desenho da máquina, identificação dos parafusos esquerdo e direito, ponto de vista de rotação, informações de faseamento, distância central, mapa de desgaste, receita de material e registro operacional. Diga-nos qual sintoma motivou a inspeção e se sua prioridade é a restauração, maior vida útil ou uma nova tarefa de processo.
Desenhos e medidas por e-mailDiscuta no WhatsAppVeja produtos de parafuso duplo paralelo
Máquinas plásticas Co. de Zhoushan Nanhaiya, Ltd.
Produtos:Barris de parafuso duplo paralelo co-rotativos | Barris de parafuso duplo paralelos contra-rotativos | Barris de parafuso duplo paralelo em PVC | Parafusos duplos paralelos de borracha e plástico
E-mail:info@nhyscrew.com
Telefone:+86-13505809643| Móvel:+86-13587082002
Bloco C, No. 2 Seção Oeste, Avenida Xingzhou, Distrito de Dinghai, Cidade de Zhoushan, Província de Zhejiang, China.
Informações de serviço | Equipamento de produção | Perfil de companhia | Contate-nos
Perguntas frequentes
O que é a folga do cilindro do parafuso duplo paralelo?
É um conjunto de relações geométricas, não uma lacuna universal. Uma especificação útil distingue a folga de cada parafuso em relação ao lóbulo do cilindro, a folga parafuso a parafuso através da região de entrelaçamento, distância central, faseamento e qualquer folga axial relevante. O desenho da máquina aprovado define os valores alvo e os métodos de medição.
Posso calcular a folga do parafuso duplo como o ID do cilindro menos o diâmetro externo do parafuso?
Essa subtração pode descrever uma relação diametral local somente quando os dois valores se referem a localizações correspondentes e a uma geometria de furo definida. Ele não descreve folga parafuso a parafuso, entrelaçamento, faseamento, distância central ou furo em forma de oito fora do círculo. Não o utilize como o único valor de aceitação de parafuso duplo.
Quantos lugares devo medir em um parafuso duplo e cilindro?
Não existe uma contagem universal. Crie estações axiais suficientes para cobrir as regiões de alimentação, fusão ou compressão, mistura, ventilação e aumento de pressão e, em seguida, adicione estações em torno de danos visíveis ou alterações geométricas. Use os mesmos nomes de estação em ambos os parafusos e nos lóbulos do cilindro.
O que deve ser registrado antes de remover os parafusos duplos paralelos?
Registre as posições esquerda e direita instaladas, rotação vista de uma extremidade nomeada, lateralidade, marcas de tempo ou fase, conexões de eixo, espaçadores e ordem axial. Fotografe as extremidades de acionamento e descarga, etiquete cada peça e guarde o procedimento de remoção do fabricante da máquina.
Posso substituir apenas os parafusos duplos e manter o cano antigo?
Sim, quando os furos do cilindro, a relação central e a condição da superfície permanecerem dentro dos limites aprovados e a causa do desgaste do parafuso for compreendida. Se o cano estiver alargado, oval, marcado ou desalinhado, os novos parafusos por si só podem deixar uma folga excessiva ou irregular. Baseie a decisão em um relatório de medição correspondente.
Com que frequência o desgaste do cilindro do parafuso duplo paralelo deve ser medido?
Defina o intervalo a partir do plano de manutenção do fabricante da máquina, severidade do material, horas de operação e tendência de desgaste da própria linha. A Battenfeld-cincinnati publica um ano ou 6.000 horas de operação como recomendação de serviço, mas isso é uma referência de planejamento e não um limite de substituição universal.
A Nanhaiya publica uma folga de trabalho padrão para cada parafuso duplo paralelo?
Nenhum valor único de folga de trabalho cobre toda a faixa. Nanhaiya publica valores de produtos para material, tratamento térmico, dureza superficial, profundidade da camada, rugosidade e retilineidade do parafuso. As folgas funcionais ainda precisam ser definidas no desenho aprovado para o par específico de máquina e parafuso.
O que devo enviar para uma cotação de substituição de cilindro de parafuso duplo paralelo?
Envie o fabricante e o modelo da máquina, desenhos aprovados, identificação dos parafusos esquerdo e direito, ponto de vista de rotação, distância central, detalhes de conexão e flange, formulação do material, registro de saída e operação, mapa de desgaste axial, fotografias de superfície, histórico de falhas e documentos de inspeção necessários.
Para seleção do sistema e princípios operacionais, continue com nossoguia de extrusora de parafuso duplo paraleloou o mais amploguia de seleção de extrusora de rosca dupla.