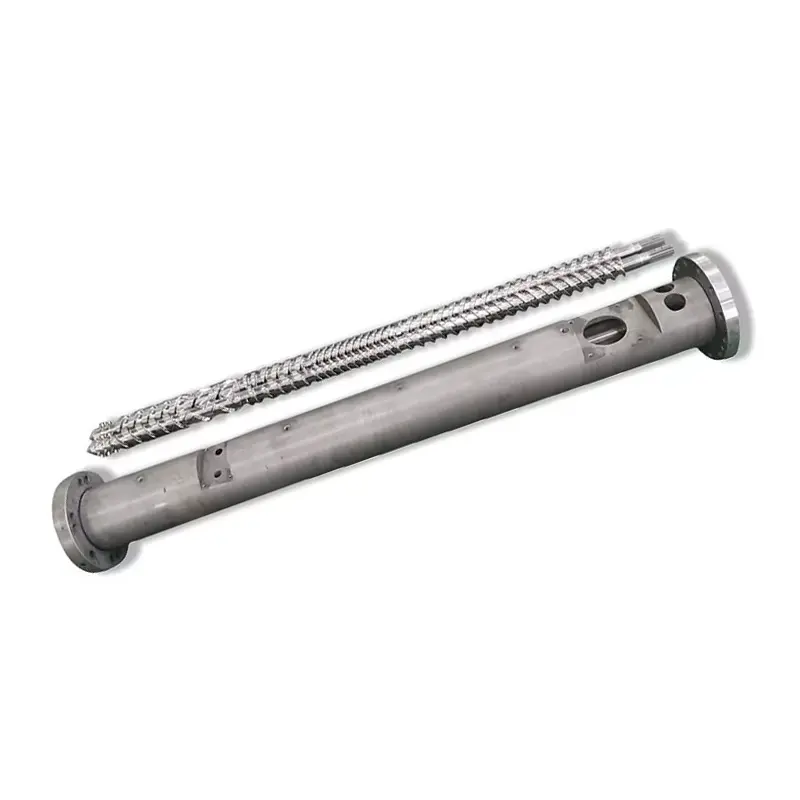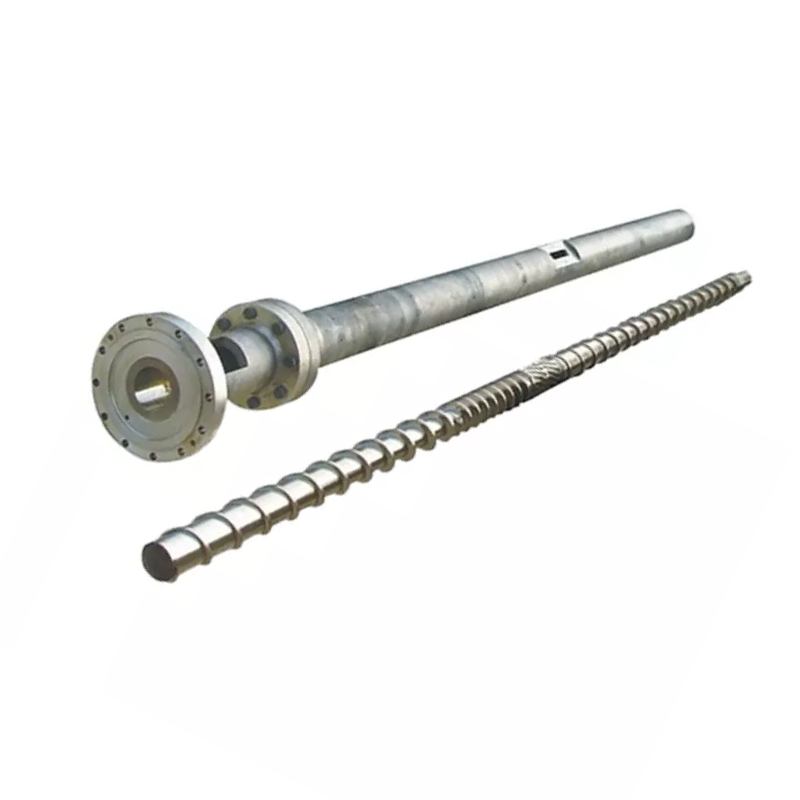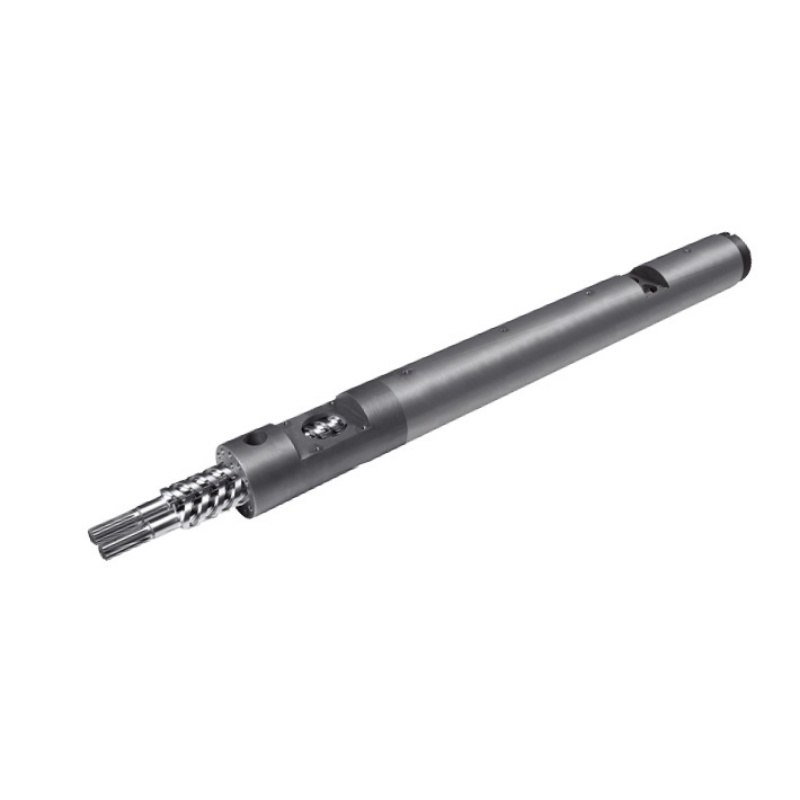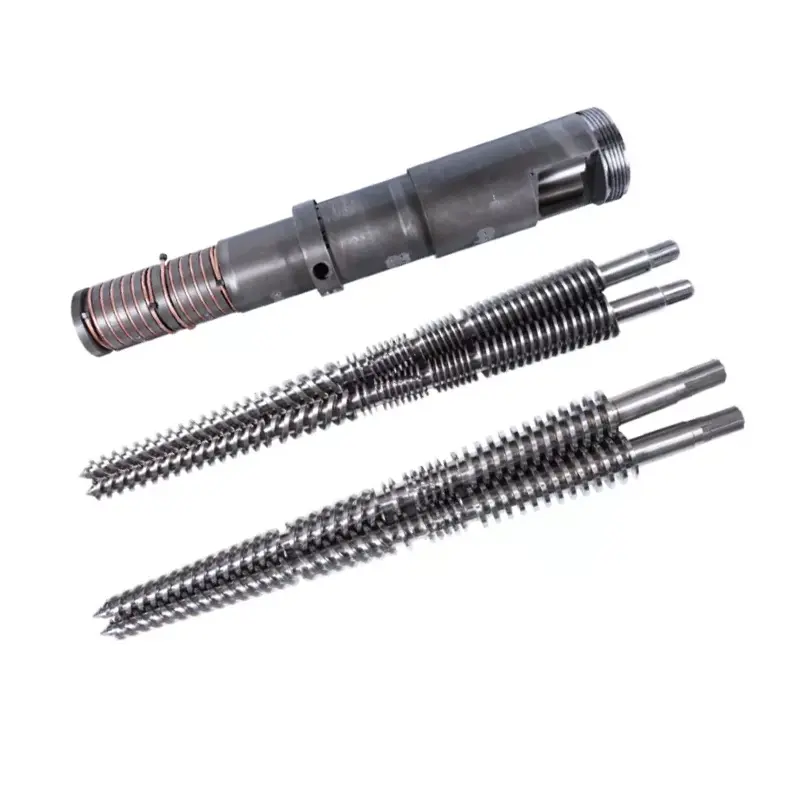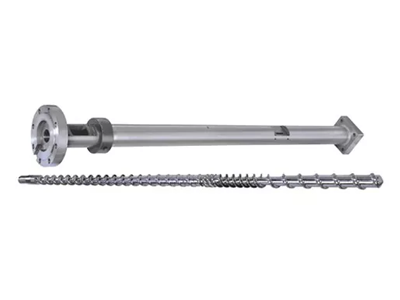
Seucilindro de parafuso de moldagem por injeçãodecide a qualidade do fundido, a consistência do shot e o tempo de ciclo. Abaixo: como selecionar a geometria e o tratamento de superfície para sua resina, como manter o conjunto e como rastrear um defeito até o parafuso, o cilindro ou o anel de verificação, em vez de persegui-lo nas configurações da máquina. Nossos parafusos de injeção 38CrMoAlA nitretados possuem uma camada nitretada de 0,5–0,8 mm a 950–1050 HV, são adequados para PE, PP, PS e ABS e suportam fibra de vidro até 30%. Além disso, ou em resina corrosiva, o furo precisa de pulverização de liga dura até 62 HRC. Se a saída cair e os ciclos forem esticados, leia a tabela de solução de problemas antes de tocar em outro ponto de ajuste.

O que é um cilindro de parafuso para moldagem por injeção?
O parafuso e o cilindro formam a unidade de plastificação da máquina de moldagem por injeção. Juntos, eles retiram os pellets sólidos do funil, derretem-nos, misturam-nos até obter uma massa fundida uniforme, medem uma injeção exata e injetam essa injeção no molde. Cada peça que sua máquina produz passa por esse par.
Os moldadores substituem os bicos, ajustam os moldes e ajustam as temperaturas durante semanas antes de examinarem a unidade de plastificação. Essa ordem está ao contrário. Quando o parafuso ou cilindro se desgasta, nenhum ponto de ajuste no controlador traz o processo de volta.
O papel do parafuso na plastificação
O parafuso faz a maior parte do derretimento, e não com as faixas do aquecedor. O calor do barril contribui, mas o mecanismo de fusão dominante écalor de cisalhamento: o parafuso arrasta o polímero contra a parede quente do cilindro e o atrito gera calor dentro do próprio material. É por isso que a geometria do parafuso altera a temperatura de fusão mesmo quando os pontos de ajuste não se movem.
O parafuso também mede o tiro. Ele gira para plastificar, retrai à medida que o material fundido se acumula na frente da ponta e então para. A distância em que ela é retraída é o tamanho da sua foto. Qualquer fusão que vaze para trás sobre as hélices ou além do anel de verificação corrompe essa medição.
Finalmente, o parafuso injeta. Ele para de girar e avança como um êmbolo, forçando o derretimento através do bico. Esta dupla função, rotativa e alternativa, separa um parafuso de injeção de um parafuso de extrusão.
O papel do barril na transferência e contenção de calor
O cano é um recipiente de pressão de precisão com furo aquecido. Ele contém pressão de injeção, transfere calor das bandas para o polímero e fornece a parede dura contra a qual o parafuso corta o material.
Seu furo deve permanecer redondo, reto e dimensionalmente apertado. Quando o furo se desgasta demais, a folga entre a rosca do parafuso e a parede do cano aumenta. O derretimento então vaza para trás sobre os vôos em vez de avançar, e a taxa de plastificação cai.
O aquecimento do barril é zoneado, geralmente alimentação, compressão e medição, cada um com seu próprio controlador e termopar. Um termopar desviado em uma zona pode cozinhar o material por meses enquanto o display indica normal.
Como o parafuso e o barril funcionam juntos como um sistema
As duas partes funcionam como um par combinado, e o número que descreve o par éfolga radial: metade da diferença entre o diâmetro do furo do cano e o diâmetro da rosca.
A folga é pequena por design. A regra prática do setor para um novo conjunto é de aproximadamente 0,001 polegada de folga por lado para cada polegada de diâmetro do parafuso. Em um parafuso de 60 mm (cerca de 2,36 pol.), isso atinge cerca de 0,06 mm de cada lado. Seu desenho de construção é a autoridade e deve ser sempre o número que você verifica.
Essa pequena lacuna faz um trabalho real. Força o polímero a cisalhar contra a parede do cano em vez de deslizar. Dobre a folga e o cisalhamento enfraquece, o derretimento fica mais lento, a produção cai e a máquina tenta compensar com calor que não deveria precisar.
Substituir apenas uma peça raramente conserta um par desgastado. Um novo parafuso dentro de um cano desgastado restaura apenas metade da folga perdida, e a incompatibilidade desgasta a nova peça mais rápido do que deveria.
Anatomia de um parafuso de moldagem por injeção
Um parafuso de injeção padrão se divide em três zonas mais um conjunto de ponta. Cada zona tem um trabalho e cada uma falha de uma forma que você pode reconhecer.
| Zona | Profundidade do canal | Trabalho | Como é o fracasso |
|---|---|---|---|
| Alimentar | Profundo | Pegue os pellets, leve-os adiante | Bridging, fome, alimentação errática, recuperação inconsistente |
| Compressão (transição) | Raso | Compacte e derreta o polímero contra a parede do cano | Não derrete, má mistura, esta zona desgasta primeiro |
| Medição | Raso | Homogeneizar e bombear um fundido consistente | Variação de tiro, picos de temperatura |
| Ponta e anel de verificação | — | Vedação contra refluxo durante a injeção | Desvio no tamanho do chute, chutes curtos, perda de amortecimento |
Zona de alimentação
Canais profundos capturam os pellets da garganta da tremonha e os movem para frente como sólidos. Esta zona não derrete muito. Isso transmite.
Os problemas de alimentação disfarçam-se de problemas de derretimento. Se os pellets passarem pela garganta, ou a seção de alimentação ficar muito quente e os pellets amolecerem e grudarem cedo, a rosca morre de fome. O tempo de recuperação varia e o tamanho do tiro segue. Verifique o resfriamento da garganta de alimentação antes de culpar a geometria.
Zona de compressão (transição)
O canal fica mais raso ao longo desta seção. Essa superficialidade comprime o polímero contra a parede quente do barril e gera o calor de cisalhamento que faz o derretimento.
A zona de compressão é onde o desgaste se concentra. A pressão atinge o pico aqui e as cargas abrasivas são mais difíceis de moer aqui. Quando você mede um parafuso desgastado, é aqui que você encontra os números primeiro.
Zona de Medição
Canais rasos e de profundidade constante homogeneizam o fundido e bombeiam-no para frente a pressão constante. Esta zona determina a consistência tiro a tiro.
O desgaste da zona de medição aparece como variação do disparo e aumento da temperatura do fundido nos mesmos pontos de ajuste. O parafuso está trabalhando mais para mover o mesmo material.
Ponta de parafuso, anel de retenção e válvula anti-retorno
O conjunto do anel de retenção, às vezes chamado de válvula de retenção, merece mais atenção do que recebe. Ele fica na ponta do parafuso e faz uma única função: durante a injeção ele veda, de modo que o material fundido entra no molde em vez de voltar para o parafuso.
Quando ele para de vedar, você obtém variação no tamanho do tiro, tiros curtos e uma almofada que desaparece. Os moldadores passam semanas ajustando a pressão de injeção, o tempo de espera e a temperatura para perseguir isso. Nada disso funciona, porque o derretimento está escapando para trás, passando por um anel desgastado.
Três sinais apontam especificamente para o anel de verificação. A almofada varia de tiro para tiro, em vez de permanecer constante. O peso do tiro varia enquanto a máquina relata recuperação normal. E um processo repetível de repente se torna errático sem alteração na resina ou na configuração.
Parâmetros de geometria do parafuso chave
Quatro números descrevem um parafuso de injeção. Entenda-os e a cotação de um fornecedor deixa de ser uma caixa preta.
Relação L/D: Definição, Fórmula e Valores Recomendados por Resina
Relação L/Dé o comprimento útil do parafuso dividido pelo seu diâmetro externo. Um parafuso 22 vezes mais longo do que largo tem um L/D de 22:1. A fórmula é simplesmente L dividido por D, e a proporção varia de acordo com o tamanho: um parafuso de 50 mm a 22:1 tem um comprimento de trabalho de 1.100 mm.
L/D controla quanto espaço o parafuso tem para derreter, misturar e homogeneizar. Mais tempo proporciona maior capacidade de fusão e melhor mistura. Quanto mais curto, menor tempo de residência, o que protege as resinas sensíveis ao calor.
Os parafusos de injeção são mais curtos que os parafusos de extrusão. A hélice prepara um tiro de cada vez, em vez de bombear continuamente, e o material fica no cano entre os tiros. EmMoldagem por injeção de relação L/DNa prática, a maioria das máquinas fica entre 18:1 e 25:1, sendo 20:1 a 22:1 comum em máquinas de uso geral.
Resinas sensíveis ao calor, como o PVC, favorecem a extremidade mais curta, de modo que o material passa menos tempo quente. Plásticos de engenharia que precisam de fusão completa favorecem a extremidade mais longa. Nosso guia de relação L/D cobre as compensações em profundidade.
Taxa de compressão: como ela afeta o calor de cisalhamento e a qualidade do fundido
Taxa de compressãocompara a profundidade do canal na zona de alimentação com a profundidade do canal na zona de medição. Uma rosca com canal de alimentação três vezes mais profundo que seu canal de medição tem uma taxa de compressão de 3:1.
A taxa de compressão define a força com que o parafuso trabalha o material. Maior compressão significa mais cisalhamento, mais calor mecânico e fusão mais agressiva. A compressão mais baixa trata o polímero suavemente.
Combine com a resina, não com a preferência por um número maior. As poliolefinas de baixa viscosidade precisam de cisalhamento positivo para derreter de forma limpa. Resinas sensíveis ao calor, como PVC, PC e POM, degradam-se sob cisalhamento que o PE ignoraria. Nosso guia de taxa de compressão funciona em todas as faixas.
Profundidade de voo, largura do canal e seu impacto na produção
A taxa de compressão é uma proporção e dois parafusos com a mesma proporção podem se comportar de maneira diferente. As profundidades absolutas são importantes.
Um canal de dosagem profundo movimenta mais material por rotação, aumentando a taxa de plastificação, mas mistura menos completamente e proporciona uma fusão menos uniforme. Um canal de medição raso mistura melhor e fornece uma temperatura mais consistente, com menor produção por volta.
A largura do voo e o ângulo da hélice afetam a eficiência do transporte e o cisalhamento que o material sofre no pouso do voo. Esses são detalhes de projeto que você especifica ao descrever seu processo para um projetista de parafusos, e não números que você deve escolher em uma tabela.
Relação entre diâmetro do parafuso e tamanho do tiro
O diâmetro do parafuso define a capacidade de disparo da máquina. Um parafuso maior desloca mais volume por milímetro de deslocamento para frente, proporcionando um tiro maior.
A regra prática é uma faixa de conforto, não um limite rígido. Execute um tiro que use uma pequena fração da capacidade do cano e o material permaneça no cano por muito tempo, passando pelo calor e se degradando. Opere com capacidade quase total e você perderá a almofada necessária para uma embalagem consistente.
A maioria dos moldadores mira em algum lugar no meio do alcance utilizável do cano. Se a sua peça ficar fora dessa faixa, a fixação correta é um diâmetro de parafuso diferente, não uma configuração de máquina mais difícil.
Aqui está nossa tabela de dimensões publicada, que mostra como a capacidade de tiro acompanha o tamanho do parafuso e do cano em toda a linha que construímos. Use-o para localizar sua máquina ou para verificar o diâmetro que um fornecedor está cotando para você.
| Tiro (g) | Parafuso Ø × comprimento (mm) | Ø do cano × comprimento (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90×2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110×2600 | Φ256 × 2590 |
| 400–1000 | Φ120×2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Duas coisas para ler. A capacidade de tiro aumenta com o diâmetro, conforme exige a física. E o diâmetro externo do cano cresce com ele, e é por isso que uma rosca maior nunca é uma atualização gratuita: é uma classe de tamanho de máquina diferente.
Tipos de parafusos para moldagem por injeção: qual você precisa?
Cinco famílias de parafusos cobrem quase todas as aplicações de injeção. O correto depende da sua resina e do que sua peça exige.
| Tipo de parafuso | O que isso faz | Melhor para | Fraqueza |
|---|---|---|---|
| Uso geral (GP) | Voo único, três zonas padrão | PE, PP, PS, ABS, a maioria das resinas commodities | Comprometer a geometria; luta com resinas exigentes |
| Barreira | O segundo lance separa o leito sólido da poça de fusão | Melhor fusão, maior rendimento e peças não sensíveis à fusão | Custa mais; exagero em resinas fáceis |
| Mistura/composição | Adiciona seções de mixagem Maddock ou pin | Masterbatch de cores, compostos preenchidos, peças sensíveis a riscos | Cisalhamento extra; errado para resinas sensíveis ao calor |
| Ventilado (dois estágios) | Zona de descompressão mais porta de ventilação retira voláteis | Resinas higroscópicas onde a secagem é impraticável | Complexo; a ventilação pode babar se for incompatível |
| Específico de PVC | Baixa compressão, superfícies polidas, sem pontos mortos | PVC rígido e flexível | Construído especificamente; não é um parafuso de uso geral |
Parafuso de uso geral (GP): mais comum, melhor para?
O parafuso GP é um compromisso e um bom compromisso. Ele executa PE, PP, PS e ABS de forma aceitável, o que cobre a maioria das moldagens de commodities. Os fabricantes de máquinas o enviam como padrão porque é o padrão mais seguro quando eles não sabem o que você executará.
O compromisso custa caro quando a resina fica exigente. Um parafuso GP em náilon com enchimento de vidro desgasta-se rapidamente. Um parafuso GP em PVC rígido degrada o material. Um parafuso GP pressionado para produção máxima em uma peça de parede fina proporciona produtos não fundidos. Quando qualquer um desses descreve o seu processo, um parafuso feito sob medida se paga apenas com sucata.
Parafuso de barreira: melhor separação e homogeneidade do fundido
Um parafuso de barreira adiciona um segundo lance através da zona de fusão. Esse voo separa fisicamente os pellets sólidos restantes do fundido já formado e mantém os sólidos pressionados contra a parede quente do barril, onde continuam a derreter.
Sem uma barreira, as partículas sólidas ficam escondidas dentro da poça de fusão, isoladas da parede, e podem sobreviver até o bocal enquanto não derretem. Com um, o derretimento termina de forma mais completa e consistente.
A recompensa é uma melhor uniformidade de fusão com a mesma produção ou maior, o que se manifesta como menos não fundidos, controle de injeção mais rígido e uma janela de processo mais ampla. Os moldadores que executam embalagens de paredes finas, peças ópticas ou qualquer coisa que não seja sensível ao derretimento devem solicitar um pelo nome.
Parafuso de mistura/composição: para materiais Masterbatch preenchidos e coloridos
Os parafusos de mistura adicionam uma seção de mistura dedicada, geralmente perto da ponta. As seções Maddock (caneladas) forçam a fusão através de lacunas estreitas, quebrando as partículas não fundidas por cisalhamento. Os misturadores de pinos dividem e recombinam o fluxo, distribuindo cor e enchimento.
Use um quando as listras de cores forem um problema de qualidade, quando a dispersão do masterbatch for importante ou quando a distribuição do filler impulsionar o desempenho da peça. A desvantagem é o cisalhamento adicional, o que torna as seções de mistura a escolha errada para resinas sensíveis ao calor que já estão próximas do seu limite de degradação.
Parafuso Ventilado/Desgaseificador: Para Resinas Higroscópicas
Um parafuso ventilado executa dois estágios. O primeiro estágio derrete, então o canal se aprofunda abruptamente, diminuindo a pressão de fusão para perto de zero em uma porta de ventilação cortada no barril. A umidade e os voláteis escapam para lá, muitas vezes sob vácuo. O segundo estágio então repressuriza o fundido para injeção.
Isto funciona para resinas higroscópicas onde a secagem é impraticável ou não confiável. Também traz riscos: se os dois estágios forem incompatíveis, o derretimento é empurrado para fora da porta de ventilação em vez do gás. Um parafuso ventilado e um cilindro ventilado devem ser projetados juntos, e é por isso que são especificados como um conjunto e não adaptados casualmente.
Projeto de parafuso específico para PVC: Por que os parafusos padrão falham com o PVC
O PVC rígido pune um parafuso padrão de duas maneiras ao mesmo tempo. Ele se degrada sob cisalhamento, liberando cloreto de hidrogênio, que então corrói o aço contra o qual está assentado. O dano começa antes que o operador veja um defeito.
Um parafuso de PVC responde a ambas as ameaças. A baixa compressão mantém o cisalhamento suave. Superfícies polidas e uma geometria sem pontos mortos impedem a estagnação e o cozimento do material. O conjunto quase sempre necessita de resistência à corrosão no tratamento superficial, não apenas resistência ao desgaste. NossoGuia de cano de parafuso em PVCcobre a química, e nossobarris cônicos de parafuso duploservir PVC no lado de extrusão.
Como selecionar o cilindro de parafuso certo para sua resina
A seleção da resina orienta todas as outras decisões na página: geometria, aço e superfície. Leia a tabela e depois leia as notas abaixo dela, porque as notas trazem advertências.
| Resina | L/D típico | Taxa de compressão típica | Tipo de parafuso | Notas especiais |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP ou barreira | Perdoando. Precisa de cisalhamento positivo para derreter de forma limpa |
| PS/QUADRIS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Baixa viscosidade, derrete facilmente. Mistura suave em HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP ou barreira | Amorfo. Observe o calor de cisalhamento, as listras aparecem facilmente |
| PC e plásticos de engenharia | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barreira ou GP, baixo cisalhamento | Alta temperatura de fusão, janela estreita. L/D mais longo, compressão suave |
| PVC rígido | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Específico de PVC | A resistência à corrosão não é opcional. Tempo de residência curto |
| PVC flexível | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Específico de PVC | Mais indulgente do que rígido, ainda corrosivo |
| PET (pré-forma) | 20:1 – 24:1 | Medição baixa e precisa | PET especialmente desenvolvido | Seque ou degrade. Baixo cisalhamento, residência mínima, superfícies polidas |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, baixo cisalhamento | Degrada-se acentuadamente se superaquecido. Controle preciso de temperatura |
| Cheio de vidro / abrasivo | Por resina base | Por resina base | Tipo de base + superfície dura | A geometria segue a resina base. Osuperfícieé o que muda: vá bimetálico |
Como usar esta tabela:estes são intervalos e pontos de partida típicos publicados, não especificações. Sua máquina, sua classe, sua peça e sua produção mudam os números. Um projetista de parafuso confirma a geometria final em relação ao seu processo real. Nunca faça um pedido em uma mesa genérica sem essa conversa.
PP e PE: Semicristalino, Cisalhamento Moderado
As poliolefinas são o caso fácil. Eles toleram cisalhamento, derretem em uma janela larga e perdoam um parafuso GP. A compressão moderada a mais alta funciona bem, porque essas resinas de baixa viscosidade precisam de cisalhamento positivo para derreter de forma limpa, em vez de deslizar pela metade fundida.
Empurre a produção com força em paredes finas e um parafuso de barreira ganha seu custo ao fornecer uma fusão mais completa na mesma velocidade.
ABS e PS: Amorfo, observe o calor de cisalhamento
As resinas amorfas amolecem em uma faixa em vez de derreterem em uma ponta afiada. PS funciona com baixa compressão porque derrete facilmente. O ABS precisa de mais cuidado: ele apresenta riscos e alargamentos quando se degrada, e o calor de cisalhamento geralmente é o motivo.
Se as peças ABS apresentarem riscos e seus pontos de ajuste parecerem corretos, suspeite de cisalhamento antes de suspeitar do secador. Uma taxa de compressão agressiva em uma resina amorfa sensível ao calor produz seus próprios defeitos.
PC e plásticos de engenharia: alta temperatura, L/D mais longo
PC, náilon, PBT e seus parentes derretem muito e se degradam bem acima disso. Eles precisam de uma fusão completa, o que defende um L/D mais longo, mas também punem o tempo de residência, o que argumenta contra a retenção do fundido em um barril grande.
A resolução é maior L/D com compressão suave e uma foto de tamanho correto. Obtenha o tamanho errado do tiro no PC e o material passa pelo calor até ficar amarelo, não importa quão bom seja o parafuso.
PVC rígido e flexível: resistência à corrosão crítica
Tudo acima sobre o PVC se aplica à seleção. O PVC rígido fica na extremidade inferior do L/D e da compressão, porque o tempo e o cisalhamento são inimigos. O tratamento de superfície deve resistir à corrosão, não apenas à abrasão, e isso muda a escolha da liga dentro de um cilindro bimetálico.
PET e POM: baixo cisalhamento, controle preciso de temperatura
PET é higroscópico. A água no fundido hidrolisa as cadeias poliméricas, diminui a viscosidade intrínseca e deixa as pré-formas quebradiças e turvas enquanto a máquina parece estar funcionando bem. Seque a resina adequadamente, aplique baixo cisalhamento, mantenha a permanência curta e especifique superfícies polidas para que não se formem depósitos.
O POM tolera a compressão comum, mas degrada-se acentuadamente quando superaquecido e seus produtos de degradação são perigosos. O controle da temperatura e a disciplina do tempo de residência são mais importantes do que a geometria inteligente.
Materiais Cheios de Vidro e Abrasivos: A Linha 30%
Aqui está a regra mais clara da página, e é um número, não um sentimento.Fibra de vidro até 30%: um conjunto 38CrMoAlA nitretado dá conta disso.Construímos e classificamos nossos parafusos de injeção nitretados exatamente para isso, temperados e revenidos, depois nitretados a gás para um invólucro de 0,5–0,8 mm a 950–1050 HV.
Acima de 30% de vidro, ou com carga mineral e retardante de chama por cima, a superfície tem que mudar.A caixa nitretada é uma camada de difusão e a carga abrasiva a atravessa muito mais cedo do que o aço por baixo merece.
É quando umbarril de parafuso bimetálicodeixa de ser uma atualização e se torna a especificação correta: a liga dura pulverizou o círculo completo ao redor da zona de desgaste do furo, elevando a dureza interna para 62 HRC. A geometria ainda segue a resina base. Apenas a superfície muda. Nossoguia bimetálica vs nitretadafunciona através da lógica de custo.
Tipos de barril, materiais e tratamentos de superfície
O barril não falha dramaticamente. Ele se abre silenciosamente e leva consigo sua produção. O material e a superfície decidem quanto tempo isso leva.
Barril de aço nitretado padrão: aplicações e limites
A nitretação difunde o nitrogênio na superfície do aço, formando uma caixa rígida. Nitretamos a gás nossos parafusos de injeção de 38CrMoAlA a 500–560 °C, produzindo uma camada nitretada de 0,5–0,8 mm de espessura a 950–1050 HV. Isso aumenta a resistência ao desgaste em 30–40% em relação ao aço não tratado.
O aço base é temperado e revenido primeiro, o que por si só aumenta a resistência ao desgaste por cisalhamento em 50%. Juntas, essas duas etapas proporcionam uma vida útil de aproximadamente 10.000 a 20.000 horas em resinas não corrosivas, como PE e PP.
Seu limite é a profundidade do caso. Uma vez que a abrasão atravessa a camada nitretada, o núcleo mais macio por baixo desgasta-se rapidamente. Classificamos nossos parafusos de injeção nitretados para compostos reforçados com fibra de vidro em até 30% (PA mais fibra de vidro, por exemplo). Acima disso, ou em resinas corrosivas, o revestimento nitretado é superado e a superfície tem que mudar.
Barril bimetálico: construção, custo e quando compensa
Um cano bimetálico mantém um corpo de liga de aço e funde uma liga de desgaste separada no furo. Em nossos barris, pulverizamos liga dura ao redor de todo o círculo da zona de desgaste do furo, elevando a dureza interna para 62 HRC.
Esse é um tipo diferente de proteção contra a nitretação. Uma caixa nitretada é uma camada de difusão medida em frações de milímetro. Um furo de liga pulverizada ou fundida é uma camada de metal diferente, e a carga abrasiva precisa passar por toda ela.
A liga é selecionada para a ameaça. Superfícies ricas em carboneto e carboneto de tungstênio resistem à abrasão de vidro e cargas minerais. As ligas contendo níquel resistem à corrosão do PVC e de compostos retardadores de chama. Escolha a liga errada e você pagará por um barril bimetálico que resolve o problema errado.
Vale a pena sempre que sua alimentação for abrasiva ou corrosiva. A aritmética é simples: se um conjunto bimetálico dura várias vezes mais que um conjunto nitretado no seu material, o preço de compra mais alto se divide em um custo anual mais baixo, antes de contar o desperdício e o tempo de inatividade que você evita.
Barril Segmentado vs Monolítico: Flexibilidade vs Precisão
Um cano monolítico (de uma só peça) é usinado a partir de um único corpo. Ele mantém melhor a retilineidade e a concentricidade e é a norma para moldagem por injeção, onde a precisão impulsiona a consistência do tiro.
Os canos segmentados são aparafusados a partir das seções, o que permite que uma seção desgastada seja substituída sem desmanchar todo o cano e permite que as portas de ventilação sejam posicionadas de forma flexível. O negócio é alinhamento: cada junta é uma oportunidade para desalinhamento, e as máquinas de injeção perdoam menos isso do que as extrusoras de composição.
Aço base e as opções de superfície que ficam nele
38CrMoAlAé o aço base a partir do qual usinamos nossos parafusos de injeção e é o padrão da indústria por um motivo. Sua química cromo-molibdênio-alumínio foi projetada para nitretação: o alumínio forma nitretos duros e estáveis na caixa, enquanto o núcleo permanece resistente.
O aço base suporta a carga mecânica. A superfície em cima sofre desgaste e é aí que reside a verdadeira escolha. Como umfabricante de barril de parafusonós fornecemos toda a gama de superfícies e cada um responde a uma ameaça diferente:
- Nitretação— camada de 0,5–0,8 mm a 950–1050 HV. Resinas limpas, fibra de vidro até 30%.
- Superfície bimetálica— liga dura fundida ao redor da zona de desgaste do furo, com furo de 62 HRC. Serviço abrasivo e corrosivo.
- Pulverização de carboneto de tungstênio— para os casos de abrasão mais difíceis.
- Cromagem- uma superfície lisa e fácil de soltar. Ajuda com mudanças de cor e aderência, não com abrasão pesada.
- Aço inoxidável— quando a resistência à corrosão ou a pureza do material lideram o requisito, e não o desgaste.
Nosso guia de materiais para cilindros de parafuso compara os aços básicos por completo.
Tratamentos de Superfície Comparados
| Material/tratamento | Dureza | Resistência ao desgaste | Resistência à corrosão | Melhor para |
|---|---|---|---|---|
| 38CrMoAlA, nitretado | 950–1050 HV, camada de 0,5–0,8 mm | Bom | Moderado | PE, PP, PS, ABS; fibra de vidro até 30%. O default econômico |
| Superfície bimetálica | Furo para 62 HRC | Excelente | Bom | Com enchimento de vidro acima de 30%, com enchimento mineral, moído, serviço abrasivo |
| Pulverização de carboneto de tungstênio | Muito alto | Excelente | Bom | Os casos de abrasão mais difíceis |
| Superfície de liga à base de níquel | Selecionado por formulação | Bom | Excelente | PVC, fluoropolímeros, retardadores de chama |
| Cromagem dura | Duro, muito fino | Moderado | Bom | Liberação suave, mudanças de cor mais fáceis, antiaderente |
| Aço inoxidável | Por série | Moderado | Excelente | Aplicações baseadas em corrosão ou pureza |
Especifique a superfície para a alimentação mais suja que a linha realmente percorrerá, e não a mais limpa. Especificar para o caso limpo é a forma mais comum de um novo conjunto morrer mais cedo.
Manutenção: como aproveitar cada hora que o aparelho pode oferecer
A manutenção não reverte o desgaste. Ele impede que você adicione desgaste evitável ao tipo inevitável e fornece os dados para planejar a substituição em vez de reagir a ela.
Lista de verificação de inspeção de rotina
| Freqüência | O que verificar | Por que |
|---|---|---|
| Cada turno | Temperatura de fusão versus normal, tempo de recuperação, consistência da almofada, carga do motor | Estes derivam antes que os defeitos apareçam |
| Cada mudança de material ou cor | Purgue totalmente; inspecionar a purga em busca de manchas pretas ou material degradado | Manchas significam pontos mortos ou degradação em algum lugar |
| Mensal | Verifique termopares e bandas de aquecimento; verifique o resfriamento da garganta de alimentação | Um sensor deslocado cozinha o material por meses sem ser notado |
| Sempre que o parafuso está fora | Meça o DE do vôo e o ID do furo do cano nas posições marcadas; inspecionar anel de verificação | O parafuso já está fora. Dez minutos de medição são dados gratuitos |
| Pelo menos anualmente (serviço abrasivo ou corrosivo) | Tração planejada: medição de desgaste total, verificação de alinhamento, registro das leituras | Os serviços preenchidos, de PVC e reciclados desgastam os conjuntos muito mais rápido do que a resina limpa |
Procedimento de purga adequado ao trocar resinas ou cores
Purgue antes de cada parada e cada mudança, sem exceções em dias movimentados. O material deixado para esfriar dentro do barril se degrada, assa nas superfícies e retorna mais tarde como manchas pretas na peça do cliente.
Use um composto de purga comercial para mudanças de cor, para desligamentos e antes de mudar para um polímero sensível ao calor. Virgin PE ou PP lidam com transições rotineiras entre materiais compatíveis. Resinas de alta temperatura, como PC e PMMA, aderem com mais força e precisam de purga mais agressiva.
Purgue antes de desligar, não apenas antes de iniciar. O que você deixa em um barril de resfriamento se torna o problema que você enfrentará na próxima inicialização.
Como medir a folga do parafuso ao cano
Essa é a medida que transforma a opinião em fato, e a maioria das lojas a ignora.
- Puxe e limpe o parafuso.Quente, com ferramentas de latão ou cobre. Nunca raspadores de aço, que cortam a superfície tratada da qual depende o parafuso.
- Marcar posições de mediçãoao longo do comprimento de trabalho: avanço, transição e dosagem no mínimo.
- Medir o OD do voocom um micrômetro externo em cada posição, fazendo leituras em vários pontos ao redor da circunferência para detectar desgaste irregular.
- Medir o ID do furo do canocom um medidor de furo em posições e profundidades correspondentes.
- Calcular a folga radial:subtraia o OD do voo do ID do furo e divida por dois.
- Compare com o desenho de construçãoe registre todas as leituras com a data e as horas executadas.
Interprete o resultado em relação à folga original, não em relação a um número universal. Uma regra de oficina útil: quando a folga tiver aumentado para aproximadamente o dobro do valor de construção, ou quando a produção cair visivelmente na mesma velocidade da rosca, comece a planejar a substituição. Nosso guia de medição passo a passo cobre o método detalhadamente.
Programação de limpeza e tipos de compostos de purga
Combine o composto com o trabalho. Purgas mecânicas (sem abrasivos) esfregam com alta viscosidade. As purgas químicas atacam o material degradado e o carbono. As purgas de espuma se expandem para alcançar pontos mortos que o fluxo laminar não consegue.
Os intervalos de limpeza profunda dependem da resina. Polímeros de alta temperatura constroem carbono mais rapidamente e precisam de purga profunda mais frequente. O que quer que você execute, mantenha o intervalo programado, em vez de esperar que manchas pretas o programem para você.
Quando reparar vs quando substituir
Compare o custo por ano de serviço, não as duas etiquetas de preço. Uma reconstrução que custa metade do preço, mas que devolve um terço dos anos, é a opção cara disfarçada.
O reparo se inclina para a direitaquando o desgaste é dimensional e moderado, o metal base está sólido, esta é a primeira reconstrução e a geometria ainda se adapta à sua resina.
A substituição se inclina para a direitaquando a corrosão atingiu profundamente, quando o parafuso já foi reconstruído antes, quando seu material mudou e a geometria antiga não cabe mais, ou quando o conjunto é de tamanho comum cujo preço de reposição fica próximo ao orçamento de reparo.
Nosso guia de reparo versus substituição apresenta a tabela de decisão completa.
Armazenamento e manuseio adequados de barris de parafuso sobressalentes
Um conjunto sobressalente só é útil se estiver reto e limpo quando você precisar. Armazene os parafusos na horizontal com apoio ao longo do comprimento, nunca apoiando na ponta. Cubra-os contra a ferrugem, mantenha-os cobertos e guarde a folha de especificações e os valores de dureza medidos com a peça.
A estratégia de rotação de conjuntos sobressalentesvale mais do que qualquer taxa de remessa e quase nenhum fornecedor lhe dirá isso. Compre o substituto antes que o conjunto atual falhe. Execute o novo conjunto, envie o antigo para reconstrução enquanto a produção continua e mantenha o conjunto reconstruído na prateleira como reserva.
Agora você possui uma rotação sem tempo de inatividade não planejado e todas as futuras substituições acontecem de acordo com sua programação, em vez de às 2h de um sábado. A estratégia custa um conjunto de capital de giro e o reembolsa na primeira vez que não ocorre um colapso.
É o processo ou a máquina? Um portão de decisão
Esta é a seção que nenhum concorrente escreve e você economizará mais tempo do que o restante deste guia combinado.
Quando aparece um defeito de moldagem, a maioria das equipes recorre às configurações da máquina. Temperatura, contrapressão, velocidade de injeção, tempo de espera. Às vezes isso está certo. Mas quando a unidade de plastificação se desgasta, nenhum ajuste recupera o processo e semanas desaparecem em uma busca que nunca teria sucesso.
Execute esta porta antes de tocar em outro ponto de ajuste.
1. Alguma coisa mudou?Novo lote de resina, novo corante, nova proporção de material reciclado, novo molde, uma configuração que alguém ajustou? Se sim, persiga a mudança. Este é um problema de processo até prova em contrário.
2. O defeito apareceu repentinamente ou apareceu ao longo de semanas?Pontos repentinos em uma alteração ou em um componente quebrado. Pontos graduais de desgaste. O desgaste não chega durante a noite.
3. A almofada é consistente entre arremessos?Uma almofada inconsistente é o anel de verificação falando. Inspecione-o antes de qualquer coisa.
4. A produção caiu na mesma velocidade do parafuso ou o tempo de recuperação aumentou?Ambos apontam para folga, o que significa desgaste do parafuso ou do cano. As configurações não podem restaurar a folga perdida.
5. A temperatura de fusão está subindo em pontos de ajuste inalterados?O parafuso está gerando calor de cisalhamento extra, geralmente porque está trabalhando mais contra uma folga desgastada.
6. As manchas pretas retornam após cada limpeza?O material está alojado em local morto. Em um conjunto mais antigo, esse ponto morto geralmente é uma folga desgastada que abriga o derretimento degradado.
Três ou mais respostas “sim” nas perguntas 3 a 6 significam que a máquina está informando que a unidade de plastificação está gasta. Pare de sintonizar. Puxe o parafuso e meça.
A medição leva uma hora. Perseguir um defeito mecânico nas configurações leva semanas e nunca converge, porque a resposta nunca esteve no controlador.
Guia de solução de problemas com tabela de causa raiz
Cada defeito abaixo pode ser proveniente de processo ou desgaste mecânico. A tabela nomeia oparafuso e barrilcausa raiz, porque essa é a metade que todo mundo deixa de fora.
| Problema | Sintoma | Causa raiz do parafuso/barril | Ação corretiva |
|---|---|---|---|
| Listras pretas/marcas de queimadura | Manchas ou estrias escuras na peça; pior depois de uma parada | Material degradado alojado em folga desgastada ou em ponto morto; furo marcado; superfície do parafuso danificada | Purga profunda. Se as manchas retornarem, puxe e inspecione. Verifique se há pontuação e folga desgastada. Substitua se o conjunto estiver abrigando material |
| Tamanho de foto inconsistente / fotos curtas | Desvios de peso do tiro; almofada varia de tiro para tiro | Verifique se o anel não está vedando(mais comum); talas gastas deixando o derretimento vazar para trás; furo do cano superdimensionado | Inspecione primeiro o anel de verificação. Em seguida, meça a folga. As configurações não consertarão um vazamento na válvula de retenção |
| Aumento da temperatura de fusão | Temperatura real de fusão acima dos pontos de ajuste; descoloração do material | Cisalhamento excessivo devido à taxa de compressão errada; folga desgastada fazendo com que o parafuso trabalhe mais; termopar desviado | Verifique os termopares. Verifique a velocidade do parafuso e a contrapressão. Se a geometria estiver errada para a resina, o parafuso é a solução |
| Recuperação lenta/plastificação longa | O tempo de recuperação se estende; o tempo do ciclo aumenta | Folga desgastada reduzindo a eficiência do bombeamento; problema na seção de feed; geometria errada para a resina | Verifique primeiro o resfriamento da garganta de alimentação e a alimentação do pellet. Em seguida, meça a folga em relação ao desenho |
| Aumento da carga do motor/contrapressão | Amplificadores do motor subindo com saída constante; alarmes de torque | Parafuso arrastando no furo (desalinhamento, parafuso torto); cisalhamento excessivo; resistência de construção de material degradado | Verifique o alinhamento e a retidão do parafuso. Um parafuso torto desgasta um lado do furo e também destruirá um novo cano |
| Degradação/descoloração do material | Amarelecimento, expansão, fragilidade, cheiro | Tempo de permanência muito longo (tiro muito pequeno para o cano); cisalhamento muito agressivo; pontos mortos segurando material | Verifique a relação entre o tamanho do tiro e a capacidade do cano. Reduza o cisalhamento. Em resinas sensíveis ao calor, um parafuso de compressão mais baixa pode ser a única solução real |
| Não funde/partículas sólidas em parte | Manchas duras; defeitos semelhantes a lentes; pontos fracos | Capacidade de fusão insuficiente: L/D muito curto, compressão errada, saída ultrapassada do que a rosca pode derreter ou folga desgastada | Reduza a produção ou atualize para um parafuso de barreira. Se o conjunto estiver gasto, nenhum ajuste recupera o derretimento |
| Listras de cores/fraca dispersão | Cor irregular; masterbatch não está dispersando | Nenhuma seção de mistura; parafuso desgastado mistura mal; parafuso errado para um composto preenchido ou colorido | Especifique uma seção de mixagem (Maddock ou pin). Confirme se o parafuso não está simplesmente desgastado primeiro |
Listras pretas ou marcas de queimadura
O polímero degradado está alojado em algum lugar e se solta em pedaços. Os esconderijos clássicos são a folga desgastada, um furo marcado, um anel de retenção danificado e qualquer ponto morto onde o fluxo estagna.
Faça uma purga profunda primeiro. Se as partículas voltarem após uma limpeza completa, o material não é simplesmente um resíduo. Ele está sendo fabricado continuamente em um ponto da sua máquina e você precisa puxar o parafuso e encontrá-lo.
Tamanho de tiro inconsistente ou tiros curtos
Verifique o anel antes de tocar em uma configuração. Quando a válvula de retenção para de vedar, o material fundido escapa para trás durante a injeção, e o disparo que a máquina pensou ter medido não é o disparo que o molde recebe.
A oferta é a almofada. Um processo consistente mantém uma almofada estável. Quando a almofada se move de tiro em tiro, o derretimento vai para algum lugar que não deveria.
Temperatura de fusão aumentando ou muito alta
Meça a massa fundida real com uma sonda em vez de confiar nos pontos de ajuste. Se o fundido real correr bem acima das zonas, o calor extra virá do cisalhamento e não das bandas.
O calor de cisalhamento aumenta quando a compressão é muito agressiva para a resina, quando a velocidade do parafuso é muito alta, quando a contrapressão é excessiva e quando um parafuso desgastado precisa trabalhar mais para mover o mesmo material.
Recuperação lenta do parafuso/longo tempo de plastificação
Comece no funil. Pellets em ponte, garganta de alimentação superaquecida e resfriamento inadequado da alimentação fazem com que a rosca fique sem alimentação e a recuperação do estiramento, e nenhum deles é um defeito da rosca.
Se a alimentação estiver saudável e a recuperação ainda for lenta, meça a depuração. Uma rosca que perdeu sua eficiência de bombeamento devido ao desgaste leva mais tempo para preencher o mesmo disparo, e o tempo de ciclo reflete isso.
Aumento da carga do motor ou contrapressão
O aumento da corrente com saída constante significa que algo está resistindo. Um parafuso torto arrastando-se no furo é um caso perigoso: ele desgasta um lado do cano, e um novo parafuso instalado contra esse desalinhamento desgasta-se da mesma maneira e no mesmo horário.
Verifique a retidão e o alinhamento antes de fazer qualquer pedido. O desgaste unilateral do furo é a impressão digital.
Degradação ou descoloração do material
Duas causas predominam: o material está muito quente ou está quente há muito tempo. O segundo é aquele que as pessoas sentem falta.
Uma dose que é pequena demais para o barril deixa derreter ciclo após ciclo, cozinhando delicadamente até amarelar. Nenhum design de parafuso corrige um tiro subdimensionado em um cano superdimensionado. Corrija o diâmetro do parafuso ou transfira o trabalho para uma máquina menor.
Como solicitar um cilindro de parafuso de reposição
Nenhum concorrente cobre isso e é a peça que os compradores realmente precisam. Quer você faça o pedido do OEM ou de um fornecedor independentefábrica de barril de parafuso, a mesma informação orienta a cotação.
Dimensões e especificações que você deve fornecer
- Marca e modelo da máquina.Uma foto da placa de identificação é suficiente para confirmar as dimensões de montagem e da extremidade do acionamento.
- Diâmetro do parafuso e relação L/D,de um desenho ou medido diretamente.
- A resina, com conteúdo de enchimento.Isso impulsiona o aço base e o tratamento de superfície mais do que qualquer outra coisa na lista.
- Tamanho do tiro e ciclo do alvo,portanto, a geometria pode ser otimizada em vez de copiada.
- Um desenho ou uma amostra desgastada.Qualquer um funciona. Uma peça desgastada pode ser medida e toda a geometria reconstruída.
- O que deu errado da última vez.Envie o padrão de desgaste junto com a peça. Perda suave de dimensão indica abrasão. Pitting diz corrosão. O desgaste unilateral indica alinhamento, que um novo parafuso não consertará.
Esse último item é aquele que os compradores esquecem e é o que o impede de comprar uma cópia fiel de um fracasso.
OEM-Match vs Design Personalizado: Prós e Contras
Uma correspondência OEMreproduz a geometria original. É a decisão certa quando o parafuso original se adequa ao seu processo e simplesmente se desgasta. Previsível, verificável em relação ao desenho, sem revalidação de processo.
Um design personalizadoaltera a geometria para se adequar ao que você realmente executa hoje. É a decisão certa quando o processo mudou e a rosca não: você adicionou material reciclado, mudou para uma classe preenchida, alterou as metas de produção ou a rosca original nunca lidou bem com sua resina.
Encomendar uma correspondência OEM quando o processo mudou reproduz o problema no aço novo. Encomendar um design personalizado quando o original estava bom adiciona custo e revalidação de graça. O padrão de desgaste informa em qual situação você se encontra.
O que esperar ao comprar na China
O prazo de entrega depende da geometria, do tratamento de superfície e da existência de um desenho. Solicite por escrito com o seu orçamento e pergunte a que horas começa o relógio: confirmação do sorteio ou ordem de compra. Não são a mesma data e a diferença costuma ser de uma semana.
Três coisas que vale a pena definir antes de se comprometer:
- Quando a produção começar.A engenharia reversa de uma amostra desgastada aumenta o tempo antes que um único chip seja cortado. Um desenho elimina essa etapa.
- O que o tratamento de superfície acrescenta.A superfície bimetálica e a pulverização de metal duro são etapas separadas do processo com sua própria fila.
- Frete marítimo, separadamente.Não está no prazo de fabricação e é o número que surpreende os compradores de primeira viagem.
Nosso próprio orçamento é transparente por definição: fornecemos um custo estimado que cobre o produto, o frete e a manutenção contínua, para que não haja nada para descobrir mais tarde. Você recebe essa cotação em 12 horas.
Planeje o prazo de entrega com a rotação do conjunto sobressalente descrita anteriormente. Um conjunto encomendado a partir de um registro de desgaste é enviado de acordo com sua programação. Um conjunto encomendado de uma avaria é enviado contra o relógio, por via aérea, a um preço que ninguém gosta de explicar.
Critérios de aceitação de qualidade e pontos de inspeção
Estas são as verificações que separam um fornecedor real de um fornecedor barato. Solicite-os por escrito antes de fazer o pedido e verifique-os quando o conjunto chegar:
- Diâmetro externo em vários pontos ao longo de cada lance
- Diâmetro do furo e cilindricidade
- Dureza superficial comovalor medido(HV ou HRC), não uma especificação de catálogo
- Profundidade da caixa nitretada ou profundidade da camada de liga em um furo bimetálico
- Concentricidade e retidão
- Rugosidade superficial (Ra)
- Classe de aço base, confirmada
A dureza e a profundidade da caixa são as duas que mais importam, e as duas mais frequentemente rebaixadas silenciosamente. Uma camada nitretada de 950–1050 HV e 0,5–0,8 mm de profundidade é uma especificação que você pode exigir do fornecedor. “Nitretado” por si só não é.
Se uma cotação ficar dramaticamente abaixo das outras, pergunte o que é o aço e qual a profundidade do tratamento. Quase sempre é aí que a diferença se esconde, e você paga com o uso antecipado.
Nosso passo a passo completo de fornecimento está no guia de pedido de cilindro de parafuso personalizado.
Precisa de um cilindro de parafuso de injeção de substituição ou personalizado? Envie o modelo da sua máquina, desenho ou amostra desgastada. Orçamos em até 12 horas.
Obtenha uma cotação de barril de parafusoPerguntas frequentes
P: Quanto tempo dura um cilindro de parafuso para moldagem por injeção?
R: Em resinas não corrosivas, como PE e PP, nossas roscas de injeção 38CrMoAlA nitretadas funcionam aproximadamente de 10.000 a 20.000 horas. Compostos preenchidos com vidro, PVC e material reciclado pesado reduzem isso, e até que ponto depende do conteúdo do enchimento e da produção. Não acione o relógio e espere: meça. Verifique o diâmetro externo do voo e a identificação do furo em relação ao desenho de construção pelo menos uma vez por ano em serviço abrasivo e registre a tendência. A tendência, e não um número de horas, informa quando pedir o próximo conjunto.
P: Qual é a folga padrão entre um parafuso e um cilindro?
R: Não existe um número único, porque a folga varia com o diâmetro do parafuso. A regra prática da indústria para um novo conjunto é aproximadamente 0,001 polegada de folga radial por lado para cada polegada de diâmetro do parafuso, portanto, um parafuso de 60 mm fica perto de 0,06 mm por lado. Seu desenho de construção é a autoridade. Como um limite prático de serviço, quando a folga medida tiver aumentado para aproximadamente o dobro do valor de construção ou a produção tiver caído visivelmente na mesma velocidade da rosca, planeje a substituição.
P: Posso usar um parafuso para várias resinas diferentes?
R: Dentro de uma família, sim. Um parafuso de uso geral suporta PE, PP, PS e ABS de forma aceitável, e é por isso que os fabricantes de máquinas o enviam como padrão. Entre famílias, não. Um parafuso GP em PVC rígido degrada o material e corrói o aço. Um parafuso GP em náilon com enchimento de vidro desgasta-se rapidamente. E uma rosca dimensionada para um volume de disparo não pode servir para um trabalho que utiliza uma pequena fração do cano sem cozinhar o material. Se suas resinas ultrapassarem essas lacunas, você precisará de mais de um parafuso ou de um parafuso projetado para o caso mais difícil.
P: Como posso saber se meu parafuso de moldagem por injeção está gasto?
R: A máquina informa primeiro e o micrômetro confirma. Observe a queda da produção na mesma velocidade da rosca, o alongamento do tempo de recuperação, o aumento da temperatura de fusão em pontos de ajuste inalterados, manchas pretas que retornam após a limpeza e desvios no tamanho do disparo. Qualquer um desses justifica puxar o parafuso. Em seguida, meça o diâmetro externo do voo com um micrômetro e o diâmetro interno com um medidor de diâmetro interno, em posições correspondentes, e compare a folga radial com o desenho. Os sintomas sugerem; a medição confirma.
P: O que é um cilindro de parafuso bimetálico e quando preciso de um?
R: Um cano bimetálico mantém um corpo de liga de aço e funde uma liga de desgaste mais dura no furo. Em nossos barris, pulverizamos liga dura em todo o círculo ao redor da zona de desgaste do furo, elevando a dureza interna para 62 HRC. A linha é fácil de desenhar:fibra de vidro até 30% funciona bem em um conjunto 38CrMoAlA nitretado. Acima de 30% de vidro, com carga mineral ou retardante de chama, ou em resina corrosiva, tornam-se bimetálicos. A caixa nitretada é uma camada de difusão de 0,5 a 0,8 mm, e um enchimento pesado a corta muito antes de o aço por baixo ser acabado.
P: O design do parafuso afeta a qualidade da peça na moldagem por injeção?
R: Diretamente e mais do que a maioria das configurações de processo. A geometria do parafuso determina quão completamente o material derrete, quão uniforme é a temperatura de fusão, quão bem a cor e o enchimento se dispersam e quão consistente é o disparo. Não derretido, estrias, espalhamento, degradação e variação de tiro, todos remontam ao design do parafuso ou ao desgaste do parafuso, pelo menos com a mesma frequência que remontam ao controlador. Quando um defeito resiste a todas as alterações de configuração feitas, a geometria ou o desgaste geralmente são o motivo.
P: Qual é a diferença entre um parafuso de injeção e um parafuso de extrusão?
R: Um parafuso de extrusão gira continuamente e bombeia o material fundido para frente sem parar. Um parafuso de injeção realiza duas funções: gira para plastificar uma injeção, depois para de girar e avança como um êmbolo para injetá-la. Essa ação recíproca é a razão pela qual os parafusos de injeção carregam um anel de retenção na ponta e por que eles executam relações L/D mais curtas, normalmente de 18:1 a 25:1, do que os parafusos de extrusão. O material também fica em um cano de injeção entre os disparos, o que torna críticos o tempo de residência e o tamanho do disparo.
P: Um fabricante de cilindro de parafuso pode copiar meu parafuso sem um desenho?
R: Sim. Envie a peça desgastada e a geometria poderá ser medida e reconstruída: diâmetro, proporção de aspecto, profundidade do canal e as dimensões de ajuste na extremidade do acionamento. Mantemos os parafusos de injeção em ±0,001 mm. Um cuidado que vale a pena mencionar: um parafuso desgastado é menor do que saiu da fábrica, portanto, a substituição deve ser construída de acordo com a intenção do projeto original, e não com as dimensões desgastadas. Envie o padrão de desgaste junto com a peça e o novo parafuso será especificado contra a falha em vez de herdá-lo.
Conclusão
Três ideias carregam todo o guia.
A seleção segue a resina.A geometria (L/D, taxa de compressão, tipo de parafuso) corresponde à forma como o polímero derrete. O tratamento de superfície corresponde ao quão sujo está o seu alimento. Resinas limpas funcionam perfeitamente em 38CrMoAlA nitretado. As alimentações abrasivas e corrosivas precisam de um furo bimetálico, e especificar a caixa limpa é a maneira mais comum de um novo conjunto morrer precocemente.
A manutenção compra anos e os dados compram planejamento.Purgue antes de cada parada, limpe com latão em vez de aço e meça a folga toda vez que o parafuso for retirado. Um registro de desgaste mostra “está desgastado?” em “quando irá ultrapassar os limites?”, que é a diferença entre uma mudança planeada e um encerramento.
Diagnosticar a máquina antes de ajustar o processo.Quando a produção cai, os ciclos esticam, a almofada se desvia ou as partículas retornam após a limpeza, a unidade de plastificação está falando. As configurações não podem restaurar a folga perdida ou vedar novamente um anel de retenção desgastado. Puxe o parafuso e meça.
A Nanhaiya constrói parafusos e cilindros há mais de vinte anos e atende mais de 500 clientes em todo o mundo. Nossos parafusos de injeção são usinados a partir de 38CrMoAlA, temperados e revenidos, depois nitretados a gás a 500–560 °C até um invólucro de 0,5–0,8 mm a 950–1050 HV, mantidos com uma tolerância de ±0,001 mm e classificados para 10.000–20.000 horas em resinas não corrosivas. Onde o avanço é mais severo, pulverizamos liga dura em todo o círculo ao redor da zona de desgaste do furo e elevamos a dureza interna para 62 HRC.
Antes de fazer o pedido, nossos engenheiros analisam os parâmetros com você: diâmetro, proporção, profundidade do canal do parafuso e a escolha do material entre 38CrMoAlA e uma liga duplex. Essa consulta é gratuita e o orçamento a seguir inclui produto, frete e custo esperado de manutenção, para que depois não apareça nada que não esteja na página.
Após a entrega, nossos técnicos dão suporte à instalação e comissionamento, a garantia é válida de acordo com o contrato (geralmente de um a dois anos) e qualquer problema pós-venda obtém uma resposta em 24 horas e uma solução em 48.
Envie-nos o modelo da sua máquina, resina e o problema que você está tentando resolver. Você receberá uma especificação e um orçamento dentro de doze horas.
Conte-nos sua máquina, sua resina e o que deu errado da última vez. Especificaremos o conjunto que o corrige, não aquele que o repete.
Entre em contato com Nanhaiya para um orçamento