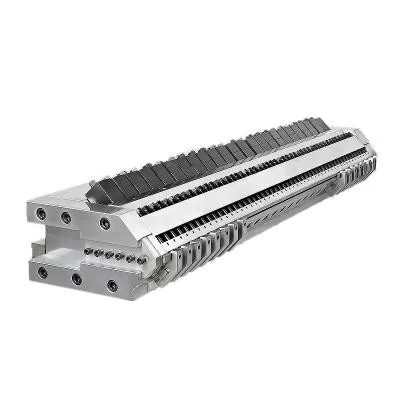
Uma cabeça de roscar de tubo deve caber em mais do que um diâmetro nominal. Ele deve corresponder ao polímero, à formulação, ao padrão do tubo, à saída, à conexão da extrusora, ao sistema de calibração e à forma como seus operadores alteram os tamanhos. Este guia transforma esses insumos em uma especificação de compra para produção de tubos de PVC, PE, CPVC, PP e PPR.


Para comprar umcabeça de matriz de extrusão de tubo, envie ao fornecedor cinco conjuntos de dados correspondentes: o material e a formulação; o padrão do tubo, diâmetro e faixa de parede; velocidade de saída e linha; o flange da extrusora e a interface de entrada de fusão; e o calibrador a jusante, vácuo, resfriamento e arranjo de transporte. Um pedido que dá apenas “tubo de PVC, 110 mm” não está pronto para engenharia.
O ponto mais importante do contrato é a condição de aceitação. Nomeie o material de produção real, tamanho do tubo, saída estável, velocidade da linha, aquecimento e configuração do sensor, variação permitida da parede, diâmetro externo, ovalidade, condição da superfície e testes de produto necessários. A cabeça de rosca molda o hot melt, mas por si só não pode garantir o resfriamento final do tubo.
A primeira decisão não é o diâmetro da matriz
A primeira decisão é o envelope de produção. Uma cabeça pode operar um grupo de tamanhos próximos com matrizes e mandris intercambiáveis. Uma faixa de tamanho muito ampla pode comprometer o fluxo, o tempo de permanência, o ajuste, a pressão do cabeçote e o trabalho de troca. A faixa correta depende do material e da taxa, não apenas de quais inserções podem caber fisicamente dentro do corpo.
Dividimos cada investigação em três limites. O limite do produto cobre o material do tubo, padrão, diâmetro e parede. O limite do processo cobre saída, velocidade, temperatura e pressão. O limite mecânico cobre o flange, a linha central, os aquecedores, os sensores, a elevação e a posição a jusante.
| Contribuição do comprador | Por que muda a cabeça da matriz | Evidências para enviar |
|---|---|---|
| Polímero e fórmula completa | Altera a viscosidade, a sensibilidade ao calor, o deslizamento, o desgaste, o risco de corrosão, o limite de tempo de residência e o método de limpeza | Folha de dados de grau de resina, porcentagens de formulação e amostra |
| Padrão e aplicação de tubo | Define o produto acabado que a linha deve produzir e testar | Número padrão exato, edição, mercado e desenho interno |
| OD, parede, SDR ou faixa de programação | Define a área de fluxo anular, a família de ferramentas e a faixa prática de troca de peças | Tabela de tamanhos com produtos mínimo, normal e máximo |
| Saída líquida e velocidade da linha | Altera a velocidade do fluxo, pressão, carga de aquecimento, tempo de residência e demanda de resfriamento a jusante | Kg/h vendável estável para cada tamanho crítico |
| Interface de extrusora e adaptador | Determina a geometria de entrada, padrão de parafuso, registro, vedação, altura central e suporte | Desenho controlado e fotos medidas da máquina existente |
| Sistema de calibração e resfriamento | Afeta o rebaixamento, o DE final, a ovalidade, a distribuição da parede e o comportamento inicial | Desenhos do calibrador, dados do tanque de vácuo, comprimento de resfriamento e posição de transporte |
| Plano de mudança | Determina quais peças são removíveis, como elas são centralizadas e com que segurança os operadores as manuseiam | Altere a frequência, o método de limpeza, a capacidade do guindaste e o tempo de inatividade desejado |
Nossa visão de fábrica:não consideramos o diâmetro nominal do tubo uma especificação suficiente da cabeça de roscar. Se um comprador nos fornecer apenas o nome da resina e o diâmetro externo, solicitamos a série da parede, a fórmula, a saída, a interface da extrusora e o método de dimensionamento antes de fixar o caminho do fluxo. Uma cotação rápida baseada em informações faltantes geralmente leva as perguntas não respondidas para o comissionamento.



Comece com o padrão de tubo acabado
Uma cabeça de roscar é uma ferramenta de produção. Não é uma certificação de tubo. O comprador deve identificar o padrão e a edição exatos do produto, enquanto o fornecedor deve traduzir o envelope do tubo em um caminho de fluxo, conjunto de ferramentas e método de ajuste. A conformidade final é comprovada no tubo acabado pelos testes exigidos para seu mercado e aplicação.
Para projetos comuns de tubulações de água, três referências oficiais úteis sãoISO 1452-2:2009 para tubos de PVC-U, ISO 4427-2:2019 para tubos PEeISO 15874-2:2013 para tubos PP utilizados em instalações de água quente e fria. Verifique a edição atual, alterações e adoção nacional quando o contrato for elaborado.
| Família de tubos | Referência oficial de partida | Informações que a RFQ do cabeçote ainda precisa |
|---|---|---|
| Tubo de pressão PVC-U | ISO 1452-2 ou equivalente nacional exigido | Fórmula de mistura seca de PVC, série de tubos, diâmetro externo nominal, tabela de parede, tolerância de encaixe, saída, velocidade de linha e requisitos de superfície |
| Tubo de pressão PE | ISO 4427-2 ou equivalente nacional exigido | Composto PE exato, faixa SDR, faixa OD, construção sólida ou coextrudada, disposição em faixas ou camadas, saída e sistema de resfriamento |
| Tubo de água quente e fria PP ou PPR | ISO 15874-2 ou equivalente nacional exigido | Classe PP exata, classe de dimensão do tubo, aplicação de serviço, construção da camada, faixa de diâmetro e parede, saída e método de calibração |
| Conduíte elétrico ou tubulação industrial | A especificação nacional, industrial ou do cliente aplicável do comprador | Fórmula do material, rigidez ou objetivo funcional, geometria, cor, impressão ou faixa, plano de teste e defeitos superficiais permitidos |
Não escreva “de acordo com o padrão internacional” na RFQ.Nomeie o documento, parte, edição e adoção local. Em seguida, anexe o desenho do tubo acabado e o plano de inspeção. Tamanhos nominais semelhantes podem ter diferentes faixas de parede, condições de teste e requisitos de identificação.
Mais uma separação importa. A aprovação de água potável diz respeito ao produto de tubulação acabado e aos seus materiais molhados. Encomendar uma matriz de Nanhaiya não transfere a aprovação de água potável para o tubo do comprador. A aprovação da resina, o controle do composto, os registros de produção e a certificação de terceiros continuam fazendo parte do sistema de conformidade do fabricante do tubo.
Especifique a fórmula real, não apenas PVC ou PE
Nanhaiya'scabeça de matriz de extrusão de tuboé oferecido para PVC com aditivos, PE, CPVC e PP. Esses nomes definem famílias de materiais. Eles não nos informam a viscosidade do fundido, a carga de enchimento, o sistema estabilizador, o conteúdo reciclado, a janela de processamento ou a tendência de descamação.
Para PVC, enviar a receita completa da mistura seca por peso e condição de mistura. O nível de carbonato de cálcio e o tratamento de partículas, o equilíbrio do lubrificante, o sistema estabilizador, o modificador de impacto, o auxiliar de processamento, o pigmento e a porcentagem de retrabalho podem alterar a aparência da parede, a pressão do cabeçote e o comportamento do depósito.
Para PE ou PPR, envie o grau exato do composto e a ficha técnica atual do fornecedor. Inclua informações sobre fluxo de massa fundida ou viscosidade conforme publicadas para esse tipo, densidade, aditivos, negro de fumo ou sistema de cores, limite de moagem e se faixas de identificação ou camadas funcionais são coextrusadas.
PVC e CPVC
O histórico de calor e o tempo de residência merecem muita atenção. O caminho do fluxo deve evitar paralisações desnecessárias e o plano de aquecimento deve suportar inicialização e limpeza controladas. As alterações na fórmula devem ser divulgadas antes da fabricação.
Educação Física
Grau, resistência ao fundido, produção e capacidade de resfriamento atuam juntos. Uma cabeça de PE de alto rendimento precisa de um fluxo circunferencial estável e de um sistema de dimensionamento apropriado, e não simplesmente de uma folga anular maior.
PP e PPR
Indique a resina exata e o produto de serviço. Tubos de água quente e fria, tubos industriais e construções multicamadas podem exigir diferentes ferramentas, resfriamento e condições de aceitação.
Nossa visão de fábrica:quando uma equipe de produção altera o enchimento, o grau de resina ou a porcentagem de reciclagem após a aprovação do ferramental, a matriz não se torna repentinamente imprecisa. A entrada do processo mudou. Registramos a formulação de referência no acordo técnico para que a solução de problemas futuros comece a partir de uma condição conhecida.

A abertura da matriz não é o tamanho final do tubo
Um fundido anular quente não sai da matriz e permanece geometricamente fixo. Ele pode inchar na saída, afundar durante o transporte, entrar em contato com o calibrador, encolher durante o resfriamento e continuar mudando à medida que sua temperatura se equaliza. É por isso que um tubo nominal de 110 mm não utiliza automaticamente uma abertura de matriz de 110 mm.
O resultado final vem de um sistema: saída da extrusora, temperatura e pressão do fundido, geometria da matriz e do mandril, equilíbrio térmico circunferencial, centralização, trajetória de ar, calibrador, vácuo, resfriamento e velocidade de transporte. Se essas peças forem adquiridas de fornecedores diferentes, o comprador deverá atribuir um desenho de interface controlada e uma matriz de responsabilidade de aceitação.
| Elemento de controle | O que isso influencia diretamente | O que não pode provar sozinho |
|---|---|---|
| Caminho de fluxo da matriz e do mandril | Distribuição anular do fundido, perda de pressão, comportamento de residência e formato inicial do tubo | OD final a frio, parede, ovalidade ou desempenho de pressão |
| Ajuste de centralização do mandril | Folga circunferencial inicial e correção da distribuição da parede | Um resultado estável quando a temperatura, o fluxo ou o alinhamento a jusante continuam oscilando |
| Arranjo da zona do aquecedor | Controle térmico ao redor e ao longo da cabeça | A temperatura real do fundido sem um método de medição definido |
| Calibrador e tanque de vácuo | Dimensionamento externo, resfriamento antecipado e suporte de formato | Parede uniforme quando o tubo de fusão de entrada é instável |
| Sistema de refrigeração | Taxa de solidificação, estabilidade dimensional e remoção de calor residual | Boa geometria quando a temperatura ou o fluxo da água não são controlados |
| Transporte | Velocidade da linha, rebaixamento e transporte constante | Dimensões corretas quando o extrator estiver desalinhado ou a velocidade flutuar |
Regra de dimensionamento útil:especifique o menor e o maior tubo, mas projete em torno dos cantos de operação difíceis. Freqüentemente, esses são o maior tubo com alto rendimento, a parede mais fina em alta velocidade de linha, um tamanho pequeno de baixo rendimento que aumenta o tempo de permanência e o produto com os requisitos de parede ou superfície mais apertados.


A Nanhaiya oferece mandris ajustáveis, opções de canais de resfriamento e revestimentos substituíveis em sua linha de cabeçotes para tubos. Use essas opções por um motivo definido. O ajuste é útil quando os operadores possuem um método de centralização repetível. Componentes de desgaste substituíveis são úteis quando seu escopo, quantidade sobressalente e procedimento de substituição são claros.
Bloqueie a interface da extrusora antes de iniciar a usinagem
Uma matriz de tubo pode ter um excelente caminho de fluxo interno e ainda assim falhar na instalação porque a entrada, o registro, o padrão do parafuso, a vedação ou a altura central foram assumidos. Os projetos de substituição são especialmente vulneráveis porque os desenhos das máquinas podem ser antigos, modificados ou indisponíveis.
Preferimos três formas de evidência: o desenho original controlado, medições recentes e fotos nítidas com referência em escala. Caso os três discordem, resolva o conflito antes que o desenho de fabricação seja divulgado.
- Marca, modelo e configuração do parafuso da extrusora
- Diâmetro do parafuso e faixa de saída nominal
- Desenho do flange de descarga ou adaptador
- Registrar diâmetro, profundidade e tolerância
- Quantidade de parafusos, rosca, círculo primitivo e orientação
- Geometria da face de vedação e método de junta
- Diâmetro de entrada de fusão e comprimento de transição
- Placa de disjuntor ou interface de tela necessária
- Tamanho e localização da porta do sensor de pressão
- Tipo e inserção do sensor de temperatura de fusão
- Tensão, frequência, potência e conectores do aquecedor
- Tipo de termopar e compatibilidade do controlador
- Altura do centro da cabeça e direção do fluxo
- Estrutura de suporte, rodas, trilhos ou pontos de elevação
- Liberação de instalação e manutenção disponível
- Distância até o calibrador e referência de alinhamento
Nanhaiya fabrica customizáveisflanges de barrile componentes do cabeçote, para que o adaptador possa ser discutido com o cabeçote em vez de ser deixado como uma surpresa de instalação. Para um projeto de linha completo, alinhe a interface da matriz com o selecionadomáquina extrusora de plástico, controles e equipamentos a jusante.
Nossa visão de fábrica:uma foto de telefone de um flange nos ajuda a entender o layout, mas não define um círculo de parafuso ou ajuste de registro. Usamos a foto para encontrar perguntas. Usamos um desenho assinado para cortar metal. Essa distinção evita que um pequeno erro de interface atrase uma instalação inteira.


Escolha a construção de acordo com o material e a tarefa de limpeza
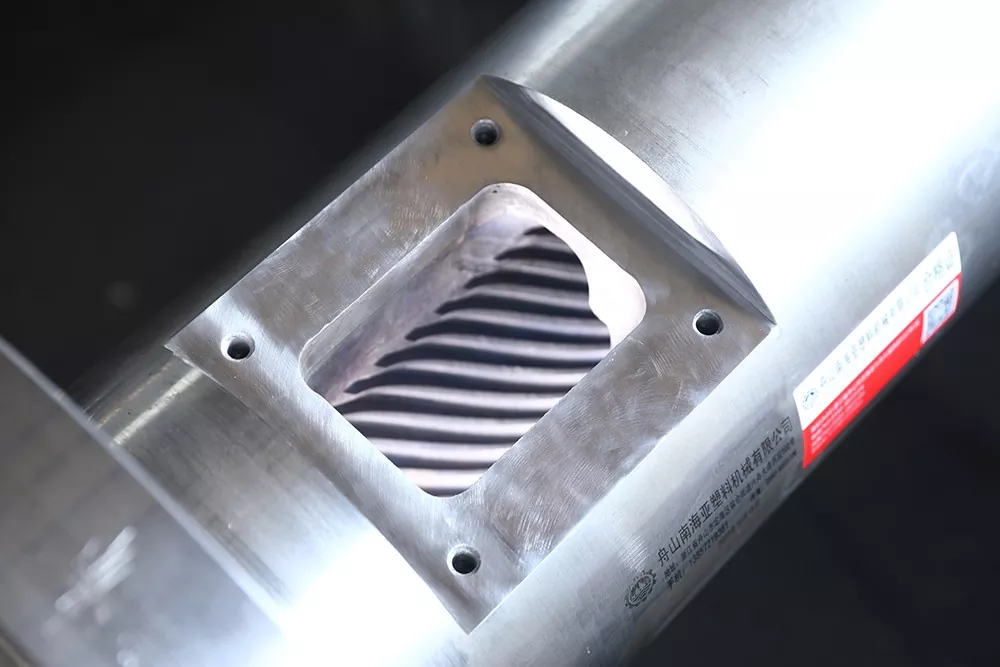
A cabeça de molde de tubo dedicada da Nanhaiya usa liga de aço de alta resistência com superfícies endurecidas e é produzida por usinagem CNC de precisão e tratamento térmico. É geralcabeça de matriz da extrusoraa página lista 38CrMoAl, nitretação e dureza superficial de HV950 a HV1000.
Esses valores são dados iniciais úteis, mas a especificação aprovada ainda deve identificar o material exato do componente, o escopo do tratamento, o critério de dureza final, o acabamento da superfície do fluxo, a inspeção dimensional e qualquer requisito de corrosão. O valor de dureza de um componente não deve ser copiado para todos os fixadores, tampas de aquecedores ou peças estruturais.
| Condição de serviço | Preocupação com aquisições | O que definir na cotação |
|---|---|---|
| PVC preenchido | Carga mineral abrasiva, depósitos e frequência de limpeza | Fórmula, nível de enchimento, material e tratamento do componente molhado, escopo de desgaste substituível e método de limpeza |
| CPVC ou composto sensível ao calor | História térmica, retenção e degradação do material | Janela de processamento, conceito de caminho de fluxo, zonas de aquecimento, pontos de sensor, procedimento de inicialização e desligamento |
| PE negro-de-fumo | Distribuição estável, qualidade de superfície e longas tiragens | Grau do composto, faixa de saída, janela de pressão, disposição do aquecedor e acesso para limpeza |
| Conteúdo reciclado | Contaminação, variação de viscosidade e partículas abrasivas | Fonte, percentual máximo, plano de filtração, amostra, variação esperada e limites de aceitação |
| Mudanças freqüentes de cor | Retenção, acesso, manuseio de peças trocadas e sucata | Sequência de cores, material de limpeza, tempo de troca permitido, procedimento de purga e peças removíveis |
Harder não é uma estratégia material completa.A dureza da superfície, a profundidade da camada, a tenacidade do substrato, o comportamento à corrosão, o acabamento e o método de reparo devem ser adequados ao componente e ao processo. Peça ao fornecedor para listar o que é tratado, como é verificado e qual registro de inspeção acompanha o pedido.


Avalie Nanhaiya'sequipamento de produção, certificadoseserviço técnicodurante a qualificação do fornecedor. Orientações de instalação e conselhos de manutenção a longo prazo podem ser incluídos no escopo de suporte acordado.
Faça da mudança de tamanho parte do cálculo da compra
Um preço mais baixo de ferramentas pode ser caro se cada mudança prender um guindaste, danificar aquecedores ou exigir repetidas centrações por tentativa e erro. Pergunte como a matriz e o mandril são removidos, onde as peças quentes são colocadas, quais fixadores são manuseados, como o alinhamento é restaurado e quais vedações ou consumíveis são substituídos.
| Pergunta de mudança | Por que o comprador deve se preocupar | Saída do contrato |
|---|---|---|
| Quais tamanhos compartilham um corpo? | Mostra o número real de cabeçotes e conjuntos de peças de troca | Matriz de compatibilidade por diâmetro externo do tubo, faixa de parede e material |
| O que deve esfriar antes da remoção? | Afeta o tempo de inatividade e a segurança no manuseio | Temperatura escrita e procedimento de manuseio |
| Como a matriz e o mandril são centralizados? | Afeta a sucata inicial e a correção da parede | Diagrama de ajuste, posições de referência e treinamento |
| Quais ferramentas e dispositivos de elevação são necessários? | Impede o manuseio improvisado inseguro | Lista de ferramentas, pesos de peças, pontos de elevação e desenhos de fixação |
| Quais peças são sobressalentes de rotina? | Reduz o tempo de inatividade após danos na rosca, na vedação, no aquecedor ou no sensor | Lista de peças sobressalentes recomendadas para dois anos, com preço por item |
| Como o caminho do fluxo é limpo? | Altera mão de obra, risco de superfície e sucata com mudança de cor | Ferramentas de limpeza, materiais e etapas de desmontagem aprovados |
Para uma programação de produtos mistos, calcule o custo de troca por horas, mão de obra e sucata inicial. Se uma planta muda entre dois tamanhos de tubos distantes várias vezes por semana, dois cabeçotes completos podem proteger mais tempo de produção do que um corpo com muitas inserções. Se as mudanças não forem frequentes e o alcance for compacto, um corpo compartilhado pode ser sensato.
Nossa visão de fábrica:perguntamos quem irá trocar as ferramentas e quais equipamentos de elevação estão disponíveis. Um projeto que funciona em uma bancada de montagem limpa pode ser estranho ao lado de uma extrusora quente e um tanque de vácuo. O acesso do operador é uma contribuição de engenharia e não um detalhe pós-venda.

Use defeitos de tubulação para encontrar a zona de processo responsável
Quando um tubo sai fora das especificações, os operadores geralmente ajustam a matriz primeiro porque seus parafusos de centralização ficam visíveis. Isso pode melhorar temporariamente uma leitura enquanto oculta um problema de temperatura, extrusora ou downstream. Registre o defeito ao redor da circunferência e ao longo do comprimento do tubo antes de fazer várias alterações de uma só vez.
| Defeito observado | Verificações do cabeçote | Verificações a montante e a jusante | Lição de compra |
|---|---|---|---|
| Um lado consistentemente mais grosso | Centralização do mandril, depósitos no caminho do fluxo, danos, equilíbrio do aquecedor e alinhamento da montagem | Ondulação da extrusora, alinhamento do calibrador, distribuição de vácuo, resfriamento e alinhamento de transporte | Exigir centralização acessível, zonas de temperatura e uma referência de alinhamento |
| Mudanças na parede ao redor e ao longo do tubo | Ajuste frouxo, ciclagem térmica, pressão instável ou fluxo irregular | Alimentação, saída do parafuso, controle de velocidade da linha, estabilidade do vácuo e da temperatura da água | Aceite uma janela operacional estável, não um pequeno conjunto de medições |
| Linhas de superfície longas | Contaminação, depósito, arranhão ou superfície da matriz danificada | Partículas não derretidas, filtração, danos no calibrador e marcas de manuseio | Definir ferramentas de limpeza, plano de filtro, inspeção de superfície e ferramentas sobressalentes |
| Listras amarelas, marrons ou pretas | Zonas mortas, depósitos, calor local excessivo e longo tempo de residência | Alimentação contaminada, depósitos no barril, desgaste da rosca e prática de desligamento | Revise o caminho completo do derretimento e a rotina de limpeza antes de copiar a geometria antiga |
| Alta pressão na cabeça | Folga anular restrita, baixa temperatura, bloqueio ou caminho de fluxo inadequado | Restrição de tela, viscosidade do material, demanda de saída e condição do sensor | Indique o ponto de medição de pressão e o limite operacional na especificação |
| Ovalidade do tubo | Fluxo de saída irregular ou posição inicial do tubo | Desgaste do calibrador, vácuo, equilíbrio de resfriamento, suporte e alinhamento de transporte | A ovalidade final pertence ao teste de aceitação de linha completa |
| Superfície interna áspera | Acabamento do mandril, depósitos, temperatura e comportamento do fluxo | Umidade do material, dispersão, degradação e estabilidade de saída | Incluir critérios de superfície interna e externa na aprovação da amostra |
Regra de uma mudança:registre a linha de base, altere uma variável controlada, espere o material percorrer a linha, marque o tubo afetado e meça novamente. O ajuste aleatório de temperaturas, centralização, vácuo e remoção ao mesmo tempo destrói as evidências necessárias para identificar a causa.
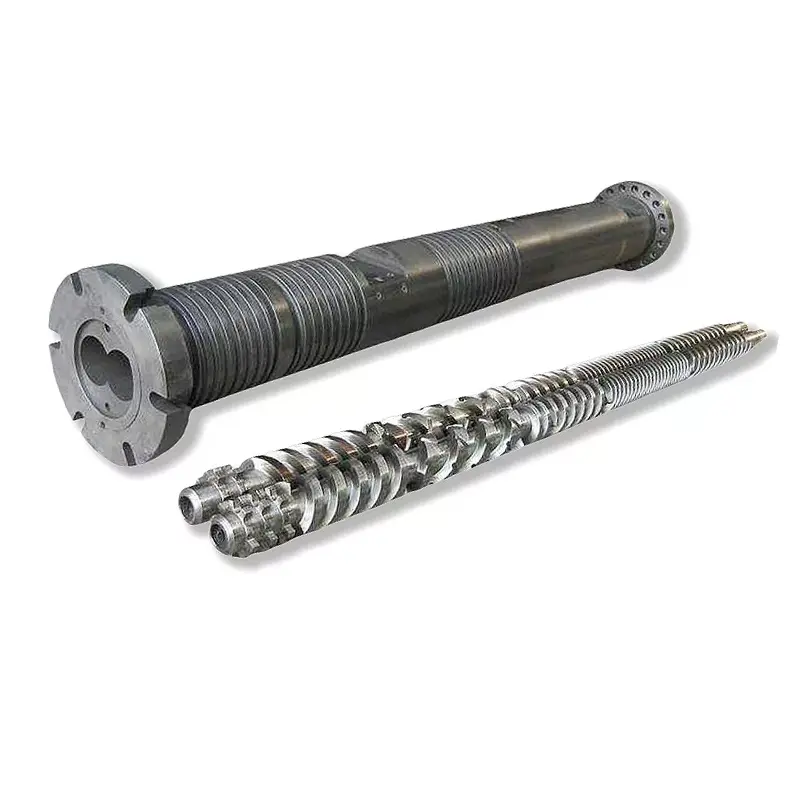
Se a pressão de saída ou de fusão estiver instável antes do cabeçote, inspecione também o parafuso e o cilindro. Suprimentos NanhaiyaParafusos simples para tubo de PVC, Barris de parafuso paralelos para tubos de PVCeBarris cônicos de parafuso duplo em tubo de PVC. A matriz não deve ser reprojetada para compensar uma seção de plastificação desgastada ou inadequada.

Lista de verificação de RFQ da cabeça de matriz de extrusão de tubo
Uma RFQ completa permite que o comprador compare o escopo da engenharia em vez de comparar um preço base baixo com uma cotação inclusiva. Coloque os seguintes itens em um pacote com revisão controlada.
- Identifique os produtos.Liste cada diâmetro externo do tubo, faixa de parede, SDR ou tabela, construção da camada, cor e aplicação. Marque o produto normal e o tamanho mais difícil.
- Nomeie o padrão.Forneça o padrão exato, parte, edição, adoção nacional e desenho interno. Anexe o plano de inspeção da tubulação acabada.
- Divulgue o material.Forneça a fórmula completa de PVC ou grau exato de PE, PP ou PPR, aditivos, enchimento, pigmento, conteúdo reciclado e folhas de dados do fornecedor.
- Definir taxa.Forneça a produção líquida vendável e a velocidade da linha para cada produto crítico, além da capacidade de resfriamento disponível e da programação normal de operação.
- Descreva a extrusora.Estado parafuso simples, duplo paralelo ou duplo cônico; diâmetro do parafuso; potência motora; pressão e temperatura normais de fusão; layout do adaptador; e limites atuais do processo.
- Controle a interface.Anexe o flange, o registro, o círculo do parafuso, a face de vedação, a entrada de material fundido, a altura central, a porta do sensor e os desenhos de suporte.
- Especifique detalhes elétricos.Liste a tensão e a frequência do aquecedor, o tipo de termopar, o padrão do conector, a compatibilidade do controlador, o comprimento do cabo e os requisitos para áreas perigosas, se aplicável.
- Mostre a linha a jusante.Inclua as dimensões do calibrador, tanque de vácuo, comprimento de resfriamento, arranjo de pulverização ou imersão, tipo de transporte, linha central e distância da saída da matriz.
- Escolha o escopo de mudança.Liste conjuntos de peças de troca, aquecedores e sensores sobressalentes, vedações, fixadores, ferramentas de manuseio, racks de armazenamento e procedimento de mudança de tamanho desejado.
- Defina documentos.Solicite desenhos de montagem e peças, lista de materiais, registros de materiais e tratamento térmico, inspeção dimensional, lista elétrica, instruções de operação e lista de peças de reposição.
- Escreva o teste de aceitação.Nomeie a resina, a fórmula, o tamanho do tubo, a duração da execução, a produção, a velocidade da linha, os registros do processo, a amostragem de dimensões e os critérios de aprovação/reprovação.
- Esclareça o suporte.Combine as orientações de instalação, a responsabilidade de comissionamento, o treinamento do operador, a assistência remota e o limite entre o desempenho da matriz e da linha completa.
Aviso de substituição:uma matriz desgastada pode não preservar mais suas dimensões originais. Meça a interface da máquina e um bom tubo retido, encontre quaisquer desenhos originais e explique por que o cabeçote antigo está sendo substituído. Copiar todas as dimensões desgastadas pode reproduzir o mesmo problema de fluxo ou alinhamento.
A configuração do parafuso também deve corresponder à carga do material. Navegar por Nanhaiyaparafusos simples, parafusos duplos paralelosecanos cônicos de parafuso duploquando a investigação abrange toda a seção de plastificação. Para acessórios e ferramentas conectadas, use ogama de peças sobressalentes para extrusão.
Aceite o cabeçote nas condições de produção que você planeja vender
A inspeção dimensional comprova que os componentes fabricados correspondem ao desenho. Isso não prova como um composto específico fluirá por toda a linha. Um plano de aceitação sólido tem duas partes: verificação de componentes e execução de produção.
| Estágio de aceitação | O que verificar | Registro para manter |
|---|---|---|
| Revisão de documentos | Revisão aprovada de desenho, lista de materiais, matriz de troca de peças, lista de aquecedores e sensores, manuais e escopo de reposição | Registro de documento assinado |
| Inspeção de componentes | Interfaces críticas, recursos concêntricos, faces de vedação, fixadores, portas, material, tratamento e condição visível da superfície do fluxo | Registros dimensionais e de material ou tratamento especificados no pedido |
| Verificação de montagem | Ajuste, orientação, instalação do aquecedor, inserção do sensor, movimento de centralização, suporte, elevação e acesso | Lista de verificação de montagem com fotografias |
| Verificação de aquecimento | Identificação de zona, resposta do controlador, leitura do sensor, consumo de corrente e estabilidade térmica | Mapa de zona e leituras estabilizadas |
| Execução de produção | Material acordado, tamanho do tubo, saída, velocidade da linha, temperatura, pressão de fusão, carga do motor, vácuo e condições de resfriamento | Folha de processo baseada em tempo e amostras retidas |
| Inspeção de tubos | DE, parede em múltiplas posições do relógio, ovalidade, massa por comprimento, superfície interna e externa, retilineidade e testes padrão exigidos | Relatório de inspeção vinculado à posição da amostra e ao tempo de produção |
| Operação de rotina | Arranque, correção de centragem, paragem normal, desmontagem segura ou alteração de tamanho acordada | Aprovação do operador e lista de itens em aberto |
Use a formulação normal do comprador quando for prático. Se for necessário um material substituto, registre a diferença e limite o que o teste comprova. Uma execução bem-sucedida de PE não valida uma fórmula de PVC, e um produto de parede espessa e de baixa velocidade não prova uma condição de parede fina e de alta velocidade.
Nossa visão de fábrica:preferimos uma execução estável com medições rastreáveis a uma breve exibição com saída máxima. A pressão deve estabilizar, as leituras da parede devem permanecer controláveis, os aquecedores não devem funcionar de forma anormal e o tubo resfriado deve atender à inspeção acordada. Esse resultado dá a ambos os lados um ponto de transferência útil.


Perguntas frequentes
Que informações são necessárias para cotar um cabeçote de extrusão de tubo?
Envie o grau e a fórmula do polímero, o padrão do tubo, o tamanho completo e a faixa de parede, a saída alvo e a velocidade da linha, o tipo de extrusora, a entrada de fusão e o desenho do flange, a tensão do aquecedor, os requisitos do sensor, os detalhes de calibração downstream, as peças de troca preferidas e um plano de aceitação. Fotos e desenhos medidos da conexão atual também são úteis para projetos de substituição.
Um cabeçote de roscar de tubo pode operar PVC, PE e PPR?
Um corpo externo compartilhado pode ser tecnicamente possível em um projeto estritamente definido, mas o PVC, o PE e o PPR não criam as mesmas condições de fluxo, térmicas ou de dimensionamento. Primeiro comparamos a formulação completa, o rendimento, a faixa de tamanho, os requisitos do caminho do fluxo e o método de limpeza. Ferramentas separadas ou um cabeçote separado podem ser a escolha de produção mais segura.
O diâmetro da matriz do tubo é igual ao diâmetro final do tubo?
Geralmente não. O tubo quente muda depois de sair da matriz porque o fundido incha, desce, entra no calibrador e esfria. As dimensões necessárias da matriz e do mandril devem ser projetadas com o material, a saída, a velocidade da linha, o dimensionamento do vácuo e o sistema de resfriamento, em vez de serem copiadas diretamente do tamanho nominal do tubo.
A cabeça de roscar sozinha pode garantir a espessura e a ovalização da parede do tubo?
Não. A cabeça de roscar estabelece a distribuição anular do fundido, mas a espessura final da parede e a ovalidade também dependem da estabilidade do fundido, centralização, equilíbrio de temperatura, condição do calibrador, vácuo, resfriamento, alinhamento de transporte e velocidade da linha. A aceitação deve testar toda a linha operacional.
Qual material a Nanhaiya usa para cabeçotes de extrusão?
A página geral da matriz da extrusora da Nanhaiya lista 38CrMoAl com nitretação e dureza superficial de HV950 a HV1000. A cabeça de matriz de extrusão de tubo dedicada é descrita como liga de aço com superfícies endurecidas. Os requisitos de material final, tratamento térmico e superfície molhada devem ser confirmados para a resina, aditivos e método de limpeza na especificação aprovada.
Devo comprar um cabeçote com insertos de vários tamanhos ou vários cabeçotes completos?
Use peças de reposição quando a faixa de tamanho, a produção e a rotina de limpeza permitirem que um corpo cubra o trabalho sem ajustes excessivos. Cabeçotes separados podem fazer sentido quando os produtos diferem muito em diâmetro, polímero, produção, estrutura de camada ou frequência de troca. Compare o tempo total de troca e o risco de produção, e não apenas o preço do ferramental.
Como uma matriz de extrusão de tubo deve ser aceita?
Comece com verificações de desenho, material, tratamento, aquecedor, sensor, flange e caminho de fluxo. Em seguida, execute o material de produção acordado no tamanho do tubo, saída e velocidade da linha especificados. Registre temperaturas, pressão de fusão, leituras de parede ao redor da circunferência, diâmetro externo, ovalidade, condição da superfície, massa por comprimento e quaisquer testes exigidos pelo padrão de tubo alvo.
O que faz com que um lado da parede de um tubo extrudado seja mais espesso?
As possíveis causas incluem descentralização da matriz ou do mandril, desequilíbrio de temperatura circunferencial, fluxo de fusão desigual, depósitos ou danos no caminho do fluxo, saída instável da extrusora, desalinhamento do calibrador, vácuo ou resfriamento desigual e desalinhamento de transporte. Verifique a tendência antes de usar parafusos de centralização para ocultar um problema posterior.
Conteúdo técnico preparado a partir de informações atuais sobre produtos, equipamentos e serviços da Nanhaiya, apoiado apenas por páginas oficiais de padrões de tubos ISO. A geometria final da matriz, o material, o tratamento, as dimensões e os critérios de aceitação são definidos pela especificação do projeto aprovado.