Qual é a diferença entre mistura distributiva e dispersiva?
Pense na distribuição como uma questão de localização e na dispersão como uma questão de tamanho de domínios ou aglomerados. Mover um grande aglomerado de pigmento para outra parte do fundido altera sua localização. Quebrar esse aglomerado em aglomerados menores altera sua dispersão. Um resultado não estabelece o outro.
| Pergunta | Mistura distributiva | Mistura dispersiva |
|---|---|---|
| O que deveria mudar? | Uniformidade espacial dos componentes. | Tamanho de aglomerado ou fase dispersa. |
| O que o fluxo faz? | Dividir, reorientar e recombinar material. | Aplique tensão suficiente para deformação ou ruptura. |
| O que devemos examinar? | Composição ou consistência de cores em amostras definidas. | Aglomerados restantes ou morfologia de fase. |
| O que é prova insuficiente? | Um tamanho de partícula fino em uma amostra isolada. | Uma cor de pellet de aparência uniforme. |
A distinção é explicada emGuia de funcionalidade de parafuso da NC State Extension. A maioria dos elementos reais contribui para ambos os processos. A questão útil é se o material recebe o equilíbrio necessário e não se um elemento pertence permanentemente a uma categoria.
Para compras, escreva o resultado desejado como um requisito observável. Identifique o que deve se tornar mais uniforme, quais aglomerados ou características de fase são inaceitáveis e como o laboratório irá reportá-los. Um pedido de “melhor mixagem” deixa essas decisões sem solução.
Este guia trata da composição co-rotativa de parafuso duplo. Estabeleça primeiro a função do equipamento se estiver comparando uma linha de parafuso único ou um processo de PVC de rotação oposta. Nossoguia de material de parafuso único versus parafuso duploaborda essa escolha mais ampla.
Diagnosticar o defeito antes de trocar o parafuso
Descreva o defeito antes de nomear o elemento de substituição. Solicitaríamos amostras vinculadas ao mesmo período de operação dos registros do alimentador, velocidade, temperatura e carga. Uma amostra sem suas condições de processo torna difícil distinguir um problema de configuração repetível de um distúrbio temporário.
| Observação | Evidências que solicitaríamos | Primeira decisão |
|---|---|---|
| A cor muda com o tempo | Amostras marcadas com tempo e registros de entrega do alimentador. | Investigue a consistência da dosagem antes de alterar a geometria. |
| Manchas visíveis | Seções ou micrografias comparadas com os ingredientes recebidos. | Identifique aglomerados, material não fundido, degradação ou contaminação. |
| Um defeito começou após uma mudança de receita | Formulações anteriores e atuais, formas de alimentação e configurações. | Separe uma nova tarefa de processamento da deterioração relacionada ao desgaste. |
O que verifico antes de recomendar uma mistura mais forte
Quando avalio um problema de mistura de rosca dupla, primeiro separo a composição irregular das partículas que não foram quebradas. Manchas visíveis em uma amostra de pellet não são suficientes para justificar uma seção de amassamento mais forte. Solicito o grau da resina, a forma e a carga do aditivo, o layout atual da rosca, os registros de alimentação e as amostras coletadas em condições operacionais estáveis.
Meu próximo passo é estabelecer o que realmente são essas manchas. Eu examinaria seções do material e compararia o defeito com os ingredientes originais. Pigmento aglomerado, resina não fundida e material degradado requerem respostas diferentes. Adicionar intensidade de mistura antes de identificar o defeito pode direcionar a investigação na direção errada. A distinção entre fusão deficiente e mistura deficiente é também um alerta central naOrientação de mixagem de parafuso único de Jim Frankland.
Para a revisão do parafuso, considero a largura do disco, o comprimento do bloco, o ângulo de escalonamento e a direção de transporte juntos. Também verifico os elementos circundantes, os locais de alimentação e as folgas medidas. Um bloco de amassamento não pode ser avaliado adequadamente apenas pelo seu ângulo. Sua posição no processo e as condições materiais que entram nele são importantes.
Antes de recomendar uma mudança, eu estabeleceria uma linha de base para o rendimento, a temperatura real do fundido, a carga do inversor e as medições de qualidade relevantes. Eu compararia então uma mudança de configuração justificada após a estabilização do processo, mantendo a formulação e o método de amostragem consistentes. Se a alimentação estiver instável ou os componentes existentes estiverem desgastados, eu resolveria esses problemas antes de usar uma nova seção de mistura para compensar.
Meu critério de aceitação é a especificação do produto acordada. Uma configuração que remove aglomerados visíveis, mas danifica a morfologia da fibra necessária ou excede os limites operacionais não é uma melhoria aceitável. Eu manteria a configuração que proporciona a qualidade de mistura necessária dentro dos limites térmicos e mecânicos da linha, em vez de continuar adicionando restrições simplesmente porque a máquina pode tolerá-la.
Como as extrusoras de rosca dupla geram mistura
O rearranjo do fluxo e o estresse local realizam trabalhos diferentes
A ação distributiva vem da repetida divisão, alongamento e rearranjo do material. A ação dispersiva requer tensões suficientes para deformar uma fase dispersa ou superar a resistência dentro de um aglomerado. O cisalhamento e o fluxo extensional descrevem mecanismos de deformação; não são metas de qualidade separadas que substituem a distribuição e a dispersão.
Charlie Martinrevisão técnica de mistura contínua de parafuso duplodescreve a interação de elementos de parafuso, regiões de processamento preenchidas e seções de transporte. A discussão sobre equipamentos é útil aqui; as condições de formulação farmacêutica nessa revisão não devem ser transferidas para uma receita de plásticos industriais.
A velocidade é uma entrada, não o resultado da aceitação
Para uma interpretação do fluxo de cisalhamento local, a tensão depende da viscosidade do material na temperatura relevante e na taxa de deformação. Um valor de rpm por si só não define essas condições, pois ocomparação de rastreamento de partículas abaixoilustra. Compare uma mudança de velocidade proposta juntamente com a temperatura real do fundido, a taxa de alimentação e os resultados de qualidade, em vez de usar a velocidade como um substituto para uma medição de dispersão.
Olhe além do tempo médio de residência
A distribuição do tempo de residência descreve quanto tempo diferentes porções de material permanecem em um processo. Para o resumo da revisão, pergunte onde um rastreador entra, onde é detectado e quais condições operacionais se aplicam. Um valor médio sem essa informação não é suficiente para comparar dois layouts.
Nosso registro de ensaio recomendado separa as entradas dos resultados. Registrar configurações e entrega de materiais como insumos; registre a consistência e a morfologia do material acabado como resultados. Mantenha a temperatura e a carga como restrições operacionais. Esta estrutura evita que um relatório de ensaio classifique um maior consumo de energia como uma melhoria de qualidade antes de o produto ter sido avaliado.
Elementos de parafuso extrusor e suas funções de mistura
Uma família de elementos é um rótulo inicial útil, não uma especificação completa de desempenho.Guia de elementos do estado NCdistingue elementos transportadores, reversos, amassadores e dentados e explica que a nomenclatura varia entre os fabricantes. Usaríamos o desenho e a geometria reais, em vez de transferir o código de outro fornecedor para uma cotação.
| Família de elementos | Função a ser revisada | O que solicitaríamos |
|---|---|---|
| Transporte | Condições de transporte e enchimento local. | Avanço, comprimento, lateralidade e restrições vizinhas. |
| Bloco de amassar | Deformação, mistura e transporte ou restrição. | Largura do disco, contagem, comprimento total, escalonamento e direção de transporte. |
| Misturador dentado ou dedicado | Rearranjo de fluxo e exposição a tensões dependentes da geometria. | Perfil completo, posição operacional e evidências para a tarefa pretendida. |
Não presuma que os elementos transportadores não contribuem em nada para a mistura, ou que cada elemento dentado é exclusivamente distributivo. A comparação correta é entre geometrias definidas sob condições determinadas. Estabeleça se o desenho descreve uma montagem segmentada ou um parafuso de peça única antes de discutir a flexibilidade de substituição.
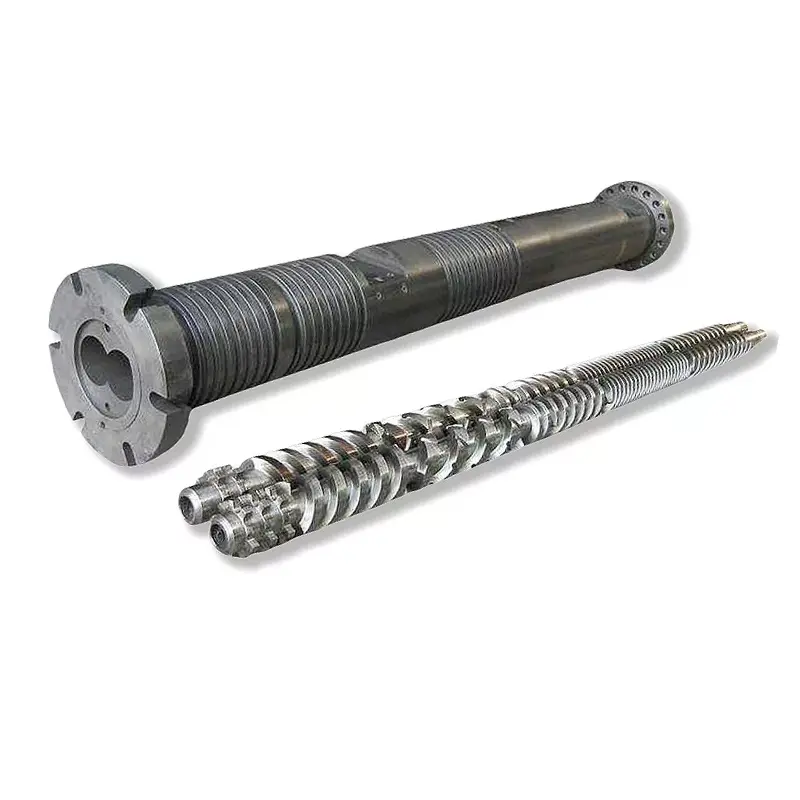
Nossocilindro de parafuso duplo paralelo co-rotativoa página do produto identifica aplicações de rotação na mesma direção, entrelaçamento e composição. Esses detalhes estabelecem a categoria de equipamento relevante. Para um pedido, a configuração aprovada ainda precisa identificar as seções de trabalho individuais e as interfaces correspondentes.


Recursos de design do parafuso que controlam a mistura, o calor e o desgaste
Largura do disco separada, contagem de discos e comprimento do bloco
Estas são dimensões relacionadas, mas não são descrições intercambiáveis. Kenneth Russellanálise de mistura de parafuso duploexplica a tendência familiar de discos mais largos favorecerem a ação dispersiva e de discos mais estreitos favorecerem a divisão e a redistribuição. Também enfatiza a influência da restrição, do enchimento e da temperatura de fusão.
Essa tendência não é uma regra de compra universal. Se uma comparação alterar a largura do disco, o comprimento do bloco e o comportamento de transporte em conjunto, o resultado não poderá ser atribuído apenas à largura. Pergunte qual variável mudou e qual medição de qualidade melhorou.
Leia o ângulo escalonado com direção de transporte e preenchimento
Um bloco de amassamento neutro não possui ação de bombeamento direta inerente; o material ainda pode passar sob a ação do processo circundante. Os elementos reversos se opõem ao transporte direto. A sua utilidade depende das condições de enchimento e pressão pretendidas. Nem “neutro” nem “reverso” são instruções automáticas para melhorar cada seção de mixagem.
| Mudança proposta | Registro de comparação obrigatório | Razão para rejeitar o julgamento |
|---|---|---|
| Geometria de amassamento diferente | Dimensões, sequência de elementos, dados de qualidade e rendimento estável. | O defeito alvo permanece ou uma propriedade necessária se deteriora. |
| Maior restrição | Temperatura real do fundido, pressão, carga de acionamento e comportamento de alimentação/ventilação. | Um limite de máquina ou material foi excedido. |
| Folgas de trabalho restauradas | Medições correspondentes de parafuso/cano em posições nomeadas. | A montagem não atende aos requisitos de ajuste ou folga aprovados. |
A durabilidade começa com o serviço real
Publicamos 38CrMoAlA e uma faixa de profundidade de nitretação de 0,50 a 0,70 mm noespecificação do produto co-rotativo. Estes são dados de material e tratamento, não uma classificação de qualidade de mistura ou uma garantia de vida útil. Eles não definem a folga de funcionamento.
Para uma formulação abrasiva, solicitaríamos a identidade da carga, mapa de carga e desgaste antes de selecionar o sistema de superfície. A revisão da geometria e a proteção contra desgaste são decisões separadas. Uma superfície mais dura não pode demonstrar que um perfil de mistura inadequado está correto. Nossofolga de parafuso duplo paralelo e guia de desgasteexplica o registro de inspeção correspondente.
Inspecione os componentes somente de acordo com os procedimentos aprovados de isolamento, resfriamento e manuseio da planta. Não reduza uma folga ou altere uma montagem fora dos limites aprovados pelo fabricante da máquina para obter mais mistura.
Como organizar um perfil de parafuso duplo para mistura
Revise a sequência de tarefas de processamento antes de selecionar um bloco de mixagem. Martinsrevisão de mistura contínuadescreve alimentação medida, transporte, fusão, regiões de mistura preenchidas e descarga. Um perfil deve fornecer essas funções em conjunto. Uma recomendação de elemento independente deixa suas condições de entrada e pressão a jusante não especificadas.
Defina o que chega a cada seção de mixagem
Para uma alteração proposta, indique se o ingrediente entra na forma de pellets, pó, líquido ou concentrado e identifique sua posição na alimentação. Gostaríamos de perguntar qual condição de fusão ou umedecimento é necessária antes da tarefa de dispersão pretendida. Uma comparação de mistura não deve ocultar uma mudança na forma como o ingrediente entra no processo.
Mantenha a alimentação, restrição e ventilação conectadas
Antes de adicionar um elemento restritivo, peça ao projetista do processo para verificar a pressão e os requisitos de enchimento em torno dos alimentadores laterais e respiros. Não aprovaríamos a mudança de um esboço apenas de mixagem que omite essas interfaces. Registre o comportamento aceitável em cada abertura como parte do resumo do teste.
Identifique onde a temperatura do material é medida e onde a amostra de qualidade é coletada. Caso contrário, uma leitura mais quente num local diferente pode ser confundida com um aumento de temperatura causado pelo novo elemento. Mantenha os locais de medição fixos quando o objetivo for uma comparação direta.
Combine o equilíbrio da mistura com a formulação
Especifique o ingrediente conforme ele entra na extrusora. Um concentrado de cor pré-disperso e um pigmento bruto aglomerante não apresentam a mesma tarefa. Solicitaríamos as informações materiais do fornecedor e examinaríamos o formulário recebido antes de decidir se a necessidade principal é redistribuição, desaglomeração ou ambas.
| Resumo do material | Pergunta para responder | Evidências a serem incluídas na aceitação |
|---|---|---|
| Masterbatch de cores pré-dispersas | A dosagem e a distribuição são consistentes e estão presentes aglomerados residuais? | Amostragem de tempo/posição, consistência de cor e avaliação de dispersão aplicável. |
| Pigmento aglomerante ou carga mineral | O ingrediente foi molhado e restaram aglomerados inaceitáveis? | Medições de aglomerado definidas e propriedades exigidas do produto. |
| Composto de fibra de vidro | A mistura atende aos requisitos de uniformidade e retenção de fibra? | Morfologia da fibra e propriedades mecânicas especificadas. |
| Mistura de polímero ou composto sensível ao calor | Que morfologia de fase e limites de temperatura/tempo se aplicam? | Morfologia, indicadores de degradação e testes relevantes do produto acabado. |
Russelmisturando discussãousa negro de fumo coesivo como exemplo de material que precisa de dispersão e contrasta seções intensivas com tratamento mais suave das fibras. Isso apoia um resumo específico do material, e não uma regra de que todo material preenchido precisa da configuração mais restritiva.
Não cite um perfil para cada tarefa de granulação
Nossoparafuso duplo paralelo de granulaçãolista a produção de pellets termoplásticos, incluindo PE e PP, e oferece suporte a materiais virgens e reciclados com personalização de configuração. Para uma cotação, essas categorias amplas devem ser restritas ao grau real, carga de aditivos, forma de alimentação e produto necessário.
Gostaríamos de perguntar se uma ração reciclada mudou a composição ou o nível de contaminação antes de atribuir um novo defeito à rosca. Da mesma forma, não aceitaríamos uma verificação apenas de cor para um tipo reforçado com fibra cuja especificação de compra inclui desempenho mecânico. O teste de aceitação deve seguir o motivo pelo qual o aditivo está presente.
Como verificar a qualidade da mixagem em vez de adivinhar
Por que comparo a exposição ao estresse em vez da velocidade do parafuso apenas
Eu usaria o estudo de Jan Philipp Oldemeier e Volker Schöppner como um ponto de partida útil ao comparar configurações de mixagem. Sua pesquisa examinou elementos de parafuso usando simulação de fluxo tridimensional e rastreamento de partículas, em vez de assumir que cada partícula experimenta as mesmas condições de mistura.
Para a geometria ZSK25 com PP FPH50, os pesquisadores especificaram uma temperatura de fusão de 220°C e uma produtividade de 20 kg/h. O aumento da velocidade do elemento misturador dentado de 200 para 400 rpm elevou a média das tensões de cisalhamento máximas das partículas rastreadas de aproximadamente 37.900 para 54.400 Pa. Para o bloco de amassamento KB24 nas mesmas condições, os valores correspondentes aumentaram de aproximadamente 27.900 para 48.400 Pa.
Estes foram resultados de tensão simulados, e não melhorias medidas na qualidade do composto acabado. Os autores também afirmaram que a validação experimental ainda estava pendente.Leia o estudo original.
Minha conclusão de engenharia é que a velocidade por si só é uma especificação incompleta. Antes de recomendar qualquer elemento para produção, eu exigiria evidências de que sua exposição ao estresse aborda o defeito real, seguido de verificações de dispersão, temperatura de fusão, carga de acionamento e propriedades exigidas do produto.
Escolha um teste que se ajuste à amostra
ISO 23900-5:2015, confirmado em 2025, descreve o teste do valor da pressão do filtro para avaliação da dispersão de corantes em polímeros termoplásticos. É um método relevante a ser considerado para concentrados de cores usados em extrusão e fiação por fusão; o laboratório deve estabelecer as condições de preparação e teste aplicáveis.
ISO 18553:2025aborda tamanho de partícula/aglomerado e classificação de dispersão em tubos, conexões e compostos de poliolefina. Seu escopo declarado inclui teor de negro de fumo abaixo de 3% em massa e teor de pigmento abaixo de 5%. Não aplique esse escopo automaticamente a um masterbatch altamente concentrado ou a todos os sistemas de enchimento.
Separe o registro de qualidade do registro operacional
Para distribuição, defina onde e quando as amostras serão coletadas e qual medida de consistência é apropriada. Para dispersão, defina a preparação da amostra e a avaliação relevante do aglomerado ou da morfologia. Combine os critérios de aceitação com a especificação do produto e o laboratório antes do teste, em vez de escolher um limite de aprovação depois de ver o resultado.
Para comparações de energia, indique se o valor relatado é a entrada do acionamento, a potência estimada do eixo ou uma medição de linha mais ampla e identifique a base do fluxo de massa. Não compare números diferentes das "PME" nem trate um valor médio de energia como prova de exposição ao estresse local. Registraríamos a energia e a carga juntamente com a qualidade, e não substituiríamos os testes de qualidade por eles.
Nossa recomendação: mantenha colunas separadas para qualidade, saída estável aceita, temperatura de fusão e carga mecânica. Aprove a configuração somente quando ela atender aos requisitos acordados em todas as colunas relevantes.
Revendo a configuração do parafuso para qualidade e durabilidade da mistura
Use uma revisão controlada em vez de uma sequência de ajustes não relacionados. O fluxo de trabalho a seguir é o método proposto para transformar uma reclamação de mixagem em um resumo de configuração. Não autoriza a operação fora dos limites do fabricante da máquina nem substitui os procedimentos de controle de alterações e segurança da planta.
-
Defina o defeito e a meta de aceitação
Descreva o defeito com amostras representativas e as especificações do produto exigidas. Decida quais medições de distribuição, dispersão e propriedades acabadas determinarão a aceitação antes de alterar a linha.
-
Registre uma linha de base comparável
Registre a revisão da formulação, a forma do ingrediente, as taxas de alimentação, a velocidade da rosca, a temperatura de fusão medida, as pressões, a carga de acionamento e a saída estável aceita. Rotule amostras com o mesmo período operacional e locais de medição.
-
Verifique alimentação, derretimento e desgaste
Revise a consistência do alimentador e identifique as partículas no defeito. Se houver suspeita de desgaste, obtenha medições correspondentes do parafuso e do cilindro de acordo com procedimentos de inspeção aprovados antes de recomendar uma geometria de mistura revisada.
-
Selecione uma alteração justificada
Indique o mecanismo que a mudança pretende abordar. Documente as dimensões do elemento, direção, sequência e interfaces afetadas. Peça ao engenheiro de processo responsável que aprove a alteração e seus limites operacionais.
-
Compare depois que o processo se estabilizar
Use o procedimento acordado de estabilização e amostragem. Mantenha a formulação e o método de teste consistentes, registre quaisquer diferenças inevitáveis e compare a qualidade juntamente com a temperatura, a carga e o resultado aceito.
-
Aceitar, revisar ou retornar à linha de base
Aceite a alteração somente se ela atender aos critérios de qualidade e operação predefinidos. Se falhar, preserve os resultados e siga o procedimento aprovado de devolução ou revisão em vez de adicionar outra restrição sem uma nova hipótese.
O que precisamos para o resumo do componente
Envie a identidade da máquina, o desenho de configuração, o diâmetro nominal do parafuso, a distância central, os detalhes da conexão do eixo ou do acionamento e qualquer mapa de desgaste medido. Inclua os registros de materiais e operacionais acima. Para um sistema segmentado, identifique a sequência dos elementos; para um parafuso de peça única, identifique as seções de trabalho no desenho completo. O ajuste mecânico e o desempenho da mistura necessitam de verificações de aceitação separadas.
Perguntas frequentes
A mistura distributiva pode quebrar os aglomerados de pigmentos?
A mistura distributiva redistribui principalmente o material; não estabelece por si só que a tensão disponível é suficiente para quebrar um aglomerado. Um elemento real pode contribuir para ambos os modos de mixagem. Examine os aglomerados residuais separadamente quanto à uniformidade da cor ou da composição antes de decidir se é necessária uma ação mais dispersiva.
Aumentar a velocidade da rosca sempre melhora a mistura?
Não. A velocidade é uma entrada operacional, enquanto a mistura aceitável é um resultado medido do produto. Compare uma mudança de velocidade com as condições de alimentação, a temperatura real do fundido, a carga de acionamento e os testes de qualidade acordados. Não aceite uma configuração de rpm mais alta se as propriedades exigidas do produto ou os limites operacionais não forem mais atendidos.
Os blocos de amassar a 90 graus são sempre melhores para dispersão?
Não. O ângulo escalonado é apenas uma variável geométrica. A largura do disco, o comprimento total do bloco, a direção do transporte, as condições de enchimento e a configuração circundante também precisam ser revisados. Um bloco neutro pode passar material sob a ação do processo circundante; neutro não significa que o material permaneça estacionário.
Os elementos de mistura dentados também podem fornecer mistura dispersiva?
Sim, dependendo da geometria e das condições de operação. Um elemento descrito como misturador distributivo ainda pode gerar tensões locais. Solicite evidências do perfil real e da função material, em vez de tratar o nome da categoria como uma descrição completa de seu desempenho.
Por que podem permanecer listras coloridas depois de adicionar mais blocos de amassar?
Mais blocos de amassar não identificam nem eliminam a causa por si só. Verifique a estabilidade da dosagem, a forma do ingrediente recebido, as condições de fusão e as amostras coletadas em operação comparável. Em seguida, determine se o problema restante é a distribuição espacial, aglomerados não dispersos ou outro defeito antes de fazer mais alterações na configuração.
O que significa a configuração da lâmina do parafuso na extrusão de parafuso duplo?
Para este guia, a configuração útil é a disposição axial das seções de transporte, amassamento e mistura, incluindo suas dimensões e direção. Use esses termos específicos no desenho. Chamar toda a montagem de configuração blade não especifica suas funções de processamento nem torna intercambiáveis os códigos dos elementos de diferentes fornecedores.