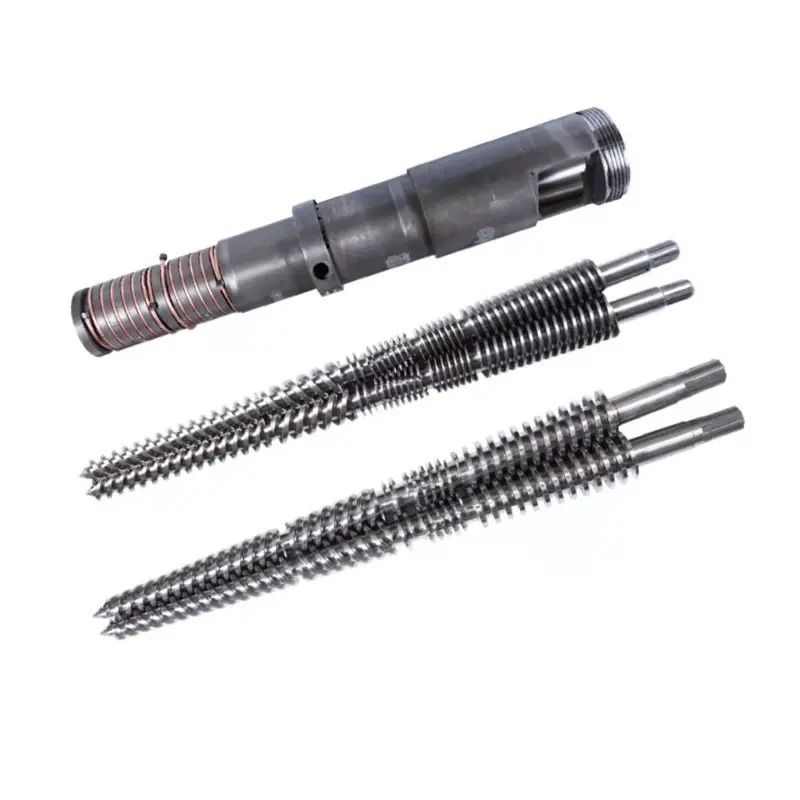
Extrusoras de dupla rosca cônicas e paralelas: o que estamos comparando?
O que é uma extrusora cônica de dupla rosca?
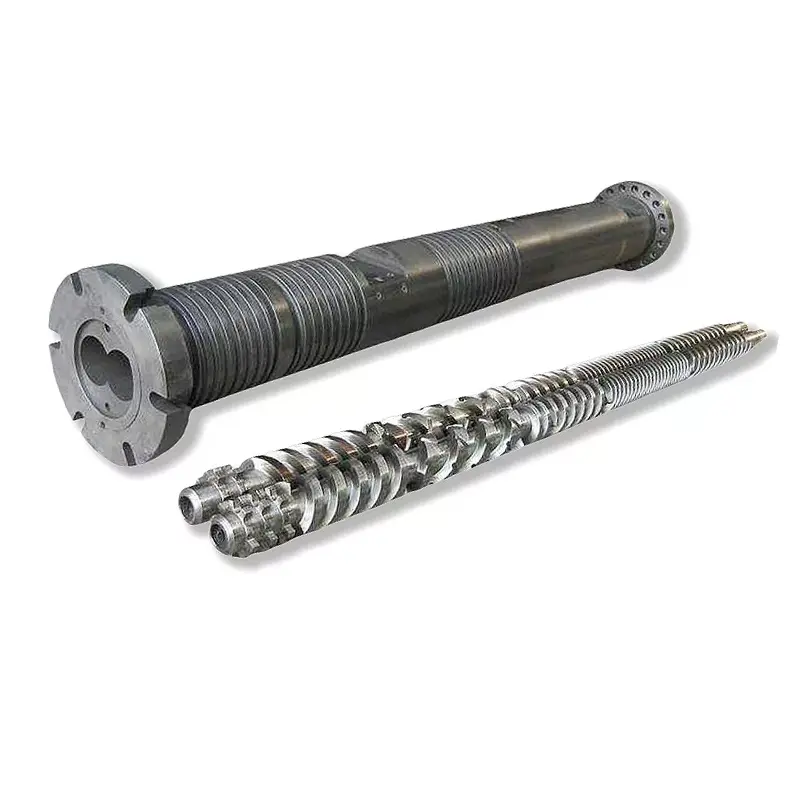
Uma extrusora de rosca dupla cônica possui parafusos cujo diâmetro externo muda ao longo do comprimento de processamento. No arranjo convencional de PVC discutido aqui, a extremidade de alimentação é maior e a extremidade de descarga é menor. Uma descrição como "extrusora de parafuso cônico" ainda deixa a direção de rotação, o arranjo de engrenamento e a aplicação a serem confirmados.
O que é uma extrusora de rosca dupla paralela?
Uma extrusora de rosca dupla paralela possui eixos de rosca paralelos e um diâmetro externo nominal constante ao longo da seção de processamento. A geometria do canal ainda pode mudar. A palavra "paralelo" não informa se os parafusos giram juntos ou em direções opostas, ou se a máquina se destina à composição ou extrusão direta do produto.
Nastaj e Wilczyński distinguem extrusão de parafuso duplo co-rotante e contra-rotativa em seusPesquisa de 2024 sobre aumento de escala de extrusão contra-rotativa. A discussão deles identifica o processamento de pó de PVC como uma importante aplicação contra-rotativa. Essa distinção de processo é o ponto de partida para uma comparação significativa.
Mantenha a tarefa de compra consistente
Para extrusão de mistura seca de PVC, compare as configurações cônicas e paralelas relevantes sob os mesmos requisitos do produto. Não transfira uma reivindicação de composição co-rotativa de alta velocidade para uma máquina de tubos contra-rotativa simplesmente porque ambas possuem parafusos paralelos. Se sua tarefa é a produção de compostos, use nosso amploguia de seleção de materiais e sistemas de extrusãopara estabelecer o processo primeiro.
Para uma nova linha, o fornecedor da máquina deverá definir toda a configuração operacional. Para componentes de reposição, começamos pela máquina instalada e seus desenhos. Uma cotação de parafuso e barril não pode, por si só, estabelecer se uma arquitetura de máquina diferente é adequada.
Como a geometria, a distância central e os tamanhos do modelo diferem
A distinção geométrica útil é onde o material tem espaço e onde a montagem deve caber. No arranjo cônico convencional, o diâmetro e a separação dos eixos do parafuso variam ao longo do comprimento de processamento. Num arranjo paralelo, os eixos permanecem paralelos. Nenhuma das descrições especifica a profundidade do canal, a compressão local, a folga de trabalho ou a pressão completa.
Um par de diâmetro não é uma classificação de capacidade
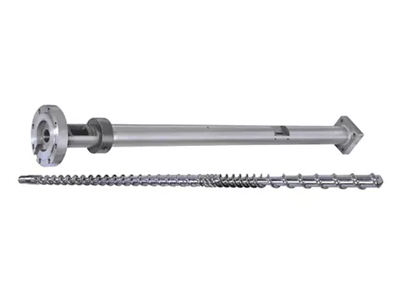
Nossolinha de canos cônicos de parafuso duplolista pares incluindo Φ65/Φ132 e Φ80/Φ156. Antes de encomendar confirme quais as extremidades que o desenho identifica e o comprimento de processamento associado. Não leia o segundo número como um diâmetro do tubo ou uma relação comprimento/diâmetro. L/D é adimensional; um diâmetro carrega uma unidade de comprimento.
OTambor de parafuso paralelo de tubo de PVClistas de páginas Φ45 a Φ150 mm e L/D 32 a 38, com personalização. Estas são as opções publicadas desse produto. Eles não estabelecem um tamanho cônico equivalente ou uma faixa de saída universal.
Inclua a unidade e o arranjo de suporte
Solicitaríamos o layout de saída da caixa de engrenagens, detalhes de conexão e envelope operacional permitido juntamente com o desenho da unidade de processamento. O espaço do rolamento ou um diâmetro da extremidade de alimentação maior não substituem uma especificação verificada de torque, velocidade e empuxo. Compare propostas completas em vez de inferir a capacidade mecânica de uma fotografia.


Extrusora de rosca dupla cônica vs paralela: uma comparação igual
Ambas as configurações merecem avaliação quando propostas para a mesma obra de PVC. Suas vantagens potenciais só se tornam úteis depois que o fornecedor identifica o perfil real da rosca, o arranjo de alimentação, o acionamento e as condições operacionais. Usaríamos a tabela a seguir para comparar propostas, em vez de atribuir um vencedor universal para cada linha.
| Decisão | Configuração cônica | Configuração paralela | Provas a solicitar |
|---|---|---|---|
| Ingestão de materiais | Verifique a geometria da extremidade de alimentação e a ingestão utilizável com a mistura de pó pretendida. | Verifique a abertura de alimentação, o perfil do canal e o sistema de alimentação para a mesma mistura. | Forma de alimentação, densidade aparente e registro estável de taxa de alimentação. |
| História de fusão e térmica | Avalie a mudança de geometria com controle de velocidade, preenchimento e temperatura. | Avalie o comprimento de processamento selecionado e a geometria do canal local. | Material definido, janela de processo e resultados do produto acabado. |
| Ventilação | Confirme a posição da ventilação e as condições do processo necessárias. | Confirme a posição da ventilação e a tarefa de aumento de pressão a jusante. | Observações experimentais e condições acordadas do sistema de ventilação. |
| Pressão e carga de acionamento | Use os limites reais da unidade e da unidade de processamento. | Use os limites reais da unidade e da unidade de processamento. | Envelope operacional aprovado pelo fornecedor e serviço de matriz. |
| Faixa de saída | Confirme a saída aceita nos tamanhos de produto necessários. | Confirme a saída aceita com os mesmos limites de qualidade. | Pontos de produção mínimos e máximos estáveis. |
| Energia | Meça o ponto operacional candidato. | Meça o ponto operacional candidato. | kWh por kg aceito, com limite e período de tempo definidos. |
| Desgaste e substituição | Inspecione as peças correspondentes e as condições de ajuste permitidas. | Inspecione ambos os parafusos e ambos os furos do cano. | Mapa de desgaste posicionado e escopo de substituição. |
| Investimento | Inclui instalação, auxiliares e a gama de produção necessária. | Incluir o mesmo escopo do projeto. | Cotações detalhadas com exclusões e termos de aceitação equivalentes. |
No resumo de seucomparação de extrusão paralela e cônica, S. Seifert avalia a configuração, o tempo de residência e o cisalhamento em relação aos usos finais do PVC. Isso apoia uma comparação específica do processo; ele não fornece um corte universal no tamanho do tubo ou uma porcentagem de economia de energia para uma nova compra.
Como a sua formulação de PVC muda a decisão
Comece a especificação com o que entra na máquina e o que deve sair da matriz. “PVC rígido” é demasiado amplo para comparar duas propostas. Solicitaríamos o grau de resina, tipo de enchimento e carregamento, estabilizador e sistema de lubrificação, conteúdo reciclado, forma de alimentação e método de preparação. Registre a revisão da receita para que o teste e a cotação descrevam o mesmo material.
Mantenha as unidades de composição explícitas
Uma carga em phr significa partes por cem partes de resina, e não uma porcentagem em peso de todo o composto. Como um exemplo simples de composição, 100 partes em massa de resina mais 50 partes de carga, sem outros ingredientes, contêm 50 ÷ 150 = 33,3% de carga por massa total. Adicionar outros ingredientes altera essa porcentagem. Esta aritmética não estabelece um carregamento seguro para nenhuma das máquinas.
Pergunte como a consistência da alimentação será avaliada. Uma mudança na densidade aparente ou na preparação da ração deve ser registrada em vez de ocultada atrás de um nome de polímero inalterado. Se um fornecedor recomendar geometria diferente, exija uma explicação vinculada à condição do material identificado e à tarefa de produção.
Defina uma janela útil de fusão e ventilação
Nastaj e Wilczyńskiestudo de extrusão contra-rotativatrata a temperatura, o desenvolvimento da fusão e o rendimento como objetivos de escala acoplados. Ele também descreve fluxos de vazamento em sistemas entrelaçados. Portanto, não inferiríamos o processo completo a partir de um volume de canal vazio, nem especificaríamos a velocidade da rosca sem considerar o desenvolvimento do material ao longo da unidade.
Combine quais leituras de pressão e temperatura do material serão feitas, onde serão feitas e como as amostras do produto serão associadas a essas leituras. Os pontos de ajuste do barril por si só não fornecem esse registro. Uma janela operacional útil identifica as condições pelas quais o produto necessário passa, e não apenas onde a máquina continua funcionando.
Use testes de produto dentro de seu escopo real
ASTM D2152-23aborda a adequação da fusão em tubos de PVC rígido e conexões moldadas por imersão em acetona. Suas limitações publicadas dizem que não é possível distinguir a degradação térmica da fusão adequada e não substitui outros testes físicos ou químicos. Não é um certificado geral de qualidade do produto. Qualquer teste de solvente aplicável deve ser realizado por pessoal qualificado e pelos controles de segurança exigidos.
Para um projeto relevante de tubo de pressão de PVC-U de parede sólida,ISO 1452-2:2009especifica características do tubo e parâmetros de teste associados. Não seleciona a geometria do parafuso. Combine o padrão do produto, a edição e os requisitos de mercado aplicáveis antes de decidir o que constitui a produção aceita.
Dimensione a extrusora em torno da produção vendável
A meta de produção deve vir do cronograma do produto. Solicitaríamos a faixa de saída necessária, não apenas o tubo maior ou o número de catálogo mais alto. Uma linha que atenda a um ponto de alto rendimento ainda pode precisar de uma revisão separada para produtos menores, operação mais lenta ou formulação diferente.
Traduza a velocidade da linha em fluxo de massa
Para um produto contínuo, multiplique a massa real por metro pela velocidade da linha e converta minutos em horas. Use o peso do produto especificado ou uma medida verificada. Não assuma uma densidade genérica ou espessura de parede ao calcular uma necessidade real de compra.
Fluxo de produto necessário (kg/h) = massa por metro (kg/m) × velocidade da linha (m/min) × 60
Para um tubo ilustrativo pesando 2,0 kg/m a 3,0 m/min, a meta é 360 kg/h. A 4,0 m/min, o mesmo produto necessita de 480 kg/h. Estas são informações de planejamento presumidas, e não resultados do ensaio Nanhaiya. Nenhum dos cálculos nos diz se uma determinada máquina cônica ou paralela atenderá aos requisitos de qualidade.
Verifique o resto da linha
Revise a mistura e a preparação da alimentação a montante e, em seguida, a calibração, o resfriamento, o transporte e o corte a jusante. Solicite aos fornecedores responsáveis dos equipamentos que confirmem os pontos de produção propostos. Se uma seção de resfriamento existente suportar apenas a velocidade atual do produto, aprovar mais saída da extrusora não aprova uma velocidade de linha mais alta.
O serviço de pressão também pertence à comparação. A troca do produto ou da matriz pode alterar a tarefa da máquina mesmo quando o kg/h desejado permanece o mesmo. Registre as ferramentas e os locais de medição em cada ponto de produção para que a declaração de capacidade permaneça interpretável.
Comparar uma gama de produção
Selecionaríamos a configuração que pode demonstrar a faixa necessária com um produto aceitável e, em seguida, compararíamos seus custos. Não adicione uma porcentagem de segurança arbitrária e chame a máquina selecionada. Qualquer capacidade de reserva deve corresponder a um produto, serviço ou requisito operacional futuro definido que o fornecedor tenha revisado.
Compare energia, desgaste e custo operacional total
A classificação do motor é uma especificação de capacidade, não uma conta de energia medida. Para uma comparação útil do consumo de energia da extrusora de rosca dupla, defina o que o medidor inclui: acionamento e aquecedores, a extrusora completa ou a linha inteira. Mantenha esse limite inalterado e indique se a produção inicial e a produção rejeitada estão incluídas.
Divida a energia por produto aceito
Energia específica (kWh/kg aceita) = energia medida durante o intervalo ÷ massa do produto aceita durante o mesmo intervalo
O seguinte exemplo de uma hora é hipotético. Ambos os candidatos usam os mesmos critérios de aceitação de produto e limite de medidor de energia. Mostra por que o rendimento bruto e a eficiência da produção aceita podem levar a conclusões diferentes.
| Exemplo de planejamento de uma hora | Candidato A | Candidato B |
|---|---|---|
| Energia dentro do limite declarado | 100 kWh | 120 kWh |
| Massa bruta do produto | 500kg | 600kg |
| Massa de produto aceita | 480kg | 540kg |
| Energia por kg bruto | 0,200 kWh/kg | 0,200 kWh/kg |
| Energia por kg aceito | 0,208 kWh/kg | 0,222 kWh/kg |
B entrega mais material aceito no intervalo; A usa menos energia por quilograma aceito. Isso é uma troca de compra, e não uma evidência de que qualquer uma das geometrias ganhe. Indique a taxa de produção demandada e repita a comparação nos pontos operacionais relevantes para o cronograma de produção.
Especifique a proteção contra desgaste separadamente
NossoPágina de produto cônico de placa de PVClista 38CrMoAlA e opções de nitretação ou tratamento bimetálico. Essas escolhas não estabelecem um multiplicador de vida útil. Especificaríamos as superfícies de trabalho, o sistema de materiais e os requisitos de inspeção em relação à formulação real e ao local de desgaste, em vez de selecionar apenas uma etiqueta de liga.
Inclua material rejeitado, tempo de troca, manutenção planejada e escopo de substituição na comparação de custos. Use registros operacionais reais ou estimativas claramente identificadas para esses insumos. Um preço de compra mais baixo não responde se o conjunto proposto atende à faixa de produção ou se adapta ao equipamento instalado.
Como escolher uma extrusora de dupla rosca para sua aplicação de PVC
Nossa recomendação é manter ambas as geometrias na lista quando nenhuma delas ainda tiver sido descartada por processos ou evidências mecânicas. Em seguida, remova as configurações inadequadas usando o aplicativo real. "Tubo", "perfil" e "placa" identificam famílias de produtos, e não especificações completas de extrusão.
Extrusão de tubo de PVC
Publicamos tanto umTambor de parafuso cônico para tubo de PVCe umTambor de parafuso paralelo de tubo de PVC. Esse é um motivo para comparar configurações, não uma promessa de que cada tamanho se adapta a cada tubo. Comece com as dimensões do produto, formulação, pressão e pontos de saída estáveis necessários.
A página de tubos cônicos inclui faixas de aplicação de 16 a 63 mm, 50 a 110 mm e 90 a 160 mm. Esses números descrevem as aplicações de tubos listadas. Eles não são diâmetros de parafuso e não estabelecem um tamanho máximo universal de tubo para máquinas cônicas.
Perfis e placas
Para um perfil, inclua o desenho da seção, peso por metro, disposição de calibração e requisitos de aceitação dimensional. Para uma placa, identifique se ela é sólida ou espumada e defina a espessura aceita, densidade quando relevante, requisitos superficiais e dimensionais. Uma mudança na construção do produto merece uma nova revisão do processo.
NossoGuia de especificações de parafusos para placa de espuma de PVCcobre o resumo da substituição com mais detalhes. Manteríamos essa revisão específica da aplicação separada de uma comparação geral de geometria. Os compósitos de madeira à base de PVC também precisam de revisão de formulação própria; não transfira uma conclusão de um compósito à base de PE ou PP apenas porque ambos os produtos são chamados de WPC.
Quando reabrir a escolha
Revisite a especificação quando a receita, a forma da ração, a meta de qualidade ou a programação do produto mudarem. Para um processo existente inalterado, uma substituição correspondente corretamente deve ser avaliada antes de propor uma conversão de máquina. Para uma tarefa de produção ampliada, peça ao fornecedor da máquina que revise a linha completa em vez de prometer a mudança apenas através da geometria do parafuso.
Se uma linha cônica existente já cobre a qualidade e a faixa de produção exigidas, avaliaríamos primeiro uma substituição cônica correspondente e não venderíamos uma conversão paralela como uma atualização automática. O mesmo raciocínio se aplica a uma linha paralela satisfatória. Para uma nova tarefa de produção, selecione a configuração com adequação demonstrada à aplicação; um preço de compra mais elevado ou um diâmetro nominal maior não é essa demonstração.
Você pode substituir ou converter o parafuso e o cilindro existentes?
Um cilindro de parafuso duplo cônico e um cilindro de parafuso duplo paralelo não são conjuntos intercambiáveis. Antes de discutir a conversão, faça uma revisão completa da máquina. O arranjo de saída da caixa de engrenagens, as conexões do eixo, a montagem do cilindro e o layout da unidade de processamento pertencem a essa revisão, juntamente com as interfaces de alimentação, ventilação, aquecimento e resfriamento.
Antes de recomendar uma geometria de parafuso diferente
Quando analiso um problema de extrusão de PVC, minha primeira pergunta é se estamos restaurando o processo original ou solicitando que a máquina faça um trabalho diferente. A substituição de componentes desgastados e o aumento da capacidade de produção exigem evidências diferentes. Eu não recomendaria alternar entre parafusos cônicos e paralelos simplesmente porque a linha ficou instável.
Se a produção oscilar, começo solicitando a revisão da formulação, condições de alimentação, registros operacionais e resultados da inspeção do produto acabado. Quero que pressão, temperatura, velocidade da rosca e saída aceita sejam registradas no mesmo período. Comparar o pico de produção de ontem com a média de hoje pouco me diz se o material ou produto mudou.
A seguir, reviso a configuração mecânica. O pacote de desenhos deve identificar a direção de rotação, a geometria do parafuso, a distância central, as conexões de acionamento e as interfaces do cilindro. Para uma montagem de substituição, também preciso de medidas vinculadas às posições nomeadas em ambos os parafusos e nos furos do cilindro. O número do modelo é uma referência inicial, não uma permissão de fabricação.
Separo então as ações possíveis. Um problema de alimentação precisa de uma investigação alimentar. A suspeita de desgaste precisa de um relatório de inspeção correspondente. Uma formulação alterada requer uma revisão do processo. Se a produção pretendida aumentou, o equipamento de refrigeração, transporte e corte deve entrar na discussão antes de eu recomendar uma unidade de processamento maior.
Antes de um pedido prosseguir, eu concordaria com dois estágios de aceitação: ajuste mecânico e desempenho de produção. A primeira verifica se a montagem corresponde à máquina; a segunda verifica se o material acordado produz um produto aceitável sob condições definidas. Manter essas decisões separadas dá ao comprador um caminho mais claro desde o problema original até uma especificação de substituição defensável.
Não trate o ajuste como um reparo de desgaste universal
Qualquer ajuste axial deve seguir os procedimentos e limites permitidos pelo fabricante da máquina. Não mova um conjunto cônico apenas até que a saída pareça estar se recuperando. Para inspeção e remoção de parafusos, utilize os procedimentos de isolamento, resfriamento e elevação aprovados pela planta com pessoal qualificado. Nossofolga de parafuso duplo paralelo e guia de desgasteexplica como organizar um registro de medição correspondente.
O que você deve enviar para uma solicitação de cotação e um teste de produção?
Por que eu não aprovaria uma substituição apenas com base nos números de catálogo
Quando comparo as opções de cano de parafuso cônico e paralelo publicadas pela Nanhaiya, primeiro separo os formatos de especificação. A faixa cônica inclui pares de diâmetros como Φ65/Φ132 e Φ80/Φ156. Estas entradas de catálogo identificam configurações candidatas; eles não estabelecem produção equivalente ou intercambialidade com outro conjunto.Especificações cônicas Nanhaiya
A página de cilindro de parafuso paralelo para tubo de PVC publica uma faixa de diâmetro de Φ45 a Φ150 mm e uma relação L/D de 32 a 38, com personalização disponível. Esses números descrevem a oferta de produtos, não todas as extrusoras de dupla rosca paralelas.Especificações paralelas do tubo de PVC Nanhaiya
Uma configuração paralela de 65 mm, portanto, não pode ser tratada como uma substituição para um conjunto cônico 65/132 porque ambas as descrições contêm “65”. Nem eu interpretaria o segundo diâmetro cônico como uma relação L/D ou um diâmetro de tubo acabado.
Minha conclusão desta revisão de especificações é que o catálogo pode ajudar a selecionar produtos, mas não pode aprovar uma conversão. Antes de recomendar uma montagem, eu exigiria a configuração da máquina, desenhos de interface, formulação e meta de produção. Eu separaria então a compatibilidade dimensional do desempenho do processo que ainda precisa de verificação.
Isso dá ao comprador um resultado concreto da comparação: uma revisão de desenho definida e um escopo de teste, em vez de uma promessa não comprovada de que a alteração da geometria do parafuso aumentará a produção ou reduzirá o consumo de energia.
Preparar e validar uma especificação comparável
-
Defina o produto e a formulação
Identifique o desenho do produto, a revisão da receita, a forma da alimentação e os requisitos de qualidade aplicáveis. Registre o carregamento do enchedor com suas unidades e inclua a linha de produtos pretendida.
-
Confirme as restrições de linha
Indique os pontos de saída aceitos necessários e identifique as condições de alimentação, acionamento, ferramental, resfriamento, transporte e corte que devem suportá-los.
-
Verifique a máquina e os desenhos
Forneça a identidade da máquina, arranjo de rotação, desenhos de parafusos e cilindros, conexões de acionamento, interfaces de montagem e medições de desgaste posicionadas para peças de reposição.
-
Defina cada configuração candidata
Peça ao fornecedor para identificar geometria, materiais, superfícies de trabalho, auxiliares relevantes e exclusões de cotação. Separe o escopo do componente de quaisquer alterações completas da máquina.
-
Concordar com as condições e registros do teste
Fixe o material, produto, período de amostragem e limite de energia. Registre velocidade, pressões e temperaturas em locais nomeados, produção bruta e aceita, rejeições, condições de ventilação e resultados de testes de produtos.
-
Aceite ajuste mecânico e produção separadamente
Verifique a montagem fornecida em relação ao desenho aprovado e, em seguida, avalie a produção em relação aos critérios de qualidade e produção acordados. Mantenha os dois registros de aceitação vinculados à configuração testada.
Envie a Nanhaiya um resumo de parafuso e cano de PVC
Para componentes cônicos ou paralelos, envie informações da máquina, formulação, desenho do produto e registros atuais de produção. Indique se você precisa restaurar um processo existente ou avaliar uma tarefa alterada, para que a proposta do componente atenda à tarefa correta.
Máquinas plásticas Co. de Zhoushan Nanhaiya, Ltd.
E-mail:info@nhyscrew.com
Localização: Distrito de Dinghai, Zhoushan, Zhejiang, China.
Perguntas frequentes
As extrusoras de dupla rosca paralelas estão sempre co-rotativas?
Não. Paralelo descreve a geometria do eixo do parafuso, enquanto co-rotação e contra-rotação descrevem o movimento. Especifique ambos os campos ao comparar equipamentos. Para esta tarefa de seleção de PVC, a configuração relevante e a taxa de extrusão direta devem ser estabelecidas antes de usar as reivindicações de capacidade, mistura ou energia de outro tipo de máquina de parafuso duplo.
Uma extrusora cônica de dupla rosca é sempre melhor para PVC?
Não. Uma formulação de PVC e um requisito de produto não selecionam uma geometria por si só. Compare as configurações cônicas e paralelas propostas sob condições acordadas de alimentação, qualidade e produção. Para uma substituição, a máquina instalada e as interfaces aprovadas restringem a escolha antes que uma comparação de processos possa aprovar uma arquitetura diferente.
Qual projeto usa menos energia por quilograma?
O rótulo da geometria não estabelece a resposta. Meça a energia e a massa aceita do produto no mesmo intervalo, usando um limite de equipamento declarado. Compare os pontos operacionais necessários para o cronograma de produção. Uma máquina pode fornecer mais kg/h aceitos enquanto usa mais kWh por quilograma aceito naquele ponto.
Um parafuso cônico e um cilindro podem substituir um conjunto paralelo?
Eles não são conjuntos intercambiáveis. Uma conversão requer revisão da arquitetura da máquina, das saídas da caixa de engrenagens, das conexões do eixo, da montagem e das interfaces do processo. Para um pedido de substituição normal, especifique um conjunto correspondente para a máquina instalada. Não aprove a conversão de um número de modelo de catálogo ou valor de diâmetro compartilhado.
O que um número de modelo como 65/132 lhe diz?
Nanhaiya lista Φ65/Φ132 como um par cônico de diâmetro de parafuso e cilindro. Confirme os locais das dimensões e complete a geometria no desenho. A designação por si só não estabelece comprimento de processamento, direção de rotação, saída, tamanho do tubo ou intercambialidade. O segundo diâmetro não é uma relação L/D adimensional.
Que informações são necessárias para comparar as duas configurações?
Fornecer a revisão da formulação, forma de alimentação, desenho do produto, requisitos de qualidade e faixa de saída aceita necessária. Inclua a configuração da máquina e as interfaces para trabalhos de substituição. Peça a cada fornecedor que indique o escopo do equipamento proposto e as condições de teste e, em seguida, compare o ajuste mecânico, a aceitação do produto e o custo operacional como decisões separadas.