Notícias

Notícias da indústria

Parafuso de moldagem por injeção de nylon preenchido com vidro: especifique o sistema de desgaste, não apenas o diâmetro30 2026-09

Parafuso de moldagem por injeção de nylon preenchido com vidro: especifique o sistema de desgaste, não apenas o diâmetro

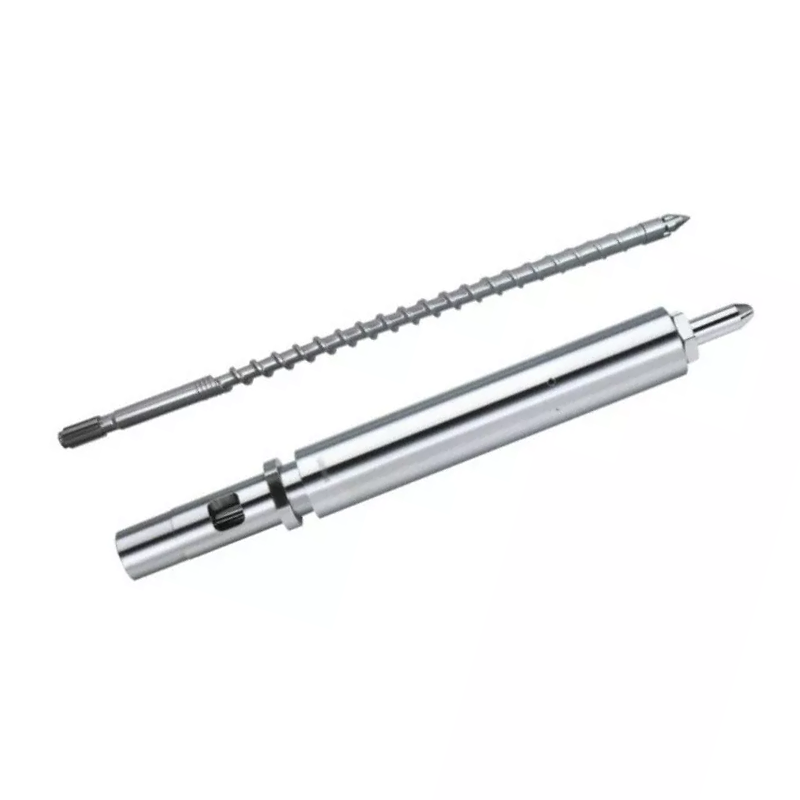
Para moldagem por injeção de náilon com enchimento de vidro, comece com o grau exato de PA e o conteúdo de fibra de vidro. Nanhaiya lista parafusos de injeção 38CrMoAlA temperados e revenidos para plásticos reforçados contendo até 30% de fibra de vidro, incluindo PA-GF. Suas páginas de produtos também descrevem nitretação e reforço de liga de níquel-tungstênio para áreas de parafusos e cilindros propensas ao desgaste. Selecione a geometria e o sistema de superfície em relação à operação real e, em seguida, verifique o furo do cilindro e a ponta do parafuso ou o anel de verificação antes de aceitar uma substituição. Minha regra do lado da fábrica é simples: um valor de dureza não resgata uma geometria incorreta e um parafuso novo não resgata um vazamento na extremidade frontal. Coloque todas as três interfaces no desenho e todos os três comportamentos no plano de teste.
Parafuso de moldagem por injeção mutante vs gradual: como escolher o perfil de compressão30 2026-09

Parafuso de moldagem por injeção mutante vs gradual: como escolher o perfil de compressão

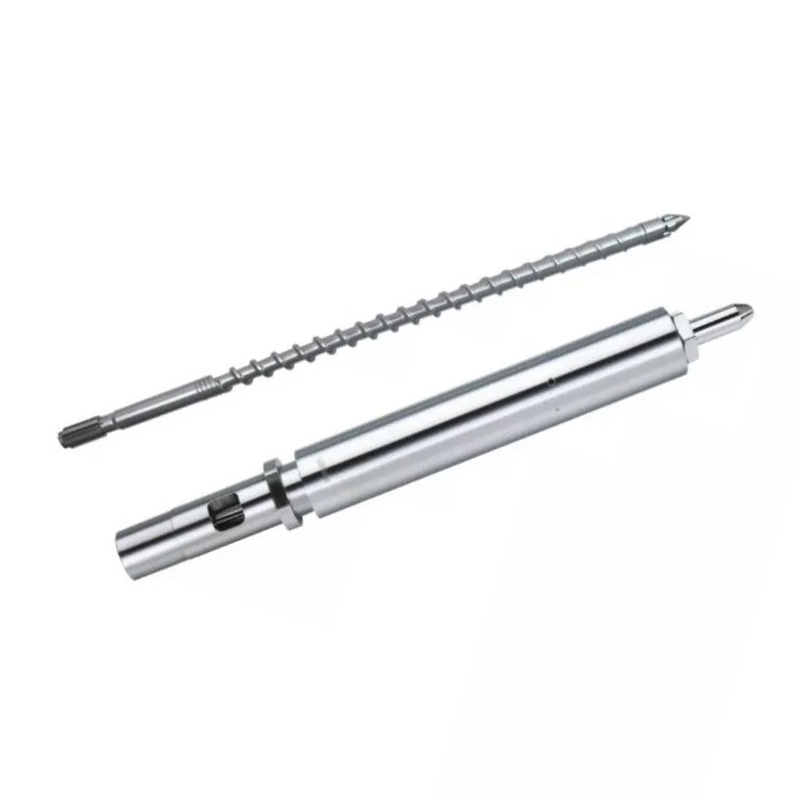
Escolha uma rosca de moldagem por injeção mutante ou abrupta como ponto de partida para materiais cristalinos ou semicristalinos que se beneficiam de rápida compressão e fusão. Nanhaiya lista PE, PP, PA, POM e PTFE. Sua seção de compressão mutante ocupa cerca de 5% a 15% do comprimento total do parafuso. Escolha um parafuso gradual como ponto de partida para materiais amorfos ou sensíveis ao calor que precisam de uma transição mais suave. Nanhaiya lista PVC rígido, PS, PC, PSU e ABS. Sua seção de compressão gradual normalmente ocupa 40% a 60% do comprimento total, sendo cerca de 50% descrito como típico. Confirme qualquer uma das opções com a classe real, carga, umidade, uso de granalha, tempo de recuperação, condição de fusão e aceitação da peça moldada.
Como especificar um parafuso único de alta velocidade para extrusão de PE e PP30 2026-09

Como especificar um parafuso único de alta velocidade para extrusão de PE e PP

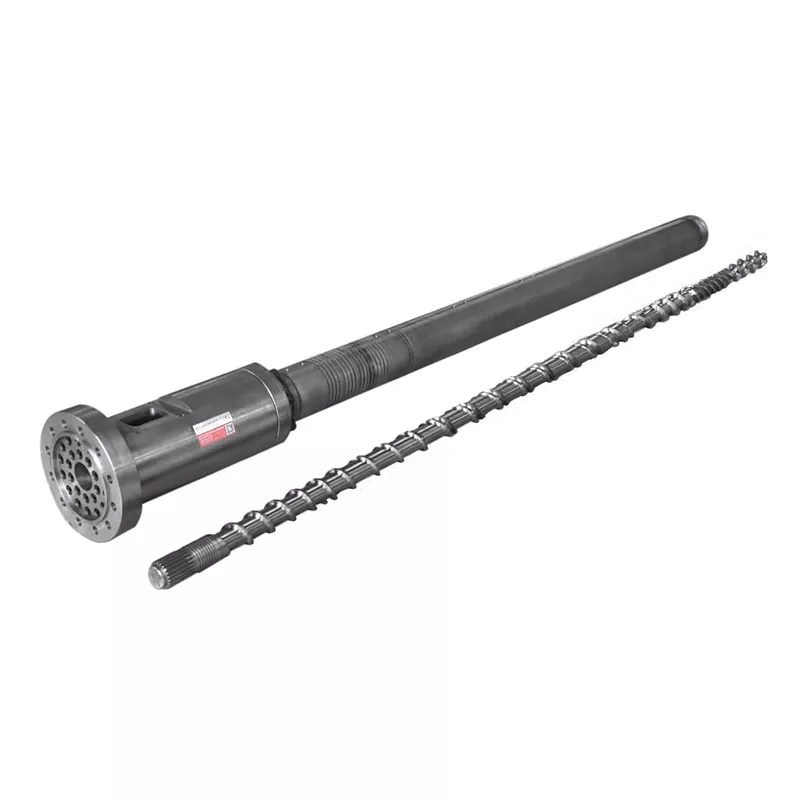
Especifique um parafuso único de alta velocidade PE ou PP pelo material real, produção vendável, produto e matriz, velocidade da superfície do parafuso, janela de temperatura de fusão, pressão, serviço do motor e da caixa de engrenagens, capacidade de resfriamento, ambiente de desgaste e método de aceitação. Não compre apenas com base no diâmetro e na rotação máxima. A Nanhaiya publica nove modelos de parafuso único de NHY20 a NHY150, com faixas de produção de 3 a 1.300 kg/h e faixas de velocidade de 10 a 150 rpm em toda a família. Seu produto de alta velocidade PE e PP utiliza geometria de parafuso otimizada, uma caixa de engrenagens de alto torque, tambores de ranhura de alimentação especiais e construção em liga resistente ao desgaste. Transforme cada objetivo do projeto em um ponto de teste estável usando resina, matriz, janela de qualidade e limite de medição elétrica nomeados.
Como especificar um único parafuso para plásticos com enchimento de vidro, com enchimento de minerais e reciclados30 2026-09

Como especificar um único parafuso para plásticos com enchimento de vidro, com enchimento de minerais e reciclados

Para especificar uma rosca única resistente ao desgaste, envie a resina e classe exatas, tipo e porcentagem de carga ou fibra, conteúdo reciclado, contaminação, forma de alimentação, umidade, condição de teste MFR ou MVR, rendimento necessário, velocidade da rosca, carga do motor, pressão de fusão, temperatura, horas de operação e o mapa de desgaste atual. Em seguida, selecione a superfície pelo local do dano. A Nanhaiya oferece substratos 38CrMoAlA, SACM645, 42CrMo e aço forjado, com nitretação iônica profunda, proteção PTA na parte superior e nas laterais do voo, além de opções de carboneto de tungstênio e superfície à base de níquel. O parafuso proposto deve ser verificado com o cilindro correspondente, pois uma nova superfície dura não pode corrigir um furo aumentado ou desalinhado.
Guia de compra da caixa de engrenagens da extrusora de plástico: combine torque, proporção e interface da máquina30 2026-09

Guia de compra da caixa de engrenagens da extrusora de plástico: combine torque, proporção e interface da máquina

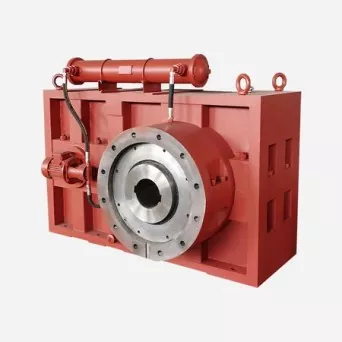
Para comprar uma caixa redutora para extrusora de plástico, especifique a potência do motor e a velocidade nominal, a faixa de velocidade necessária do parafuso, o torque contínuo e de pico, a quantidade e a rotação do parafuso, o material e a saída, as horas de operação, as interfaces do eixo de entrada e saída, a posição de montagem, a carga axial, a lubrificação, o resfriamento e o teste de aceitação. A potência do motor por si só não é uma especificação da caixa de velocidades. Duas linhas com o mesmo motor podem impor diferentes funções de torque, calor, choque, sincronização e rolamento. O desenho assinado deve identificar o eixo do lado do motor e o eixo do lado do parafuso, suas velocidades, sentidos de rotação, relação, pontos de referência de montagem e todas as conexões necessárias para a instalação.
Guia de compra do flange do cilindro da extrusora: especifique a interface antes de fazer o pedido15 2026-09

Guia de compra do flange do cilindro da extrusora: especifique a interface antes de fazer o pedido

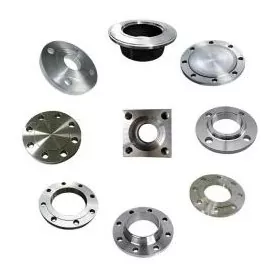
Para comprar um flange de barril de extrusora, envie um desenho controlado que identifique o furo, diâmetro externo, espessura, registro de localização, padrão de parafuso, face de vedação, material, tratamento de superfície e peças correspondentes. Adicione a base real de temperatura e pressão, modelo da extrusora ou cabeçote, quantidade e requisitos de inspeção. Não solicite um flange de máquina personalizado apenas com as palavras "ANSI", "DIN", "JIS" ou "PN16". Essas referências podem definir um flange de tubo padrão somente quando a designação padrão completa e a base de serviço forem declaradas. Uma conexão de extrusora geralmente precisa de seu próprio desenho de interface, mesmo quando um lado segue um padrão de flange reconhecido.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar