Notícias

Notícias da indústria

Linha de pelotização de parafuso único versus linha de pelotização de parafuso duplo paralelo: qual se adapta ao seu material?09 2026-09

Linha de pelotização de parafuso único versus linha de pelotização de parafuso duplo paralelo: qual se adapta ao seu material?

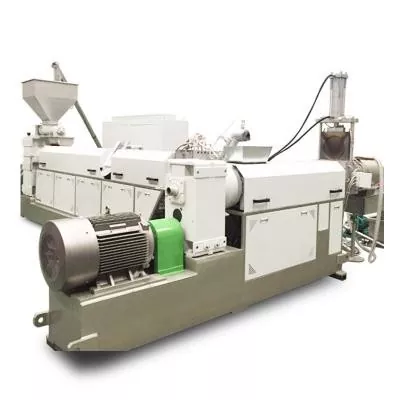
Escolha uma linha de pelotização de rosca única quando a matéria-prima já estiver próxima da formulação final e as principais tarefas forem transporte estável, fusão, filtração do fundido, geração de pressão e corte de pellets. É um ponto de partida prático para moagem consistente de PE ou PP, repeletização simples, trabalho de laboratório e produção de pequeno a médio porte. Escolha uma linha de pelotização de rosca dupla paralela quando a máquina precisar compor e pelotizar. É mais adequado para cargas, pigmentos, misturas de polímeros, masterbatch, plásticos modificados, múltiplos fluxos de alimentação e desvolatilização mais forte. Não compre a linha de parafuso duplo apenas porque sua produção listada é maior. Compre-o quando suas funções de processo corresponderem à formulação.
Parafuso planetário vs parafuso simples e duplo: quando vale a pena atualizar?31 2026-08

Parafuso planetário vs parafuso simples e duplo: quando vale a pena atualizar?

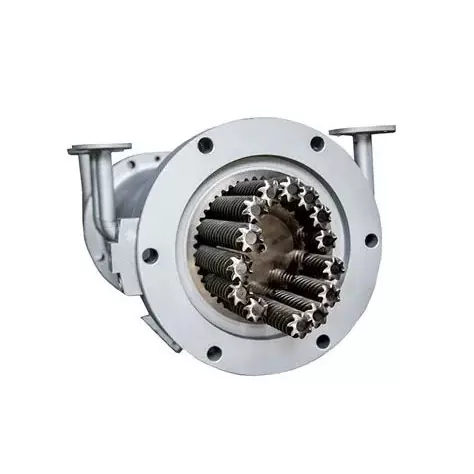
Escolha uma rosca planetária quando a formulação precisar de excelente mistura distributiva, ampla área de transferência de calor, ação de autolimpeza ou desgaseificação escalonada, especialmente com PVC sensível ao calor, compostos com alto teor de carga, elastômeros, adesivos e materiais compósitos. Fique com uma única rosca quando o processo estiver estável e precisar principalmente de fusão, transporte e pressão econômica. Escolha uma rosca dupla co-rotativa quando a prioridade for composição em alta velocidade, alimentação lateral flexível ou trabalho dispersivo mais forte. Se a matriz precisar de mais pressão do que a seção planetária pode fornecer, planeje o estágio de pressão a jusante antes de fazer o pedido.
Seleção da ponta do parafuso para moldagem por injeção: verifique o desgaste do anel, ajuste e lista de verificação de RFQ31 2026-08

Seleção da ponta do parafuso para moldagem por injeção: verifique o desgaste do anel, ajuste e lista de verificação de RFQ

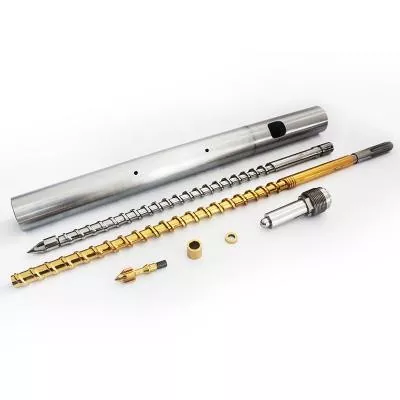
Escolha uma ponta de parafuso para moldagem por injeção com base em quatro fatores: o design da válvula de retenção, a interface exata do parafuso e do cilindro, a resina processada e o enchimento e o padrão de desgaste da montagem existente. O modelo da máquina por si só não é suficiente quando podem existir versões, reparos anteriores ou parafusos fora do padrão. Para um pedido de substituição, envie o desenho original quando disponível e, em seguida, verifique a rosca, o ressalto, o comprimento da ponta, o curso do anel, a sede, o diâmetro externo e as passagens de fusão em relação à máquina real. Uma boa citação começa com a geometria. O tratamento de material e superfície vem a seguir.
Parafusos simples nitretados vs bimetálicos: combine a superfície com a resina e o enchimento31 2026-08

Parafusos simples nitretados vs bimetálicos: combine a superfície com a resina e o enchimento

Escolha a nitretação quando uma superfície de aço tratada se adequar ao desgaste verificado, à corrosão e às condições dimensionais verificadas. Escolha um revestimento duro ou outra construção bimetálica quando o projeto precisar de uma liga diferente na área de maior desgaste. Para serviços severos, a melhor resposta pode ser um parafuso de superfície dura com um cilindro bimetálico compatível. Nenhuma opção é automaticamente superior. Comece com o modo de falha e, em seguida, aprove os materiais do parafuso e do cilindro, as localizações das camadas, a rota de processamento e os critérios de inspeção em conjunto.
Velocidade da rosca, temperatura de fusão e rendimento: por que uma configuração altera as outras31 2026-08

Velocidade da rosca, temperatura de fusão e rendimento: por que uma configuração altera as outras

O aumento da velocidade da rosca geralmente aumenta o fluxo de arrasto e a taxa na qual o material entra no processo, mas a relação não é ilimitada ou perfeitamente linear. Mais rpm também podem adicionar calor de cisalhamento, reduzir o tempo de residência e expor uma alimentação fraca ou seção de fusão. Altere uma variável controlada por vez, aguarde uma condição estável e compare a saída, o perfil de temperatura de fusão, a pressão, a carga do motor e a qualidade do produto. Pare quando um deles atingir o limite aprovado, mesmo que a unidade possa girar mais rápido.
Como limpar uma extrusora de parafuso único sem danificar o parafuso ou o cilindro28 2026-08

Como limpar uma extrusora de parafuso único sem danificar o parafuso ou o cilindro

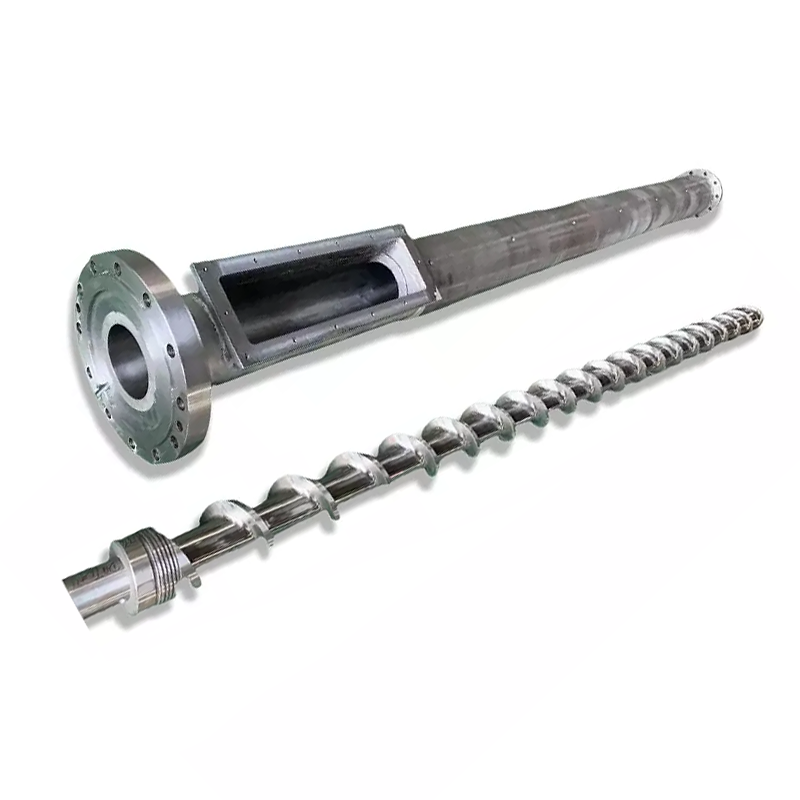
Use um método em camadas. Comece com o procedimento de purga aprovado pelo fornecedor do material e da máquina enquanto a extrusora permanece sob controle operacional normal. Se o resíduo retornar ou o parafuso precisar ser exposto, pare, isole e verifique a energia perigosa de acordo com o procedimento da planta. Para um parafuso removido, use ferramentas não prejudiciais aprovadas para componentes. A orientação da indústria recomenda ferramentas de latão, gaze de cobre e pano de algodão, e alerta contra raspadores de aço e aquecimento localizado da tocha. Inspecione as superfícies limpas antes de decidir que o problema é desgaste.
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar