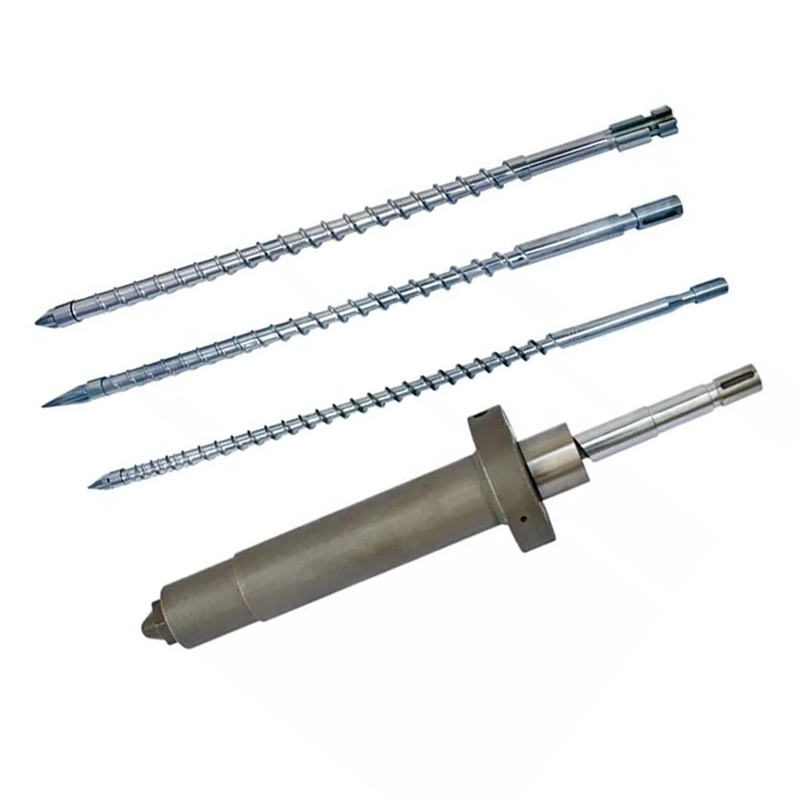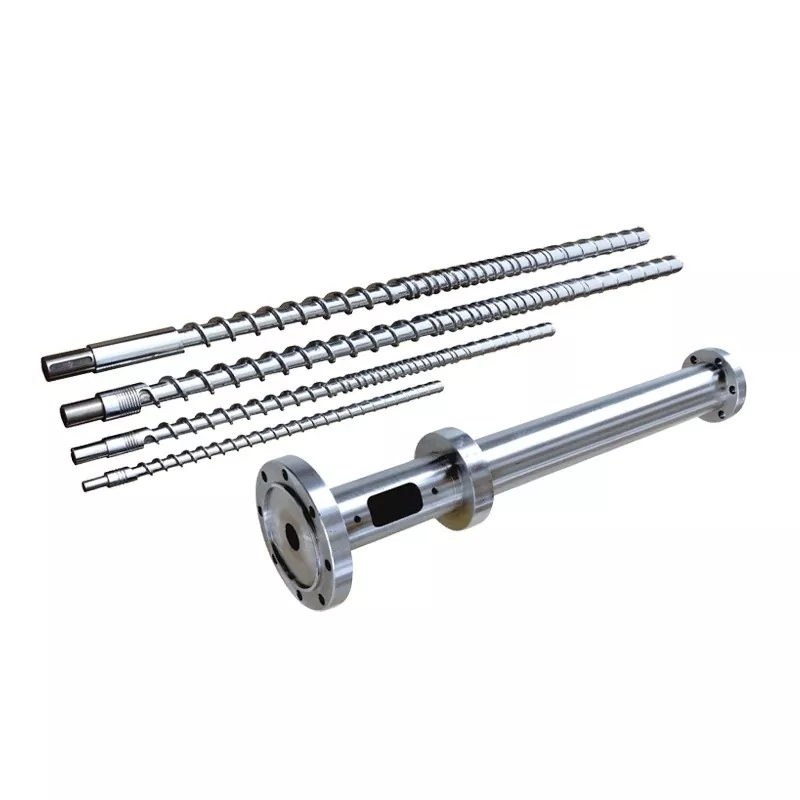
Uma ponta de rosca é pequena o suficiente para ser tratada como uma peça sobressalente, mas precisa o suficiente para decidir se cada disparo começa com o mesmo volume de fusão. Compre-o como um conjunto de fluxo e vedação combinado, não como uma ponta de metal roscada.


Resposta rápida
Escolha uma ponta de parafuso para moldagem por injeção com base em quatro fatores: o design da válvula de retenção, a interface exata do parafuso e do cilindro, a resina processada e o enchimento e o padrão de desgaste da montagem existente. O modelo da máquina por si só não é suficiente quando podem existir versões, reparos anteriores ou parafusos fora do padrão.
Para um pedido de substituição, envie o desenho original quando disponível e, em seguida, verifique a rosca, o ressalto, o comprimento da ponta, o curso do anel, a sede, o diâmetro externo e as passagens de fusão em relação à máquina real. Uma boa citação começa com a geometria. O tratamento de material e superfície vem a seguir.
A ponta do parafuso controla o fluxo em ambas as direções
Durante a recuperação do parafuso, a válvula de retenção abre e permite que o polímero fundido passe em direção à frente do parafuso. No início da injeção, ele fecha para que o movimento e a pressão da rosca atuem sobre a injeção, em vez de empurrar o fundido para trás ao longo da rosca.
É por isso que a ponta do parafuso, o anel de retenção e a sede pertencem ao processo e não apenas à manutenção.Tutorial de válvula anti-retorno da ENGELdescreve os mesmos dois estados operacionais e vincula o comportamento de fechamento diretamente à repetibilidade da injeção.
Nossa visão de fábrica:o erro mais caro na ponta do parafuso raramente é a diferença entre dois tipos de material. É uma peça que é rosqueada no parafuso, mas não se desloca, veda ou alinha corretamente. Um teste de ajuste bem-sucedido é mais valioso do que uma longa lista de adjetivos de vendas.
Escolha a montagem em torno da tarefa de moldagem
O projeto correto deve abrir livremente durante a recuperação, fechar de forma previsível durante a injeção e evitar restrições excessivas no caminho do fundido. Ele também deve sobreviver à carga abrasiva, adesiva e corrosiva da resina sem danificar suas superfícies de contato.
| Pergunta de compra | Por que muda a ponta do parafuso | O que enviar ao fornecedor |
|---|---|---|
| Qual resina está sendo moldada? | Viscosidade, lubricidade, sensibilidade à degradação e resistência à corrosão afetam as passagens de fluxo, o material e o tratamento de superfície. | Grau exato de resina, sistema de cores, retardador de chama e faixa de processamento normal. |
| A resina é reforçada ou preenchida? | Fibra de vidro, carga mineral e contaminação recuperada podem acelerar o desgaste abrasivo no anel, na sede e nas passagens de fusão. | Tipo de enchimento, percentual de peso e se muda por produto. |
| Quão preciso deve ser o tiro? | Peças de paredes finas, múltiplas cavidades e de peso estanque expõem pequenas alterações no fechamento e vazamento da válvula. | Peso da peça, contagem de cavidades, tolerância ao peso do injetor e dados de tendências recentes. |
| Qual é o estilo de válvula atual? | O anel deslizante, a esfera de retenção e outros designs têm diferentes áreas de fluxo, deslocamento e comportamento de fechamento. | Número da peça original, desenho, fotos e conjunto completo removido. |
| O parafuso já foi substituído antes? | Um modelo de máquina pode não identificar mais a rosca instalada, o comprimento da ponta ou a geometria da sede. | Desenho atual do parafuso e medições diretas, não apenas a placa de identificação da máquina. |
| Por que a peça está sendo substituída? | Uma rosca quebrada, um caminho de fluxo erodido e um anel com vazamento não apontam para a mesma ação corretiva. | Use fotos, sintomas de processos, histórico de manutenção e dimensões com falha. |
A Nanhaiya oferece padrões de rosca padrão e personalizados, além de opções de pontas de fluxo reverso para polímeros especiais. A parte selecionada pode ser combinada com umparafuso de moldagem por injeçãoou fornecidos como parte de um programa mais amplogama de peças sobressalentes para moldagem por injeção e extrusão.


Leia os sinais do processo antes de remover o conjunto
Um amortecimento variável, peso flutuante do disparo ou baixa repetibilidade da transferência podem indicar vazamento na válvula, mas nenhum deles prova isso sozinho. Mudanças de resina, instabilidade de alimentação, controle de temperatura, desgaste do cilindro, ar no fundido, configurações de pressão e condições do molde podem criar sintomas semelhantes.
A ENGEL recomenda verificar a válvula de retenção, o parafuso e o corpo de plastificaçãoquando a almofada derretida flutua. A mesma orientação de solução de problemas conecta a variação do amortecimento e do peso do injetor com as configurações do processo e o desgaste dos componentes.
| Sinal observado | Possível conexão com ponta de parafuso | Verifique antes de fazer o pedido |
|---|---|---|
| A posição da almofada varia de tiro para tiro | O anel pode fechar em um ponto diferente ou vazar após o assentamento. | Tendência da posição real, pressão e peso do tiro sob um processo estável. |
| O peso da peça varia enquanto as configurações permanecem fixas | O refluxo pode reduzir o volume efetivo entregue ao molde. | Exclua as causas de alimentação, temperatura, material e cavidade do molde. |
| Fotos curtas aparecem intermitentemente | A válvula pode não vedar repetidamente, especialmente após alterações de recuperação. | Compare a resposta de transferência e execute o teste de válvula aprovado pelo fabricante da máquina. |
| A recuperação fica restrita | Um anel danificado, depósito ou caminho de fluxo subdimensionado pode resistir ao fluxo de fusão direto. | Inspecione quanto a movimento livre, depósitos, escoriações e obstrução de passagem. |
| Manchas pretas seguem uma mudança material | Pontos mortos ou superfícies danificadas podem reter e liberar polímero degradado. | Inspecione todo o percurso do fundido, bico, frente do parafuso e procedimento de limpeza. |
| Ruído metálico ou retenção de anel | Escoriações, deformações, desalinhamentos ou materiais estranhos podem estar presentes. | Pare e inspecione de acordo com o procedimento de manutenção segura do fabricante da máquina. |
Depois que o conjunto for removido, examine o diâmetro externo do anel de retenção, ambas as faces finais, a superfície de assentamento, o corpo da ponta, as passagens de fusão e a rosca. UmArtigo técnico ARBURGidentifica abrasão, adesão e corrosão como mecanismos de desgaste e mostra que o desgaste no diâmetro do anel, na face final e na sede de vedação pode alterar o curso do anel e a estabilidade do amortecimento.
Não diagnostique um anel de retenção adicionando pressão de retenção até que a peça seja preenchida.Uma alteração na configuração pode ocultar o vazamento sem corrigi-lo. Obtenha uma linha de base estável, siga o método de teste aprovado pelo fabricante da máquina e inspecione o hardware antes de alterar a especificação de substituição.
Substitua uma peça somente quando as peças correspondentes ainda estiverem boas
Um anel de retenção pode ser substituído sozinho quando sua ponta correspondente e sede permanecerem dentro das dimensões aprovadas, as superfícies de vedação estiverem sólidas e o novo anel puder se mover livremente durante todo o seu percurso. Este é o reparo de menor custo, mas somente quando a inspeção o apoiar.
Substitua a ponta, o anel e a sede correspondentes quando diversas superfícies apresentarem desgaste, um anel estiver preso ou desgastado contra outro componente, as peças antigas tiverem sido misturadas nas máquinas ou não restarem dimensões originais confiáveis. Combinar uma nova peça de vedação com duas peças desgastadas pode criar um novo caminho de vazamento.
Nossa visão de fábrica:uma amostra desgastada é uma evidência, não um desenho mestre. Se copiarmos exatamente uma sede erodida, um anel encurtado ou uma rosca danificada, a nova peça poderá reproduzir o problema antigo com uma superfície mais limpa. Reconstruímos a relação pretendida a partir do desenho, dos componentes correspondentes e dos pontos de referência não usados.


Dados da ponta do parafuso para moldagem por injeção de Nanhaiya
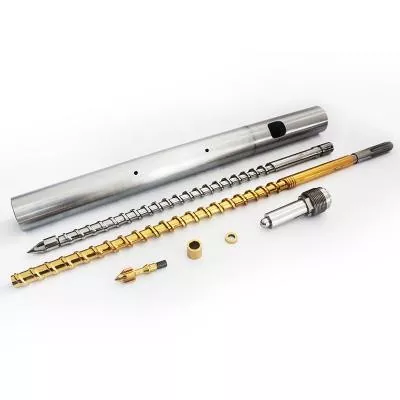
OPonta de parafuso para moldagem por injeção Nanhaiyaé construído como a interface entre o caminho de fusão do lado da rosca e do bico. Está disponível para diversos diâmetros de parafusos e marcas de máquinas injetoras, com roscas personalizadas e geometria de componentes para trabalhos de reposição.
| Especificação | Dados do produto Nanhaiya | Relevância de compra |
|---|---|---|
| Material base | D2 | Registre o material real nos documentos de cotação e inspeção. |
| Dureza | HRC45-62 | O valor selecionado deve corresponder ao tratamento térmico, resistência ao desgaste e materiais correspondentes. |
| Retidão | 0,02mm/m | A geometria e o alinhamento são importantes na interface frontal do parafuso. |
| Rosto blindado | Bimetálico | Fornece uma opção resistente ao desgaste em superfícies de trabalho expostas. |
| Configurações de fibra de vidro | 30% / 60% | Indique a porcentagem real de fibra de vidro e o grau de resina na RFQ. |
| Peso da peça | 1kg | Valor de referência da página do produto; o peso final segue a geometria aprovada. |
| Rota de fabricação | Usinagem CNC, tratamento térmico e polimento de precisão | Estas operações controlam a forma, a condição da superfície e o ajuste final. |
| Aplicativos padrão | Moldagem termoplástica PE, PP, ABS e PVC | Envie também dados de aditivos, corantes, conteúdo reciclado e enchimentos. |
Para a unidade completa de plastificação, a Nanhaiya também fabricaparafusos de moldagem por injeção mutantes, parafusos graduais da modelação por injeçãoe barris de reposição correspondentes. O adjacentebico de injeçãopode ser revisado ao mesmo tempo quando problemas de vazamento, alinhamento ou fluxo de fusão se estendem além da ponta do parafuso.
Dimensões que decidem se a peça caberá
Um fabricante de máquina e um modelo podem restringir a pesquisa, mas não podem substituir um desenho. As famílias de modelos podem usar vários tamanhos de unidades de injeção, e uma máquina pode já ter um parafuso de reposição diferente de sua construção original.
- Identifique o parafuso instalado.Registre o fabricante da máquina, modelo, designação da unidade de injeção, diâmetro do parafuso, informações de série e qualquer substituição anterior do parafuso.
- Defina o tópico completamente.Inclui diâmetro maior e menor, passo, direção da rosca, comprimento da rosca, posição inicial, relevo e localização do ressalto.
- Meça a pilha axial.Registre o comprimento total da ponta, comprimento do anel, comprimento da sede, deslocamento do anel e cada ressalto que controla a posição de fechamento.
- Meça interfaces radiais.Registre o diâmetro do corpo da ponta, o diâmetro externo e interno do anel, os diâmetros da sede, a referência do furo do cano e a folga de trabalho necessária.
- Mapeie o caminho de fusão.Mostre a contagem de canais, a largura da passagem, a profundidade da passagem, o perfil do nariz e qualquer raio que afete o fluxo ou a limpeza.
- Marque as superfícies de vedação e desgaste.Identifique quais faces entram em contato durante o fechamento e quais dimensões são medidas a partir de referências não usadas.
Não esconda a incerteza dentro de uma tolerância.Se a superfície antiga estiver desgastada, rotule o valor medido como uma dimensão desgastada real. Mantenha a dimensão final proposta separada. Essa distinção permite que a engenharia corrija a peça em vez de aprovar uma cópia precisa do dano.
Inspecione a substituição antes de entrar em produção
A inspeção recebida deve verificar a identidade, as dimensões e o movimento antes que o conjunto seja exposto ao calor e à pressão. Mantenha o desenho aprovado, o registro do material e o resultado da inspeção sob o mesmo número de peça.
- O número da peça e a revisão do desenho correspondem ao pedido de compra
- Os registros de material e tratamento térmico correspondem à cotação
- Os diâmetros críticos e comprimentos axiais estão dentro da tolerância do desenho
- Medidores de rosca ou verificações de acoplamento confirmam a conexão
- Verifique se o anel se desloca livremente sem oscilação ou emperramento visível
- O anel e a sede entram em contato com as superfícies de vedação pretendidas
- As passagens de fusão estão limpas, lisas e sem rebarbas
- Superfícies polidas não apresentam danos de manuseio ou defeitos de revestimento
- A direção de montagem e a ordem dos componentes são documentadas
- O peso de referência e a almofada do tiro são registrados após a instalação
Após a instalação, utilize um procedimento de inicialização aprovado e compare o processo com a linha de base mantida. Uma nova ponta pode alterar a recuperação, a resposta de descompressão ou o comportamento de fechamento da válvula, portanto, não presuma que todas as configurações antigas devem permanecer inalteradas.
O que a fábrica deve controlar
A qualidade da ponta do parafuso vem do relacionamento entre as peças. A concentricidade da rosca, a posição do ressalto, o deslocamento do anel, a geometria da face de vedação, o acabamento do caminho do fluxo e a condição do tratamento térmico devem trabalhar juntos. Um número impressionante de dureza não pode compensar um comprimento incorreto da pilha ou uma superfície de vedação áspera.
Nanhaiya'sequipamento de produçãoinclui serras CNC com erro de avanço igual ou inferior a 0,1 mm, tornos CNC para peças de até 6 m e equipamentos de perfuração e fresagem com precisão de posicionamento de 0,02 mm. A usinagem de cinco eixos é usada para voos irregulares e estruturas de flange especiais.

Para os compradores, a questão prática não é se um fornecedor possui uma máquina-ferramenta. Pergunte como o desenho é revisado, quais dimensões são inspecionadas, como o material e o tratamento térmico são rastreados e como o movimento do anel acabado é verificado. Nanhaiya fornece revisão de desenhos pré-venda e suporte técnico através de seusequipe de serviço.
Lista de verificação de RFQ para uma ponta de parafuso de substituição
Envie um pacote claro em vez de uma série de mensagens parciais. As informações a seguir permitem que o fornecedor decida se o trabalho é uma substituição padrão, um componente de engenharia reversa ou um redesenho.
- Fabricante da máquina, modelo, número de série e tamanho da unidade injetora
- Diâmetro do parafuso instalado e desenho do parafuso
- Número de peça original da ponta de parafuso e revisão do desenho
- Conclua a montagem antiga com as peças mantidas em ordem
- Fotos das faces frontal, lateral, rosca e vedação
- Dimensões de rosca, ressalto, anel, sede e passagem
- Grau de resina, tipo de carga e porcentagem de carga
- Corante, conteúdo reciclado e aditivos corrosivos
- Temperatura normal de fusão e tamanho de injeção
- Peso da peça, contagem de cavidades e variação aceita
- Tendência de amortecimento, transferência e recuperação antes da remoção
- Desgaste observado, modo de falha e quantidade necessária
Se o desenho estiver faltando, marque cada superfície medida e fotografe a configuração da medição. Não envie um único diâmetro externo e peça à fábrica para inferir a rosca, assentar e viajar a partir dele.
Perguntas frequentes
O que uma ponta de parafuso para moldagem por injeção faz?
O conjunto da ponta do parafuso possui uma válvula de retenção. Ele abre durante a recuperação da rosca para que o material fundido possa se mover na frente da rosca e, em seguida, fecha durante a injeção para limitar o refluxo e transferir a pressão para o molde.
Quais são os sinais de um anel de retenção ou ponta de parafuso desgastado?
Os sinais comuns do processo incluem uma almofada de fusão variável, peso de injeção inconsistente, baixa repetibilidade de pressão, disparos curtos após outras causas terem sido excluídas e uma resposta de transferência mais longa ou menos estável. Confirme o desgaste com um teste de vazamento controlado e inspeção dimensional.
Posso solicitar uma ponta de parafuso de reposição apenas por modelo de máquina?
O fabricante e o modelo da máquina são pontos de partida úteis, mas um pedido de substituição confiável também deve incluir o diâmetro do parafuso, dimensões da rosca e do ombro, comprimento da ponta, anel de verificação e dimensões da sede, caminho do fluxo, resina, conteúdo de enchimento, desenho e fotos nítidas.
Devo substituir apenas o anel de retenção ou o conjunto completo da ponta do parafuso?
Substitua apenas o componente desgastado quando a ponta correspondente, a sede e a rosca permanecerem dentro das dimensões e condições de superfície aprovadas. Substitua o conjunto correspondente quando várias superfícies de vedação estiverem desgastadas, as dimensões forem incertas ou a mistura de peças novas e antigas não puder produzir movimento e vedação confiáveis.
Qual material a Nanhaiya usa para pontas de parafusos de moldagem por injeção?
A Nanhaiya oferece pontas de parafuso para moldagem por injeção D2 com uma faixa de dureza publicada de HRC45-62, retilineidade de 0,02 mm/m e uma opção de face blindada bimetálica. A configuração final é compatível com a resina, carga, interface da máquina e resistência ao desgaste.
Uma ponta de parafuso mais dura sempre dura mais?
Não. A dureza é apenas uma parte do desempenho contra desgaste. A química da liga, o tratamento térmico, a resistência à corrosão, os materiais correspondentes, o acabamento superficial, o alinhamento, a folga e a resina processada afetam a vida útil.
O que devo enviar à Nanhaiya para uma cotação de ponta de parafuso?
Envie o fabricante e modelo da máquina, diâmetro do parafuso, porcentagem de resina e enchimento, número da peça original ou desenho, dimensões completas do acoplamento, fotos de vários ângulos, sintomas de desgaste, tendência de peso do tiro e a quantidade necessária.
Divulgação comercial: A Nanhaiya fabrica pontas de parafusos para moldagem por injeção e componentes relacionados vinculados neste guia. As recomendações técnicas deverão ser aplicadas com os procedimentos de segurança do fabricante da máquina e com o desenho do projeto aprovado.