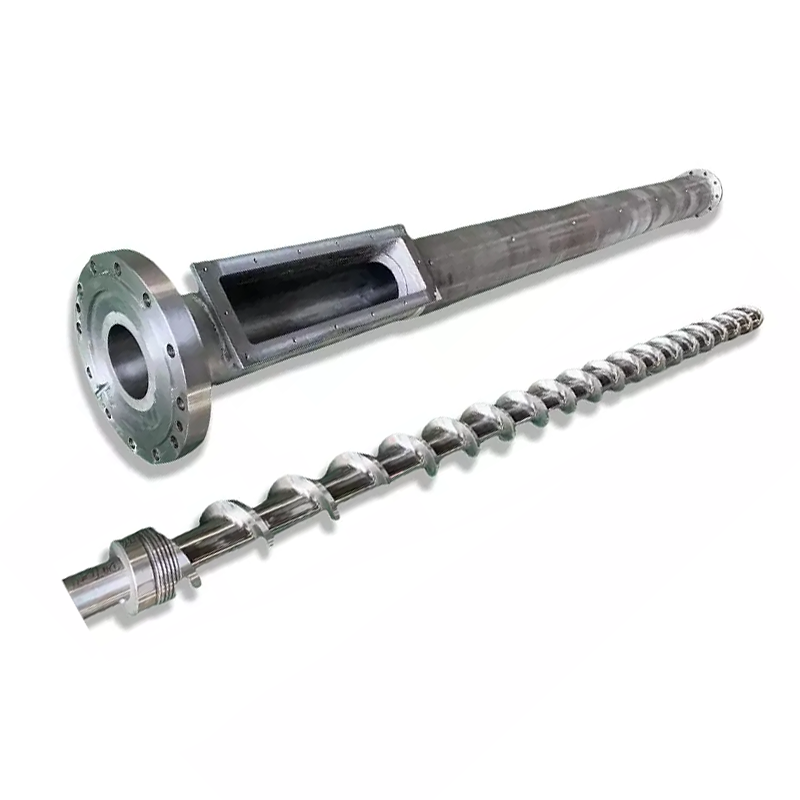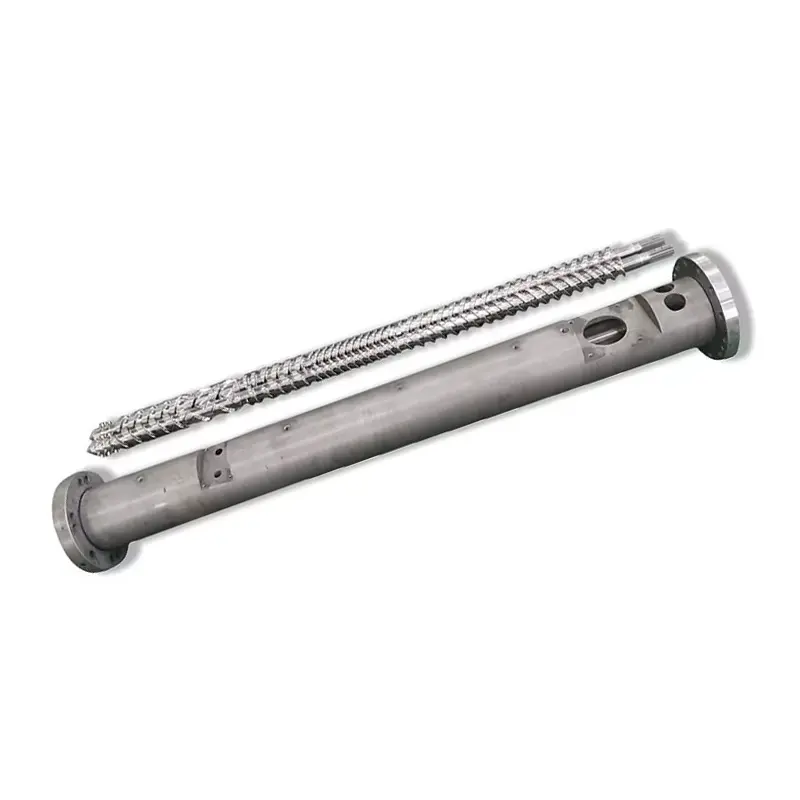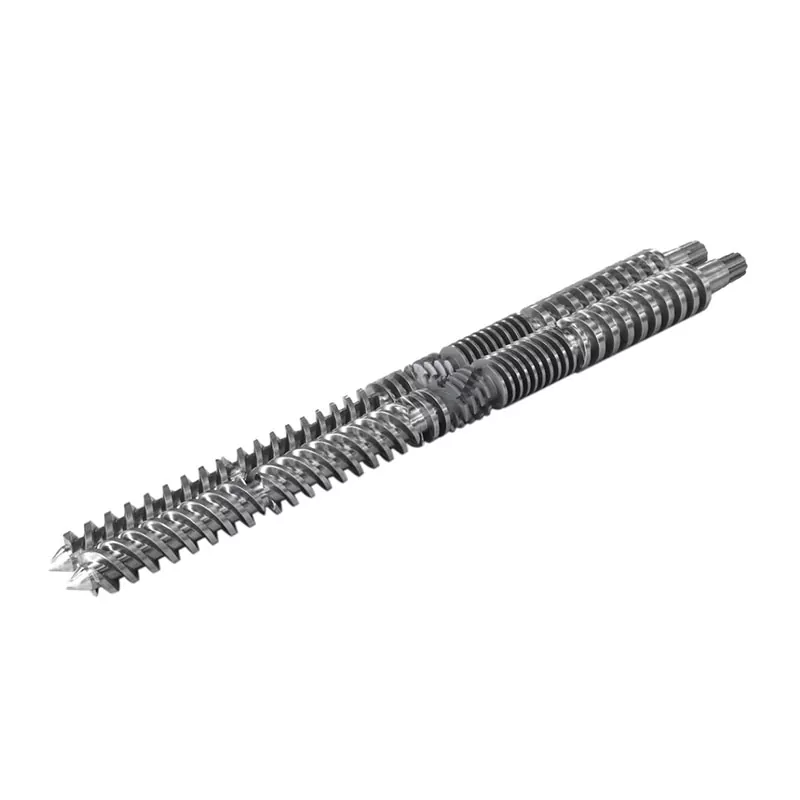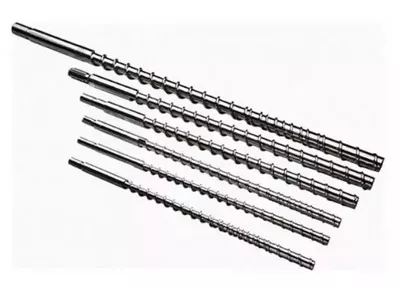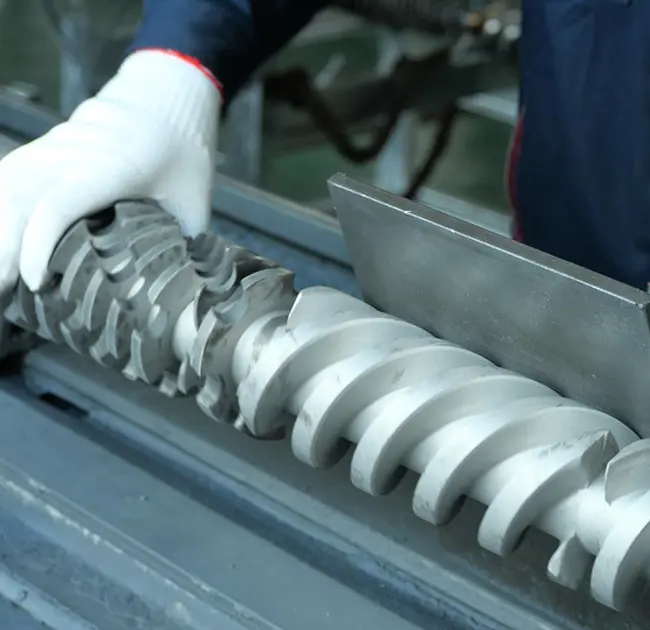
O rpm do parafuso não é um dial de saída por si só. Uma mudança de velocidade altera o transporte de sólidos, o tempo de fusão, o cisalhamento, a geração de pressão e o tempo de residência, portanto o resultado útil deve ser avaliado com base na temperatura de fusão, carga do motor, pressão e qualidade do produto.

Resposta rápida
O aumento da velocidade da rosca geralmente aumenta o fluxo de arrasto e a taxa na qual o material entra no processo, mas a relação não é ilimitada ou perfeitamente linear. Mais rpm também podem adicionar calor de cisalhamento, reduzir o tempo de residência e expor uma alimentação fraca ou seção de fusão.
Altere uma variável controlada por vez, aguarde uma condição estável e compare a saída, o perfil de temperatura de fusão, a pressão, a carga do motor e a qualidade do produto. Pare quando um deles atingir o limite aprovado, mesmo que a unidade possa girar mais rápido.
Leia a extrusora como um sistema conectado
O material entra como um sólido a granel, torna-se um leito compactado, derrete, mistura-se e sai através de um caminho de fluxo restritivo. O motor fornece energia mecânica enquanto os aquecedores de barril e os circuitos de resfriamento trocam calor com o processo. O parafuso e a matriz compartilham a pressão.
Um estudo em escala industrial de 2016 testou três polímeros, três geometrias de parafuso, cinco velocidades e três condições de temperatura, para 135 situações operacionais. Os autores mediram a demanda de energia e a variação da temperatura de fusão em conjunto. Seus resultados mudaram com o material, o parafuso e as condições, e é por isso que uma regra universal de rpm para saída não é confiável.
Nossa visão de fábrica:o melhor ponto de operação não é a rotação mais alta que o inversor aceita. É a condição de produção mais estável que permanece dentro dos limites aprovados de motor, caixa de engrenagens, pressão, temperatura e qualidade do produto. Se um limite chegar mais cedo, identifique esse gargalo antes de solicitar uma unidade mais rápida ou um novo parafuso.
O que muda quando a velocidade da rosca aumenta
RPM mais altas movem a superfície do parafuso mais rapidamente em relação ao cilindro. Em uma faixa estável, isso pode aumentar o transporte de sólidos e o transporte de material fundido. Também altera a taxa de cisalhamento, a entrada de energia mecânica, o tempo disponível para fusão e o número de rotações do parafuso que um material experimenta.
A direção da mudança da temperatura de fusão não é universal. Um estudo de HDPE de 2014 utilizou três viscosidades de resina, três geometrias de parafuso e diversas velocidades e temperaturas definidas. Descobriu-se que o tipo de parafuso, a viscosidade da resina, a temperatura definida e a velocidade afetavam o uso de energia e a consistência do fundido.
Os parafusos de passo único mostraram uma velocidade crítica onde a qualidade de fusão se deteriorou, enquanto o parafuso de barreira testado manteve melhor uniformidade de temperatura.


A temperatura definida do barril não é a temperatura de fusão
O controlador exibe um alvo da zona de aquecimento e geralmente uma temperatura próxima à parede do cano. O polímero dentro do canal também recebe energia mecânica de deformação e fricção. O resfriamento pode remover parte desse calor, mas o fundido final pode permanecer mais quente, mais frio ou menos uniforme do que sugere uma leitura do controlador.
Meça a temperatura de fusão em um local definido e indique o método do sensor. O estudo de 2006 da Polymer Engineering & Science usou uma grade de termopar ao longo do fluxo de fusão. Ele encontrou regiões de baixa temperatura com alto rendimento com roscas de passo único, enquanto a rosca de barreira testada com um misturador Maddock alcançou melhor fusão e menor variação.
Não abaixe todas as zonas do aquecedor só porque o fundido medido está quente.Se o parafuso estiver criando a maior parte do calor, uma redução agressiva pode deixar o leito sólido mais frio enquanto o cisalhamento permanece alto. Revise onde ocorre a fusão, a saída do aquecedor, a resposta de resfriamento e a carga do motor antes de alterar todo o perfil.
Por que a saída para de seguir as rpm em linha reta
Em velocidades mais baixas, uma extrusora bem alimentada pode apresentar uma relação quase linear entre rpm e fluxo de massa. Essa relação enfraquece quando os pellets não preenchem mais o canal proporcionalmente, a densidade aparente muda, a garganta de alimentação escorrega, o derretimento fica para trás ou a resistência a jusante altera o equilíbrio pressão-fluxo.
Um estudo de 2022 da Universidade de Stuttgart comparou zonas de alimentação lisas, com ranhuras helicoidais e ranhuradas axialmente em altas velocidades da rosca. Ele encontrou um limite além do qual o rendimento se tornou não linear, e o formato e o tamanho do pellet afetaram esse limite. Isto apoia uma regra prática de fábrica: registre a matéria-prima real, bem como o nome do polímero.



Como ler a velocidade publicada e a faixa de saída de Nanhaiya
Nanhaiya publica a seguinte tabela familiar em ambos os seuscategoria de parafuso únicoe página de alta velocidade PE/PP. É útil para identificar a gama de produtos declarada da empresa. Não é uma garantia operacional para um material e matriz não especificados.
| Modelo | L/D | Resultado publicado | Velocidade publicada | Motor de condução |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 a 5kg/hora | 10 a 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 a 8 kg/h | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 a 10kg/hora | 10 a 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 a 36:1 | 10 a 120 kg/h | 10 a 150 rpm | 5,5 a 22 kW |
| NHY65 | 25:1 a 36:1 | 60 a 300 kg/h | 20 a 150 rpm | 22 a 75 kW |
| NHY75 | 25:1 a 36:1 | 200 a 450 kg/h | 20 a 150 rpm | 30 a 132 kW |
| NHY90 | 25:1 a 36:1 | 180 a 600 kg/h | 20 a 110 rpm | 30 a 185 kW |
| NHY120 | 25:1 a 36:1 | 320 a 1000 kg/h | 20 a 90 rpm | 75 a 280 kW |
| NHY150 | 25:1 a 36:1 | 400 a 1300 kg/h | 20 a 75 rpm | 90 a 400 kW |
Fonte: site Nanhaiya, verificado em 31 de agosto de 2026. Cada linha contém valores de séries amplas. Não combine a saída, velocidade e número de motor mais altos em uma configuração de máquina presumida.
Reivindicação do site Nanhaiya:a página de alta velocidade PE/PP afirma que a estrutura otimizada do parafuso e uma caixa de engrenagens de alto torque podem dobrar a eficiência em relação ao equipamento tradicional e que seu design pode reduzir a temperatura de extrusão do PP.
A página não indica a máquina de comparação, resina, matriz, método de teste ou janela de aceitação. Trate ambas as declarações como reivindicações do fornecedor que exigem um protocolo de teste específico do projeto antes de inserirem um ROI ou garantia de compra.
Interprete combinações, não leituras isoladas
| Tendência após um aumento de rpm | Interpretação possível | Próxima verificação |
|---|---|---|
| A produção aumenta, a pressão e a carga permanecem estáveis, a qualidade se mantém | A linha ainda pode estar dentro de sua janela operacional útil | Confirme a uniformidade da temperatura de fusão e a capacidade de resfriamento a jusante |
| A rotação aumenta, mas os ganhos de produção diminuem | A capacidade de alimentação, o derretimento ou a resistência a jusante podem ser limitantes | Verifique a consistência da alimentação, a saída específica, o filtro e a pressão da matriz |
| A temperatura de fusão e a carga do motor aumentam rapidamente | A energia mecânica e a resistência estão aumentando | Revise a viscosidade da resina, a geometria do parafuso, a condição do filtro e o perfil térmico |
| A temperatura média de fusão cai, mas a variação aumenta | Pode haver fusão tardia ou incompleta | Inspecione os defeitos do produto e compare com a capacidade de fusão da rosca |
| Ciclos de pressão com saída e carga do motor | O problema pode ser alimentação, fusão, controle de temperatura ou restrição | Use oguia de diagnóstico emergente |
| A carga aumenta após uma troca de filtro ou matriz | A resistência a jusante mudou o ponto de operação | Compare a pressão limpa e suja no mesmo material e taxa |


Use um teste de etapa controlado em vez de perseguir os controles
- Escolha um lote de material e produto estável.Registre o grau da resina, a forma de pellet ou moído, os aditivos, a umidade e a sequência recente do material.
- Estabeleça uma linha de base.Registre rpm reais, alimentação, saída, temperatura de fusão, pressão, carga do motor, leituras de zona e qualidade do produto após a estabilização da linha.
- Altere uma variável aprovada.Utilize o tempo de incremento e estabilização definido pelo procedimento de linha. Não altere velocidade, alimentação e temperatura juntos.
- Compare média e variação.Uma média aceitável pode ocultar a pressão do ciclo ou um perfil irregular de temperatura de fusão.
- Marque a primeira condição limitante.Pode ser carga do motor, pressão, qualidade do fundido, estabilidade dimensional, capacidade de refrigeração ou defeito superficial.
- Repita apenas dentro dos limites aprovados.O máximo útil é alcançado quando outro aumento produz muito pouca produção ou empurra uma condição medida para fora da aceitação.
Nossa visão de fábrica:um cliente que envia cinco pontos operacionais estáveis nos fornece evidências de projeto mais úteis do que um cliente que envia uma rotação máxima. A tendência mostra onde a linha perde eficiência e se a próxima mudança pertence à seção de alimentação, geometria da rosca, condição de desgaste ou equipamento posterior.
Quando a tendência do processo aponta para o hardware
Rotações mais altas não podem reparar a folga excessiva entre o parafuso e o cilindro, uma seção de alimentação subdimensionada, uma seção de fusão que fica para trás ou um misturador que cria muita perda de pressão. Isso pode tornar esses limites mais fáceis de ver. Limpe e meça os componentes desgastados antes de copiá-los.
Use ocomparação de barreira, convencional e parafuso de misturaquando a uniformidade do fundido muda com a velocidade. Use oguia de medição de desgastequando a produção específica diminui com um caminho de fluxo limpo e material estável.
Nanhaiya'spágina de equipamentoafirma que seus tornos CNC podem usinar peças de até 6 m e seus equipamentos de furação e fresagem possuem precisão de posicionamento de 0,02 mm. Esses são recursos publicados em nível de fábrica. O desenho aprovado deverá ainda definir as dimensões e pontos de inspeção do pedido.

Dados para uma revisão de parafuso único de alto rendimento
- Fabricante da máquina, modelo e diâmetro do parafuso
- Medições originais e atuais de parafuso e cilindro
- Grau de resina, forma de pellet, moído e aditivos
- Saída normal e alvo com qualidade aceita
- Dados do motor, da relação da caixa de velocidades e do binário nominal
- RPM real, carga do motor e tendência de energia
- Pontos de ajuste do barril e leituras reais da zona
- Localização da temperatura de fusão e método do sensor
- Tendência de pressão, filtro e detalhes da matriz
- Limites de resfriamento, transporte e downstream
- Fotos de defeitos e amostras retidas
- Desenho original e dimensões de conexão
Perguntas frequentes
Aumentar a velocidade da rosca sempre aumenta a produção da extrusora?
Não. A produção pode aumentar com a velocidade da rosca dentro de uma janela operacional estável, mas a capacidade de alimentação, o formato do pellet, a geometria da rosca, a capacidade de fusão, a resistência da matriz, a carga do motor e o desgaste podem limitar o resultado. Em alta velocidade, a produção específica pode cair ou o fundido pode tornar-se menos uniforme.
A temperatura definida do barril é igual à temperatura de fusão?
Não. Os pontos de ajuste do cilindro controlam as zonas de aquecimento, enquanto o polímero também recebe energia mecânica da rotação e cisalhamento do parafuso. Meça o fundido em um local definido com um sensor adequado e registre o método em vez de tratar o ponto de ajuste do controlador como a temperatura real do fundido.
Por que a temperatura de fusão pode aumentar quando a velocidade da rosca aumenta?
Uma velocidade mais alta da rosca pode aumentar a taxa de cisalhamento e a entrada de energia mecânica. O quanto a temperatura de fusão muda depende da viscosidade da resina, da geometria do parafuso, do preenchimento, do perfil do cilindro e da resistência a jusante. Algumas combinações de parafusos e materiais podem, em vez disso, apresentar fusão fraca ou incompleta além de uma velocidade crítica.
Por que a produção pode parar de aumentar mesmo quando a rotação aumenta?
A seção de alimentação pode parar de encher proporcionalmente, o deslizamento do pellet pode mudar, a densidade aparente pode variar, a capacidade de fusão pode ser atingida ou a resistência da matriz e do filtro pode restringir o sistema. Um parafuso e cilindro desgastados também podem aumentar o vazamento e reduzir o bombeamento útil.
O que os operadores devem registrar após alterar a velocidade da rosca?
Registre a velocidade real da rosca, taxa de alimentação, saída, temperatura e variação do fundido, pressão e variação do fundido, carga do motor, temperaturas da zona, resposta de resfriamento, qualidade do produto e o tempo permitido para atingir uma nova condição estável.
Que dados devo enviar a Nanhaiya para uma revisão de parafuso único de alto rendimento?
Envie o grau e a forma da resina, os aditivos e os enchimentos, a produção necessária, as rpm atuais, os dados do motor e da caixa de engrenagens, o perfil do cilindro, as tendências de temperatura e pressão do fundido, os detalhes da matriz e do filtro, os desenhos dos parafusos e do cilindro, as medições de desgaste e o defeito do produto ou o limite de produção que você precisa resolver.
Nota editorial: As especificações e reivindicações do produto Nanhaiya são identificadas como informações publicadas pela empresa. Pesquisas independentes apoiam as relações do processo, não uma garantia para qualquer modelo Nanhaiya. Os limites finais e as condições de aceitação exigem o material, a máquina, o desenho aprovado e o plano de testes do projeto.