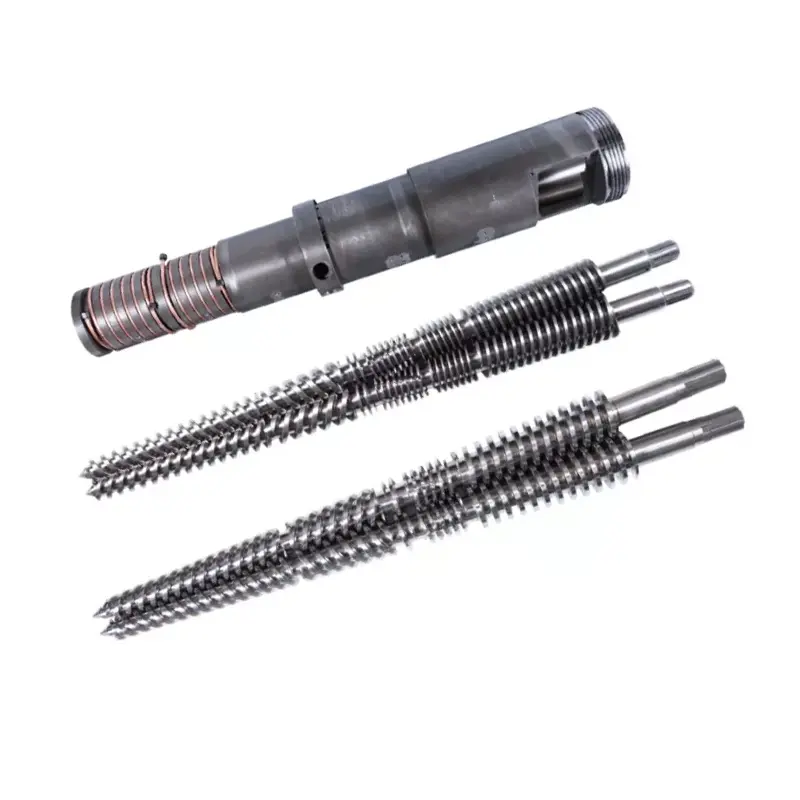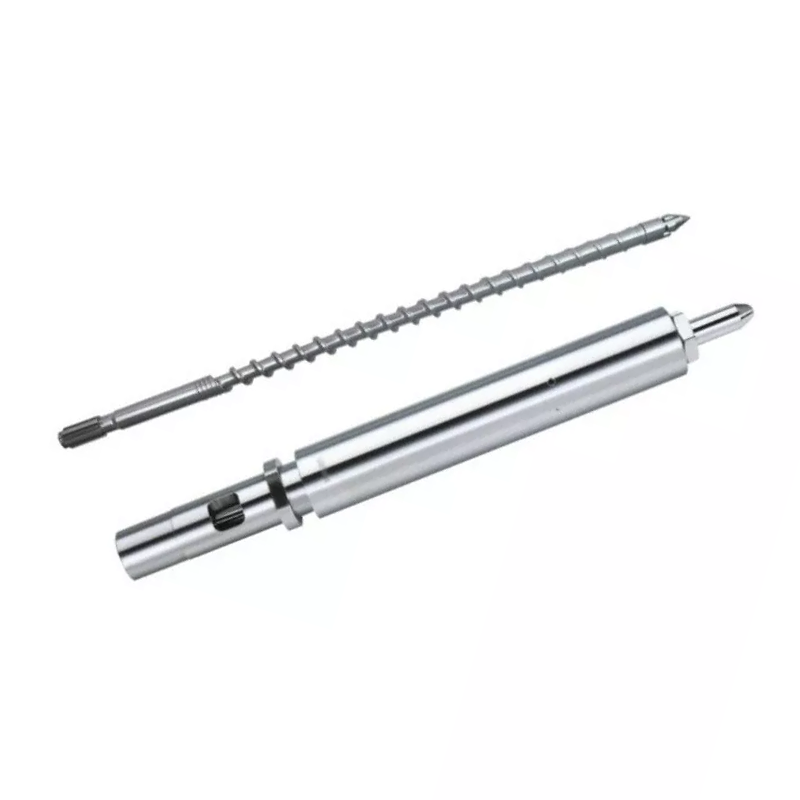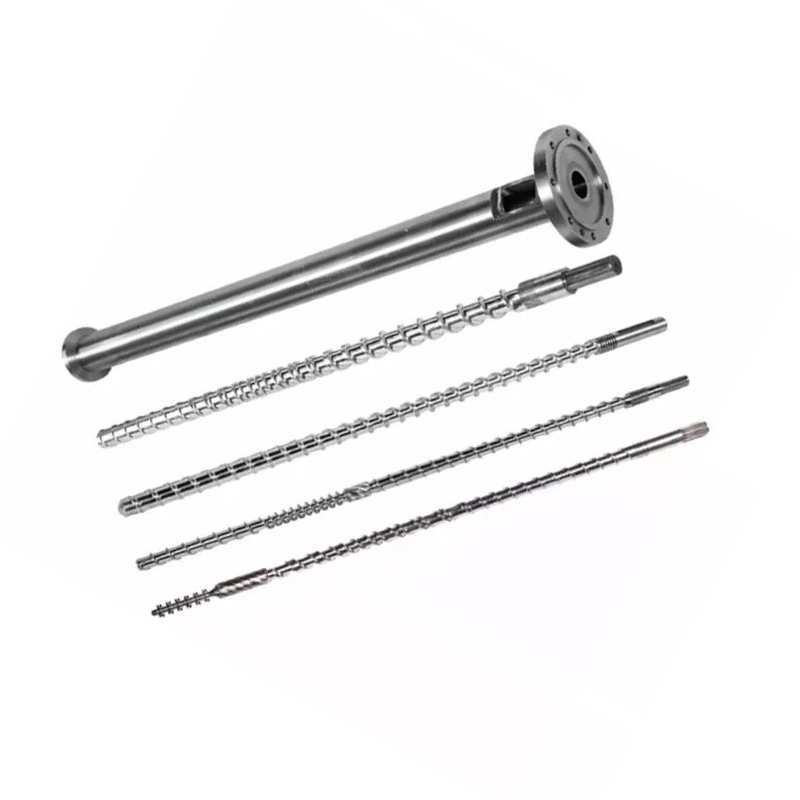
A linha certa não é decidida apenas pela contagem de parafusos. É decidido o que deve acontecer entre uma matéria-prima irregular e um pellet aceitável: alimentá-lo, derretê-lo, misturá-lo, remover o gás, filtrar a contaminação, aumentar a pressão, cortá-lo e secá-lo.


Escolha umlinha de pelotização de parafuso únicoquando a matéria-prima já está próxima da formulação final e as principais tarefas são transporte estável, fusão, filtração do fundido, geração de pressão e corte de pellets. É um ponto de partida prático para moagem consistente de PE ou PP, repeletização simples, trabalho de laboratório e produção de pequeno a médio porte.
Escolha umlinha de pelotização paralela de rosca duplaquando a máquina deve compor e peletizar. É mais adequado para cargas, pigmentos, misturas de polímeros, masterbatch, plásticos modificados, múltiplos fluxos de alimentação e desvolatilização mais forte. Não compre a linha de parafuso duplo apenas porque sua produção listada é maior. Compre-o quando suas funções de processo corresponderem à formulação.
Comece com a transformação do material, não com o nome da máquina
Um comprador muitas vezes nos pede uma linha de rosca dupla depois de ver as palavras "alto rendimento" ou "melhor mixagem". Isso ignora a questão mais importante: o que entra na tremonha e quão diferente deve ser antes de chegar ao saco?
Se os grânulos limpos e uniformes só precisarem ser derretidos e cortados novamente, uma máquina de composição complexa adiciona controles, trabalho de limpeza e pontos de desgaste sem necessariamente melhorar o pellet vendável. Se vários pós, corantes e polímeros devem se tornar um composto consistente, uma simples rosca transportadora pode deixar o verdadeiro problema de qualidade intocado.
| Dever de produção | Melhor ponto de partida | Por que | O que pode mudar a resposta |
|---|---|---|---|
| Repeletização de um fluxo estável e classificado de PE ou PP | Parafuso único | Fusão direta, geração de pressão e filtração com menor complexidade de linha | Umidade, odor, impressão, fluxo de fusão misto, aditivos ou contaminação pesada |
| Flocos de filme reciclado com baixa densidade aparente | Parafuso único com alimentação projetada | O primeiro gargalo pode ser a consistência da ração, não a mistura | Voláteis severos, polímeros mistos ou correção de receita podem favorecer a rosca dupla |
| Masterbatch de cor ou aditivo | Parafuso duplo paralelo | Elementos de mistura modulares e adição controlada de ingredientes apoiam a dispersão | Uma receita pré-misturada comprovada com demanda modesta de dispersão pode ser executada em uma única rosca especializada |
| Carbonato de cálcio ou outro composto preenchido | Parafuso duplo paralelo | Alimentação separada e zonas distributivas e dispersivas configuráveis | Carga de enchimento, forma de partícula, abrasividade e uniformidade de propriedade necessária |
| Liga de polímero ou modificação reativa | Parafuso duplo paralelo | Residência, mistura e ventilação podem ser organizadas por zona de processo | Cinética de reação, sensibilidade ao calor e exigência de pressão a jusante |
| Repeletização em laboratório ou piloto | Parafuso único | Layout compacto, operação mais simples e manutenção mais fácil | O experimento em si pode exigir composição modular flexível |
| Composto de PVC | Defina a receita primeiro | Ambas as famílias da linha Nanhaiya listam PVC, mas atendem a funções de processo diferentes | Alimentação de pó, sensibilidade térmica, enchimento, plastificante, método de mistura e corte de pellets |
| Plástico modificado de alto rendimento | Parafuso duplo paralelo | Maior capacidade de linha publicada, além de opções de mistura, alimentação lateral e desvolatilização | Não dimensione somente a partir de kg/h; torque, densidade aparente e especificação do produto definem a taxa utilizável |
Nossa visão de fábrica:a máquina mais barata é a linha que completa a transformação necessária sem acrescentar etapas desnecessárias. Às vezes esse é o único parafuso. Às vezes, o parafuso duplo evita misturas repetidas, extrusão dupla ou pellets fora das especificações. Preferimos ver a receita completa do que a contagem de parafusos pré-selecionada pelo comprador.
Uma linha de pelotização é uma cadeia de etapas de processo interligadas
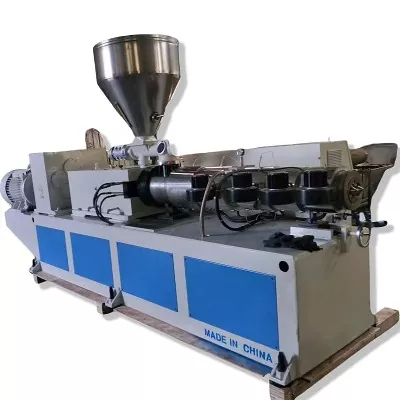
Ambos os tipos de linha precisam de mais do que uma extrusora. Nanhaiya'sgama de máquinas extrusoras de plásticodescreve cinco sistemas principais: alimentação; plastificação com parafuso, barril, aquecimento e resfriamento; transmissão; morrer cabeça; e modelagem, resfriamento e tração. Num projeto de pelotização, a filtração, o corte, a secagem ou a triagem e coleta completam a cadeia.
1. Prepare e alimente
Defina se a entrada é pellet, pó, flocos, filme, aglomerado ou mistura. A densidade aparente, a ponte e a estabilidade da taxa de alimentação determinam se um funil de gravidade, um alimentador forçado ou alimentadores separados por perda de peso são necessários.
2. Derreta e transforme
A rosca e o cilindro devem derreter, transportar e misturar sem exceder a temperatura do material ou o limite de cisalhamento. Para a composição, a linha também pode precisar de alimentação lateral, seções de amassamento e respiradouros atmosféricos ou a vácuo.
3. Filtre e aumente a pressão
Um trocador de tela remove a contaminação física não derretida. Uma matriz precisa de pressão e fluxo estáveis, portanto a descarga do parafuso, a opção de bomba de fusão e a área de filtração devem ser dimensionadas como uma seção.
4. Corte o derretimento
Os sistemas de cordão, anel de água e subaquático criam pellets de diferentes maneiras. A resistência ao derretimento, a viscosidade, a sensibilidade à água, a produção e a rotina de troca são mais importantes do que o hábito.
5. Esfrie, seque e classifique
A temperatura da água, o tempo de residência, a desidratação e a peneiração influenciam a temperatura, a umidade, os finos e a forma dos pellets antes do armazenamento.
6. Controle a linha
Zonas de temperatura, velocidade, proteção do motor, pressão, taxa de alimentação, vácuo e alarmes devem informar ao operador se cada estágio está estável. Um display por si só não torna o processo controlado.

Quando uma linha de pelotização de rosca única é suficiente
A extrusora de parafuso únicoé fundamentalmente forte no transporte contínuo, fusão e geração de pressão. Ele também pode fornecer mistura distributiva útil quando a geometria da rosca, o misturador e o ponto de operação correspondem ao material. Isso o torna uma base sensata para repeletizar uma matéria-prima que já esteja classificada, misturada ou formulada.
A linha de pelotização de parafuso único da Nanhaiya combina uma extrusora de parafuso único, filtração por fusão, cabeçote de matriz, resfriamento de água, peletizador e unidade de coleta. Suas aplicações listadas incluem plásticos virgens ou reciclados, laboratórios, produção piloto e pellets para moldagem por injeção, sopro de filme ou extrusão. A troca automática opcional de tela, a desgaseificação a vácuo e a alimentação auxiliar permitem que a linha básica lide com condições de alimentação mais difíceis sem transformá-la em uma plataforma de composição completa.
Use parafuso único como linha de base quando:a receita de alimentação é fixada antes da extrusão; a família de polímeros e o comportamento de fusão são consistentes; a dispersão não é a principal reivindicação do produto; a contaminação pode ser tratada pelo filtro especificado; a remoção de voláteis é moderada; e a saída pode ser mantida sem forçar alimentação instável ou temperatura de fusão excessiva.


Parafuso único não significa "sem engenharia". Oprojeto de parafuso de granulaçãoainda muda com a alimentação dos flocos, comprimento de fusão, posição de ventilação, resistência da tela e método de pelotização. Uma linha pode ter potência instalada suficiente e ainda assim oscilar porque a tremonha fornece o material de maneira desigual ou a rosca perde sua vedação de fusão perto da ventilação.
Quando uma linha paralela de parafuso duplo ganha seu custo extra
Uma linha paralela de rosca dupla torna-se valiosa quando a extrusão precisa alterar a formulação, e não apenas remodelá-la. A linha da Nanhaiya utiliza uma extrusora de parafuso duplo paralela de alto torque com elementos de parafuso modulares. Seu escopo de processo inclui mistura e dispersão de aditivos, cargas e corantes, além de alimentação dupla opcional, desgaseificação a vácuo e troca automática de tela.
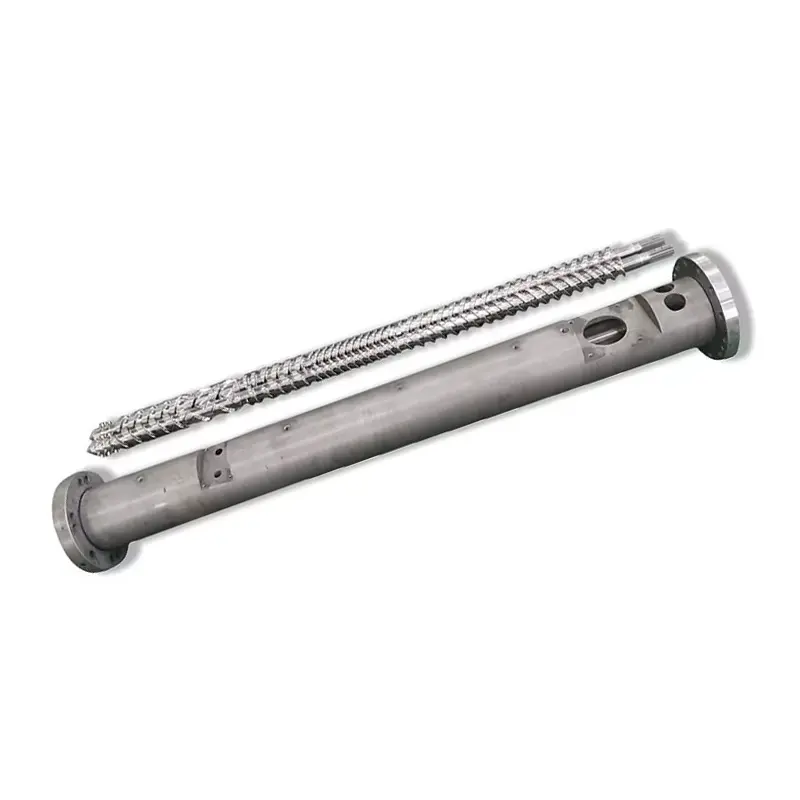
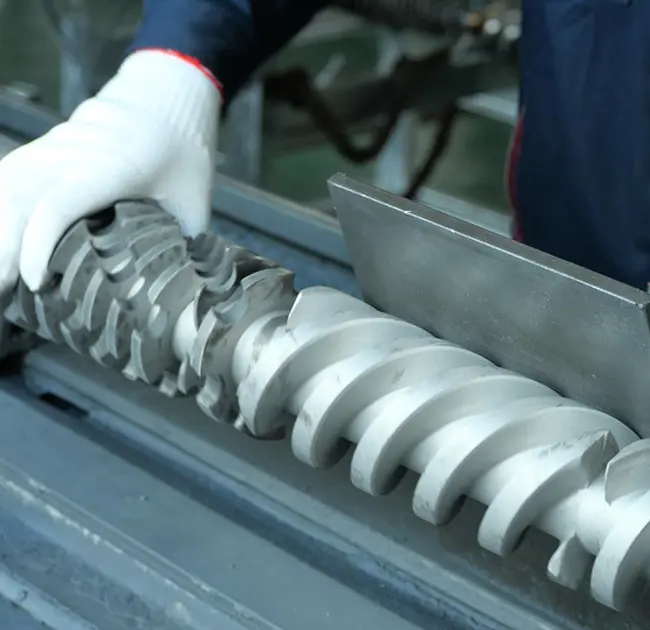
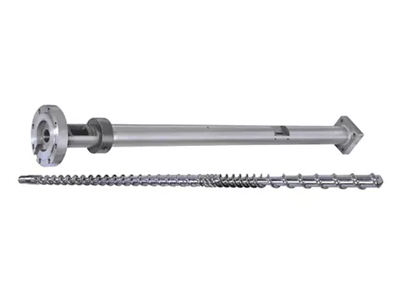
O cilindro modular e o trem de parafuso permitem que o projeto atribua diferentes tarefas ao longo da máquina: transportar uma alimentação, derreter o polímero, adicionar um enchimento a jusante, aplicar trabalho distributivo ou dispersivo, abrir a superfície fundida para desvolatilização, construir uma vedação fundida e estabilizar a descarga. A pesquisa sobre extrusão de rosca dupla também vincula a geometria com uma fusão mais rápida e uma mistura melhorada, enquanto as referências de composição industrial organizam o transporte, a plastificação, a mistura, a desvolatilização e o aumento de pressão como zonas de processo separadas.
Use parafuso duplo paralelo como linha de base quando:vários ingredientes devem ser dosados separadamente; valor de controle de dispersão de pigmento ou carga; a ingestão de pó é difícil; a formulação necessita de um ou mais estágios de ventilação; as alterações no produto exigem uma receita de rosca modular; ou a linha deve compor e peletizar em uma passagem controlada.


Nossa visão de fábrica:uma compra de parafuso duplo falha precocemente quando o fornecedor recebe apenas o nome da resina e a meta de kg/h. "PP plus filler" não é uma especificação de processo. Precisamos da porcentagem de carga, forma da partícula, densidade aparente, umidade, abrasividade, plano de alimentação, alvo de dispersão e temperatura de fusão permitida. Esses detalhes decidem os elementos e seções do barril pelos quais o comprador está realmente pagando.
Para material reciclado, separe quatro problemas
As consultas sobre reciclagem geralmente combinam instabilidade da alimentação, umidade, contaminação e má mistura sob um único rótulo: “material reciclado”. Cada problema precisa de um recurso de linha diferente. Aumentar a velocidade do parafuso não pode resolver todos eles.
| Problema observado | Provavelmente questão do processo | Recurso de linha para especificar | Evidência de aceitação |
|---|---|---|---|
| A produção sobe e desce | Os flocos de baixa densidade estão formando pontes ou alimentando-se de forma desigual? | Alimentação forçada, aglomeração ou densificação, geometria estável da tremonha e controle do alimentador | Tendência de saída e carga do motor durante um funcionamento contínuo definido |
| Bolhas, odor ou pellets porosos | Que umidade e carga volátil entram no fundido? | Secagem quando apropriado, localização da ventilação, selagem por fusão, capacidade de vácuo e renovação da superfície | Resultado de umidade ou volátil mais limite visual de pellets |
| A pressão continua subindo | Quanta contaminação não derretida chega ao filtro? | Área de filtro, sequência de malha, tipo de trocador de tela, sensores de pressão e intervalo de troca | Aumento de pressão e frequência de mudança de tela na saída alvo |
| A cor ou as propriedades variam | A composição da ração está mudando ou a mistura é inadequada? | Classificação e mistura upstream primeiro; composição de parafuso duplo se for necessária correção ou dispersão da receita | Variação acordada de cor, fluxo de fusão ou propriedade mecânica |
A Associação de Recicladores de Plástico define a filtração por fusão como forçar o plástico derretido através de uma tela fina para remover metais, madeira, papel, termofixos e outras contaminações físicas não derretidas. A filtragem não pode remover todos os polímeros dissolvidos, odores ou voláteis. Ele também adiciona resistência ao fluxo, portanto o conjunto de telas, a área de filtração, a pressão de descarga e o método de troca devem ser especificados juntos.


Escolha o método de pelotização como parte da linha
A seleção do parafuso recebe a maior parte da atenção, mas o corte instável pode tornar invendável um fundido bem plastificado. A linha de parafuso único da Nanhaiya inclui refrigeração a água e um peletizador. Sua linha paralela de rosca dupla pode usar um anel de água ou granulador de fio e inclui as seções relevantes de resfriamento, triagem e coleta.
| Método | Processo | Bom ponto de partida | Perguntas antes de fazer o pedido |
|---|---|---|---|
| Fio de banho-maria | Expulsar os fios, esfriar em uma calha, remover a água da superfície, puxar e cortar | Trabalho flexível de composição e reciclagem onde os operadores podem gerenciar vertentes iniciais | O fundido tem resistência suficiente para o fio? Com que frequência ocorrem mudanças de cor? Como serão tratados os fios quebrados? |
| Fio cortado a seco ou resfriado por correia | Transporte os fios quentes em uma esteira com ar, água ou resfriamento combinado antes de cortar | Formulações sensíveis à água, frágeis, elásticas ou altamente preenchidas | Comprimento necessário da correia, carga de resfriamento, velocidade do fio, fragilidade e espaço físico |
| Molde de anel de água | Corte na face da matriz e transporte os pellets em um anel de circulação de água | Pelotização compacta e contínua quando o fundido corta de forma limpa na matriz | Congelamento no furo, desgaste da lâmina, temperatura da água, formato do pellet e desidratação |
| Subaquático | Corte na face da matriz dentro de uma câmara cheia de água, depois desague e seque | Operação automatizada e amplas funções de pelotização industrial | Taxa mínima estável, desperdício inicial, aquecimento da placa, sistema de água, secador e limpeza |
Os sistemas de correias de corte a seco da MAAG são projetados para produtos sensíveis à água, altamente cheios ou frágeis, enquanto seus sistemas subaquáticos abrangem compostos, masterbatch, reciclagem e polímeros virgens. Isso não torna um método universalmente superior. Mostra por que o comportamento do material após a matriz deve fazer parte da decisão de compra.

Dados de linha de parafuso duplo único e paralelo Nanhaiya
Os valores a seguir vêm das páginas de produtos atuais da Nanhaiya. Eles são úteis para comparar as configurações publicadas. Um contrato de compra deve repetir os valores finais do material aprovado, auxiliares e condições de teste.
| Item | Linha de pelotização de parafuso único Nanhaiya | Linha de pelotização de parafuso duplo paralela Nanhaiya |
|---|---|---|
| Capacidade publicada | 100 kg/hora | 300 a 600 kg/h |
| Potência principal | Motor principal de 75 kW | 160 kW |
| Potência de aquecimento | 120 kW | Não listado separadamente |
| Tipo de parafuso | Parafuso único | Parafuso duplo paralelo |
| Comprimento e diâmetro do parafuso | Personalizado | Personalizado |
| Material de parafuso publicado | 38CrMoAlA | 38CrMoAlA |
| Gama de materiais publicados | PVC, masterbatch CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV e PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP e PPR |
| Equipamento de linha principal | Extrusora, filtração por fusão, cabeça de matriz, resfriamento de água, peletizadora e coleta | Extrusora de alto torque, filtração por fusão, cabeçote de matriz, granulador de anel de água, resfriamento e coleta automatizada |
| Detalhes do produto | Parafuso e barril nitretados, peletizador, tanque de água, peneira vibratória, silo e controle PLC | Parafuso e cilindro em liga de alta dureza, elementos modulares, bomba de fusão, matriz, granulador de anel de água ou fio, calha, peneira vibratória e silo |
| Opções | Trocador de tela automático, desgaseificação a vácuo e alimentação auxiliar | Desgaseificação a vácuo, troca automática de tela, alimentação dupla para enchedoras e monitoramento remoto |
| Relação da caixa de velocidades publicada | Não listado | 2,5:1 ou 3:1 |
| Apoiar | Instalação remota, comissionamento e orientação de operação | Orientação de instalação, suporte de comissionamento e treinamento de operadores |


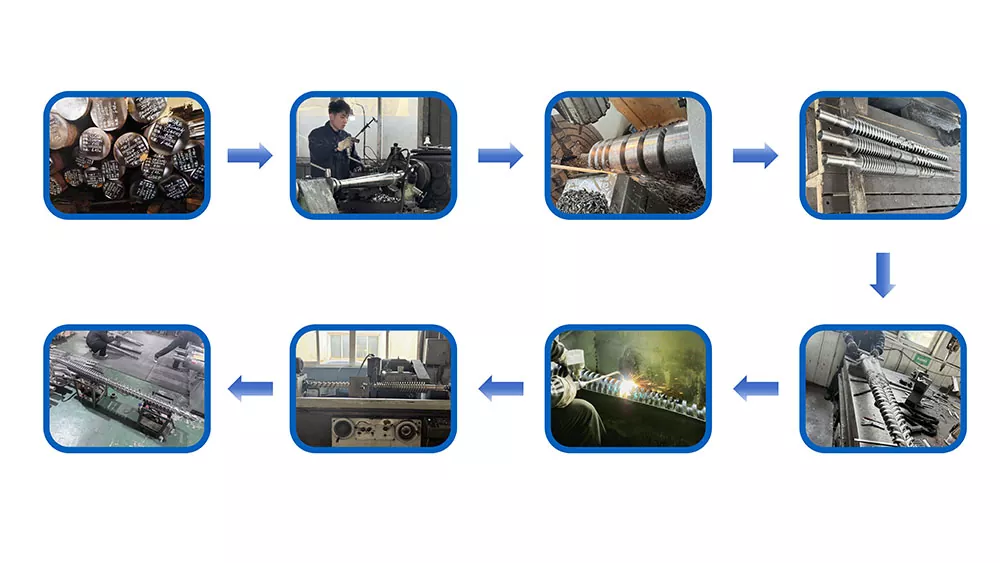
A Nanhaiya está sediada em Zhoushan, Zhejiang, e fabrica parafusos, barris e equipamentos de extrusão de plástico. Os compradores podem revisar o da fábricaequipamento de produção, certificadoseprocesso de serviçoantes da discussão técnica.
Transforme a comparação em uma especificação de compra
Um RFQ útil torna as cotações concorrentes comparáveis. Também evita que a linha seja projetada em torno de uma amostra limpa enquanto a produção posteriormente recebe alimentação úmida, empoeirada ou de baixa densidade.
- Cada grau de polímero e porcentagem em peso
- Origem virgem, pós-industrial ou pós-consumo
- Forma de pellet, pó, flocos, filme ou aglomerado
- Densidade aparente mínima e máxima
- Umidade, voláteis, odor e condição de lavagem
- Tipo de contaminação, tamanho e porcentagem esperada
- Detalhes de enchimento, pigmento, fibra e aditivos
- Método de alimentação necessário para cada ingrediente
- Produção atual e meta de produção líquida vendável
- Janela de temperatura de fusão permitida
- Finura de filtragem e plano de mudança de tela
- Preferência de pelotização de fio, anel de água ou subaquática
- Limites de tamanho, formato, umidade e finos do pellet
- Testes de cor, fluxo de fusão ou mecânicos necessários
- Tensão disponível, frequência, água e ar comprimido
- Layout da planta, altura livre e direção do fluxo de material
- Linguagem de controle, registro de dados e padrão de segurança
- Peças de reposição, comissionamento e escopo de treinamento
Não escreva “saída: 500 kg/h” por si só.Indique a formulação exata, a condição da alimentação, a taxa de rejeição permitida e a duração do teste. A descarga bruta da extrusora não é a mesma que os pellets secos, peneirados e comercializáveis entregues ao sistema de coleta.
A proteção contra desgaste também pertence a esta fase. Cargas abrasivas, fibra de vidro e material reciclado contaminado podem alterar a estratégia de material do parafuso e do cilindro. Avalie Nanhaiya'scomponentes paralelos de parafuso duplo, parafusos simplesepeças de reposiçãocom o avanço esperado, em vez de adicionar uma opção genérica de superfície dura no final.
Aceite a linha com resultados materiais e mensuráveis
Um teste de rotação sem carga verifica a montagem, mas não comprova o desempenho da pelotização. O teste de aceitação de fábrica deve usar um material acordado ou equivalente claramente documentado e deve ser executado por tempo suficiente para expor instabilidade de alimentação, pressão, ventilação e corte.
- Confirme o material de teste.Registre lote, fórmula, forma de alimentação, densidade aparente, umidade e preparo. Mantenha uma amostra retida.
- Verifique o escopo e a segurança da linha.Verifique motores, aquecedores, proteções, intertravamentos, paradas de emergência, utilidades, instrumentos e rotação antes de alimentar o polímero.
- Alcance uma operação estável.Registre a taxa do alimentador, a velocidade da rosca, as configurações da zona, a temperatura medida do fundido, a pressão, o torque ou a carga do motor, as condições de vácuo e da água de resfriamento.
- Meça a produção vendável.Pese os pellets secos após a triagem por um tempo definido. Registre desperdícios iniciais, quebras de fios, aglomerados e mudanças de tela separadamente.
- Teste a qualidade do pellet.Use o tamanho de pellet acordado, finos, umidade, densidade aparente, cor, fluxo de fusão, dispersão ou testes de moldagem a jusante.
- Desafie um evento de rotina.Demonstre a mudança de tela, uma reinicialização normal, recuperação do alimentador ou mudança de cor, se isso for importante para a produção diária.
- Inspecione a máquina.Verifique o transporte de ventilação, depósitos na matriz, condição do cortador, ruído anormal, vazamento e pontos de limpeza acessíveis após a execução.
Nossa visão de fábrica:não aceite uma linha porque ela atinge brevemente a saída do título. Procuramos uma janela estável: o alimentador permanece cheio, a pressão não oscila, a ventilação permanece desobstruída, o cortador não cria finos excessivos e os pellets atendem ao teste posterior do comprador. A produção vendável estável é o número que importa.
Perguntas frequentes
Uma linha de pelotização de rosca dupla é sempre melhor do que uma linha de pelotização de rosca única?
Não. Uma linha de rosca dupla paralela é mais forte quando o processo precisa misturar polímeros, dispersar cargas ou pigmentos, adicionar ingredientes através de alimentadores laterais ou remover voláteis significativos. Uma linha de rosca única costuma ser a escolha mais direta quando uma matéria-prima preparada e estável precisa principalmente de fusão, filtração, geração de pressão e corte de pellets.
Qual linha de pelotização é melhor para PE ou PP reciclado?
Depende do estado do reafiado. Um fluxo de PE ou PP classificado, lavado e razoavelmente consistente pode caber em uma linha de rosca única com alimentação, desgaseificação e filtração de fusão corretas. Formulações mistas, adição de enchimento, remoção de odores ou voláteis e homogeneização exigente podem justificar uma linha paralela de rosca dupla.
Qual linha devo escolher para masterbatch ou compostos altamente preenchidos?
Inicie a avaliação com uma linha de rosca dupla paralela porque os elementos de rosca modulares e as zonas de alimentação separadas proporcionam mais controle sobre a mistura distributiva e dispersiva. O tipo de carga, carga, densidade aparente, abrasividade e dispersão necessária ainda determinam o alimentador, a configuração da rosca e o pacote de desgaste.
Uma linha de pelotização de parafuso único pode usar desgaseificação a vácuo?
Sim. A Nanhaiya oferece desgaseificação a vácuo como opção em sua linha de pelotização de parafuso único. A posição de ventilação, o nível de enchimento da rosca, a umidade de alimentação, a vedação fundida e a capacidade de vácuo devem trabalhar juntos para que o material não inunde a ventilação.
Qual é a diferença entre pelotização em fio e anel de água?
Um sistema de fios extrusa fios contínuos, resfria-os e depois os corta em pellets cilíndricos. Um sistema de anel de água corta o fundido na face da matriz e transporta os pellets na água. O comportamento do material, o rendimento, as necessidades de troca, o formato do pellet e o envolvimento do operador devem decidir o método.
Quanta produção as linhas de pelotização de Nanhaiya podem produzir?
A Nanhaiya lista 100 kg/h para sua linha de pelotização de parafuso único e 300 a 600 kg/h para sua linha de pelotização de parafuso duplo paralela. Estas são configurações de produtos publicadas, portanto a cotação final deve indicar a formulação exata, condição de alimentação e base de aceitação para a máquina selecionada.
Que informações devo enviar com uma RFQ de linha de pelotização?
Envie os graus e porcentagens de polímero, forma de alimentação, densidade aparente, umidade, níveis de contaminação e voláteis, aditivos e cargas, produção atual e desejada, tamanho do pellet, requisitos de filtração, condições de utilidade, layout da planta, padrão de controle e um teste de aceitação mensurável.
Divulgação comercial: A Nanhaiya fabrica as linhas de pelotização, roscas, barris e componentes de extrusão vinculados neste guia. A seleção final depende do material do comprador, do escopo da linha aprovada, do acordo técnico e do teste de aceitação.