Umtambor de parafuso da extrusoraé o coração de uma extrusora de plástico – um parafuso giratório dentro de um cilindro aquecido que derrete o plástico e o bombeia para frente a uma pressão constante. Escolher o caminho certo se resume a três coisas: otipo(parafuso simples, parafuso duplo, cônico ou paralelo), omaterialtem que correr (o que fixa a superfície - nitretada para resinas limpas, bimetálica para resinas abrasivas ou corrosivas) e como éespecificado e construído. Faça tudo certo e isso durará anos. Este guia percorre todos os três.
Qualquer que seja a extrusão – tubo, perfil, filme, folha, composto ou pellets – otambor de parafuso da extrusoraé a parte que faz o trabalho real. É também a peça que se desgasta e é a que tem maior probabilidade de decidir se sua linha funciona limpa e dentro das especificações ou se briga com você em termos de qualidade e tempo de inatividade. Este guia reúne todo o assunto: o que é um cilindro de parafuso, os tipos, os materiais, como combiná-lo com o seu material e como especificar um substituto que dure. Construímos parafusos e cilindros há mais de 20 anos, por isso vamos mantê-los simples e práticos e indicar guias mais profundos onde você precisar deles.
O que é um cilindro de parafuso de extrusora?
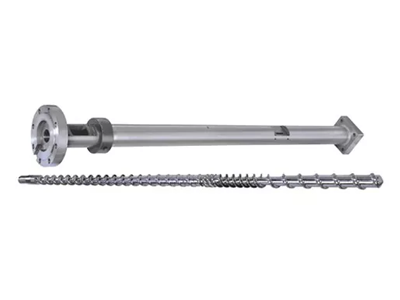
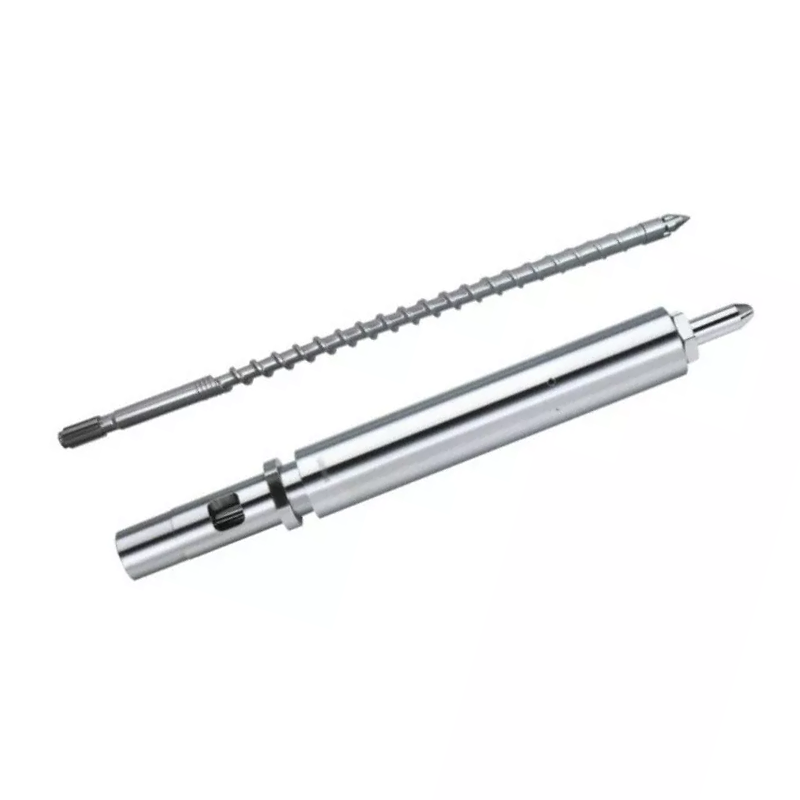
Umtambor de parafuso da extrusoraé o conjunto central de uma extrusora de plástico: um parafuso usinado com precisão girando dentro de um cilindro cilíndrico aquecido. Plástico sólido – pellets ou pó – entra na extremidade da alimentação. À medida que o parafuso gira, o calor do cilindro e o cisalhamento do parafuso derretem o material, e a geometria do parafuso o transporta e pressuriza, empurrando um material fundido uniforme através da matriz na extremidade oposta.
O parafuso e o cilindro são um par combinado, não duas partes separadas. A pequena folga entre as hélices do parafuso e o furo do cilindro é o que controla a produção e a qualidade do derretimento - abra essa folga devido ao desgaste e a máquina perderá ambos. É por isso que os dois são projetados, construídos e substituídos juntos, e é por isso que o corpo do parafuso fica no centro de qualquer processo de extrusão ou injeção.

Como funciona um barril de parafuso
A maioria dos parafusos extrusores faz seu trabalho em três zonas ao longo do comprimento do parafuso. Ozona de alimentaçãoabsorve material sólido e começa a movê-lo para frente. Ozona de compressão– onde o canal do parafuso fica mais raso – compacta e derrete o plástico através do calor e do cisalhamento. Ozona de mediçãoem seguida, bombeia o plástico derretido para frente a uma pressão constante e controlada, pronto para a matriz.
O calor vem de dois lugares: os aquecedores do barril e o cisalhamento mecânico da rosca que trabalha o polímero. Equilibre-os bem e o material plastificará uniformemente sem superaquecer. A coisa toda só funciona por causa da estreita folga entre o parafuso e o cano - é o que impede o derretimento de deslizar para trás nas alças. A tolerância de construção e a dureza da superfície mantêm essa folga ao longo do tempo, e é exatamente por isso que a escolha do material e a qualidade de fabricação são tão importantes quanto o design do parafuso.
Ao redor do barril estão faixas de aquecimento agrupadas em zonas, cada uma mantida a uma temperatura definida, com resfriamento disponível para que o derretimento nunca superaqueça. Na extremidade, a matriz dá ao fundido sua forma final. A tarefa da montagem é entregar à matriz um fundido que seja uniforme em temperatura e pressão - porque qualquer variação a montante mostra-se como um defeito no produto a jusante.
Tipos de tambor de parafuso de extrusora
“Barril de parafuso” abrange várias máquinas distintas. O caminho certo depende se o seu processo precisabombearum material oumisturaisto.
Parafuso Único
A parafuso únicoexecuta um eixo em um furo redondo. Ele transporta e bombeia extremamente bem, o que o torna o carro-chefe econômico para extrusão de alto volume de um material consistente — tubo, perfil, chapa, filme e revestimento de arame. O que isso não faz é uma mistura intensiva.
Parafuso Duplo
Um parafuso duplo aciona dois eixos entrelaçados em um furo em forma de oito. Essa malha é o ponto principal: ela proporciona mistura intensiva, transporte positivo e controle rígido sobre o cisalhamento e o tempo de permanência, e é por isso que as roscas duplas lidam com composição, masterbatch, extrusão reativa e materiais difíceis ou preenchidos. Se você está pesando os dois, nosso guia paraextrusoras de parafuso único versus extrusoras de parafuso duplovai fundo na compensação.
Parafuso duplo paralelo vs cônico
Parafusos duplos divididos novamente por formato. UMparafuso duplo paralelomantém um diâmetro constante e usa módulos modulares,elementos reconfiguráveis — a escolha versátil para composição e alto rendimento. UMparafuso duplo cônicoafunila de uma extremidade de alimentação larga para uma descarga estreita, proporcionando uma grande garganta de alimentação e alto torque em baixa velocidade - a máquina clássica para tubos e perfis de PVC rígido. Nós os comparamos em detalhes emextrusoras de rosca dupla cônicas versus paralelas.Os parafusos duplos também são co-rotativos (melhor mistura) ou contra-rotativos (alta pressão, comum para PVC).

Tambor de parafuso para moldagem por injeção
Umcilindro de parafuso de moldagem por injeçãofunciona com o mesmo princípio de fusão e transporte, mas é construído para o ciclo alternativo de uma máquina de injeção, em vez de extrusão contínua. A lógica de superfície e material abaixo se aplica a ele da mesma forma.
Resumindo, aqui está como os principais tipos se alinham:
| Tipo | Melhor para | Misturando | Produtos típicos |
|---|---|---|---|
| Parafuso único | Extrusão de alto volume de um material | Baixo | Tubo, perfil, folha, filme |
| Gêmeo paralelo | Composição, alto rendimento, flexibilidade | Alto | Compostos, masterbatch, pellets |
| Gêmeo cônico | Tubo e perfil de PVC compacto | Alto | Tubo UPVC, perfil, WPC |
| Parafuso de injeção | Ciclo de moldagem por injeção | Varia | Peças moldadas |
Onde os barris de parafuso da extrusora são usados
O mesmo componente central aparece em toda a indústria de plásticos, configurado para o trabalho em questão. Em linhas de tubos e perfis molda PVC, PE e PPR. Em filme e folha alimenta a matriz que faz embalagens e cartões. Na composição, ele mistura polímeros com cargas, pigmentos e aditivos em pellets, e também executa a produção de masterbatch. Ele aciona linhas de reciclagem que reprocessam sucata e reafiação, revestimento de cabos e fios e barris alternativos dentro de máquinas de moldagem por injeção. Onde quer que o plástico seja derretido e moldado, um parafuso e um cilindro fazem a fusão. O que muda de um setor para outro é o tipo, a superfície e a geometria – e é exatamente por isso que uma especificação cuidadosa é mais importante do que um número de peça de catálogo.
Materiais de barril de parafuso e tratamentos de superfície
Um cilindro de parafuso vive em um ambiente hostil – calor, pressão, fricção e, muitas vezes, materiais abrasivos ou corrosivos. O aço base lhe confere resistência; o tratamento de superfície confere-lhe resistência ao desgaste e à corrosão. Duas superfícies dominam.
Aço Básico e Nitretação
A base comum é um aço de nitretação como38CrMoAlA. A nitretação a gás endurece uma camada fina na superfície, proporcionando boa resistência ao desgaste para resinas limpas e sem carga, como PE, PP e ABS, a um custo razoável. Um nitretadobarril de parafusoé a escolha econômica e confiável quando o material não é especialmente abrasivo ou corrosivo.
Bimetálico
Para serviços abrasivos ou corrosivos, um cilindro bimetálico funde uma camada de liga muito mais dura e espessa dentro do furo - à base de níquel para corrosão, rica em carboneto de tungstênio para abrasão - sobre uma base de aço resistente. Custa mais, mas dura muito mais tempo onde uma superfície nitretada se desgastaria. Em nossos próprios barris bimetálicos, elevamos o diâmetro para cerca de 62 HRC, onde muitas lojas param em 58. A comparação completa está em nosso guia parabarris de parafuso bimetálicos vs nitretados.
O parafuso também é tratado
O endurecimento superficial não é apenas um trabalho de barril. Além da nitretação, as hélices do parafuso costumam ter revestimento duro - uma liga resistente ao desgaste soldada nas partes da hélice, o ponto de maior desgaste do parafuso - para que o parafuso acompanhe o furo. Se um parafuso e um cilindro se desgastam em taxas diferentes, a folga diminui e a qualidade é prejudicada, de modo que os dois são endurecidos para funcionar e se desgastar como um par combinado, e não como peças separadas.
Combinando o cilindro do parafuso com o seu material
É aqui que a maioria das decisões complicadas são ganhas ou perdidas. O material que você executa define a superfície que você precisa – e não o contrário. Um mapa rápido:
| Material | Principal ameaça ao barril | Superfície recomendada |
|---|---|---|
| Limpar PE/PP/ABS | Desgaste leve | Nitretado |
| PVC rígido | Corrosão + alguma abrasão | Bimetálico (à base de níquel) |
| Cheio de vidro / cheio de mineral | Abrasão pesada | Bimetálico (rico em carboneto) |
| WPC (madeira + enchimento) | Abrasão severa (+ corrosão se for à base de PVC) | Bimetálico (rico em carboneto) |
| Ração reciclada/contaminada | Abrasão + incógnitas | Bimetálico |
Dois materiais merecem seu próprio manual.PVCé corrosivo porque libera ácido clorídrico durante o processamento, por isso precisa de uma superfície bimetálica resistente à corrosão.WPCé um dos materiais mais abrasivos na extrusão, graças à sua madeira e carga mineral, por isso precisa da camada de liga mais dura que você possa colocar no furo. Especifique sempre a superfície do material.
Especificações principais: Diâmetro, L/D e Compressão
Além do tipo e da superfície, algumas especificações determinam o desempenho de um cilindro de parafuso. Você não precisa ser um designer de parafusos para adquirir um, mas ajuda saber o que eles significam.
- Diâmetro— dimensionado para sua máquina e saída desejada. Os parafusos e cilindros são fabricados em uma ampla variedade de diâmetros para atender a tudo, desde pequenas linhas de perfil até grandes extrusoras.
- Relação L/D— o comprimento do parafuso dividido pelo seu diâmetro. Um L/D mais longo dá mais tempo para derreter e misturar; um mais curto é mais compacto. O valor certo depende do material e do processo.
- Taxa de compressão— quanto o canal do parafuso fica mais raso desde a alimentação até a dosagem. Uma compressão mais alta torna alguns materiais mais difíceis; polímeros sensíveis ao calor, como o PVC, favorecem uma proporção mais suave.
Eles são definidos de acordo com o material e o trabalho, e é exatamente por isso que um cano feito sob medida supera um genérico. Dê ao seu criador a máquina, o material e a saída, e a geometria segue a partir daí.
Problemas comuns e o que eles apontam
Quando uma linha sai das especificações, a trilha geralmente leva de volta ao parafuso e ao cano. Um diagnóstico rápido:
- Saída caindo na mesma velocidade do parafuso– folga desgastada, o primeiro sinal clássico.
- Pressão crescente ou instável- desgaste ou problema de alimentação ou temperatura.
- Manchas pretas e degradação— material remanescente em fendas desgastadas ou sobre uma superfície corroída.
- Má mistura ou material não derretido— o tipo de parafuso errado para o trabalho ou um parafuso desgastado.
- Pitting no parafuso ou furo— corrosão, geralmente a superfície errada para o material.
Qualquer sintoma pode ter várias causas, mas dois ou três juntos quase sempre apontam para um cano desgastado ou especificado incorretamente. Medir o desgaste informa qual é – e se a correção é um reparo ou uma substituição.
Desgaste, Manutenção e Substituição
Cada cilindro de parafuso acaba se desgastando – a única questão é a rapidez com que isso depende do material e de como a máquina funciona. O desgaste aparece como queda na produção na mesma velocidade da rosca, oscilação, má mistura, manchas pretas ou aumento da temperatura do fundido. A causa é a folga entre o parafuso e o cano, abrindo além da tolerância.
Ao ver esses sinais, meça antes de agir: o diâmetro do parafuso, o furo do cano e a folga radial em relação às especificações originais. Às vezes, o parafuso pode ser reconstruído enquanto o cano ainda está bom; uma vez que o furo esteja desgastado além da tolerância, a substituição geralmente é a solução econômica. Nosso guia paraquando substituir um cilindro de parafuso desgastadopercorre a medição do desgaste e decide o reparo versus a substituição. Alguns hábitos prolongam a vida útil: combinar a superfície com o material, manter os contaminantes fora da alimentação, manter as temperaturas dentro da faixa e registrar leituras de folga em cada serviço.
Como escolher e especificar um cilindro de parafuso de extrusora
Juntando tudo, escolher um cilindro de parafuso envolve três decisões em ordem:tipo, entãosuperfície, entãoespecificação. Trabalhe com eles e você não errará muito.
- Tipo— seu processo bombeia um material (parafuso único) ou mistura e composto (parafuso duplo)? Pontos de trabalho compactos em PVC ou perfil para cônico; alto rendimento e flexibilidade apontam para paralelo.
- Superfície— nitretado para resinas limpas, bimetálico para materiais abrasivos ou corrosivos. Na dúvida sobre um material preenchido ou PVC, opte pelo bimetálico.
- Especificação— diâmetro, L/D e compressão correspondentes à sua máquina, material e saída.
Para obter uma cotação precisa e um cano que caia direto, forneça ao seu fabricante a marca e o modelo da máquina, o diâmetro do parafuso e L/D (ou o desenho original), o material e a carga de enchimento e a produção alvo. Sem desenho? Uma amostra desgastada é suficiente para fazer engenharia reversa de uma peça substituta exata – ou atualizada, com uma superfície mais resistente do que a peça que você está aposentando.
Por que trabalhar com Nanhaiya
Passamos mais de vinte anos construindo roscas e cilindros para extrusoras de todos os tipos -parafuso único, parafuso duplo paralelo, parafuso duplo cônico, emoldagem por injeção— em aço nitretado 38CrMoAlA e ligas bimetálicas, com dureza de furo bimetálico de até 62 HRC, controle de tolerância e testes de equilíbrio dinâmico em cada conjunto. Com mais de 500 clientes e mais de duas décadas de experiência, construímos peças de reposição compatíveis com grandes marcas como KraussMaffei, Cincinnati e Jwell, trabalhando a partir do modelo da sua máquina, um desenho ou uma amostra. Informe-nos seu material, máquina e produção, e você terá uma recomendação e um orçamento personalizados dentro de doze horas.
Precisa do cilindro de parafuso certo ou de um substituto para sua linha? Envie sua máquina, material e produção — receba uma recomendação e orçamento em até 12 horas.
Obtenha uma cotaçãoPerguntas frequentes
O que é um cilindro de parafuso de extrusora?
É a parte central de uma extrusora de plástico – um parafuso giratório dentro de um cilindro aquecido. Ele pega plástico sólido em uma extremidade, derrete-o com calor e cisalhamento e bombeia um material fundido uniforme na outra extremidade a pressão constante. O parafuso e o cilindro funcionam como um par combinado, e a pequena folga entre eles controla a produção e a qualidade.
Do que é feito um cilindro de rosca de extrusora?
A base geralmente é um aço de nitretação como 38CrMoAlA, endurecido por nitretação a gás para resinas limpas. Para materiais abrasivos ou corrosivos, é bimetálico – uma camada de liga dura, resistente ao desgaste e à corrosão, fundida dentro do furo sobre uma base de aço resistente. A superfície é escolhida para o material que você executa.
Quais são os principais tipos de cano de parafuso?
Parafuso único e parafuso duplo. O parafuso duplo se divide em paralelo e cônico, e em co-rotativo e contra-rotativo, além de haver cilindros de parafuso para moldagem por injeção. Bomba de parafuso único para extrusão de alto volume; mistura e composto de parafusos duplos; gêmeos cônicos são adequados para linhas compactas de PVC e perfis.
Quanto tempo dura um cilindro de rosca de extrusora?
Um bem conservado geralmente dura entre 3 e 10 anos. Depende do material, do tratamento de superfície, das condições de operação e da manutenção – materiais abrasivos e corrosivos encurtam-no, resinas limpas e uma superfície bimetálica prolongam-no.
Como faço para escolher o caminho certo?
Três etapas: escolha o tipo que seu processo precisa, escolha a superfície para seu material e, em seguida, combine o diâmetro, L/D e compressão com o trabalho. Forneça ao fabricante o modelo, o material e o resultado da sua máquina – um desenho ou amostra torna tudo exato.
Você pode fazer uma substituição para qualquer marca de máquina?
Sim. Construímos parafusos e cilindros de reposição que se adaptam às principais marcas de extrusoras e injeção - KraussMaffei, Cincinnati, Jwell - a partir do modelo da sua máquina, um desenho ou uma amostra. Envie os detalhes para um orçamento em até 12 horas.